


Dập khuôn tùy chỉnh thực sự có nghĩa là gì
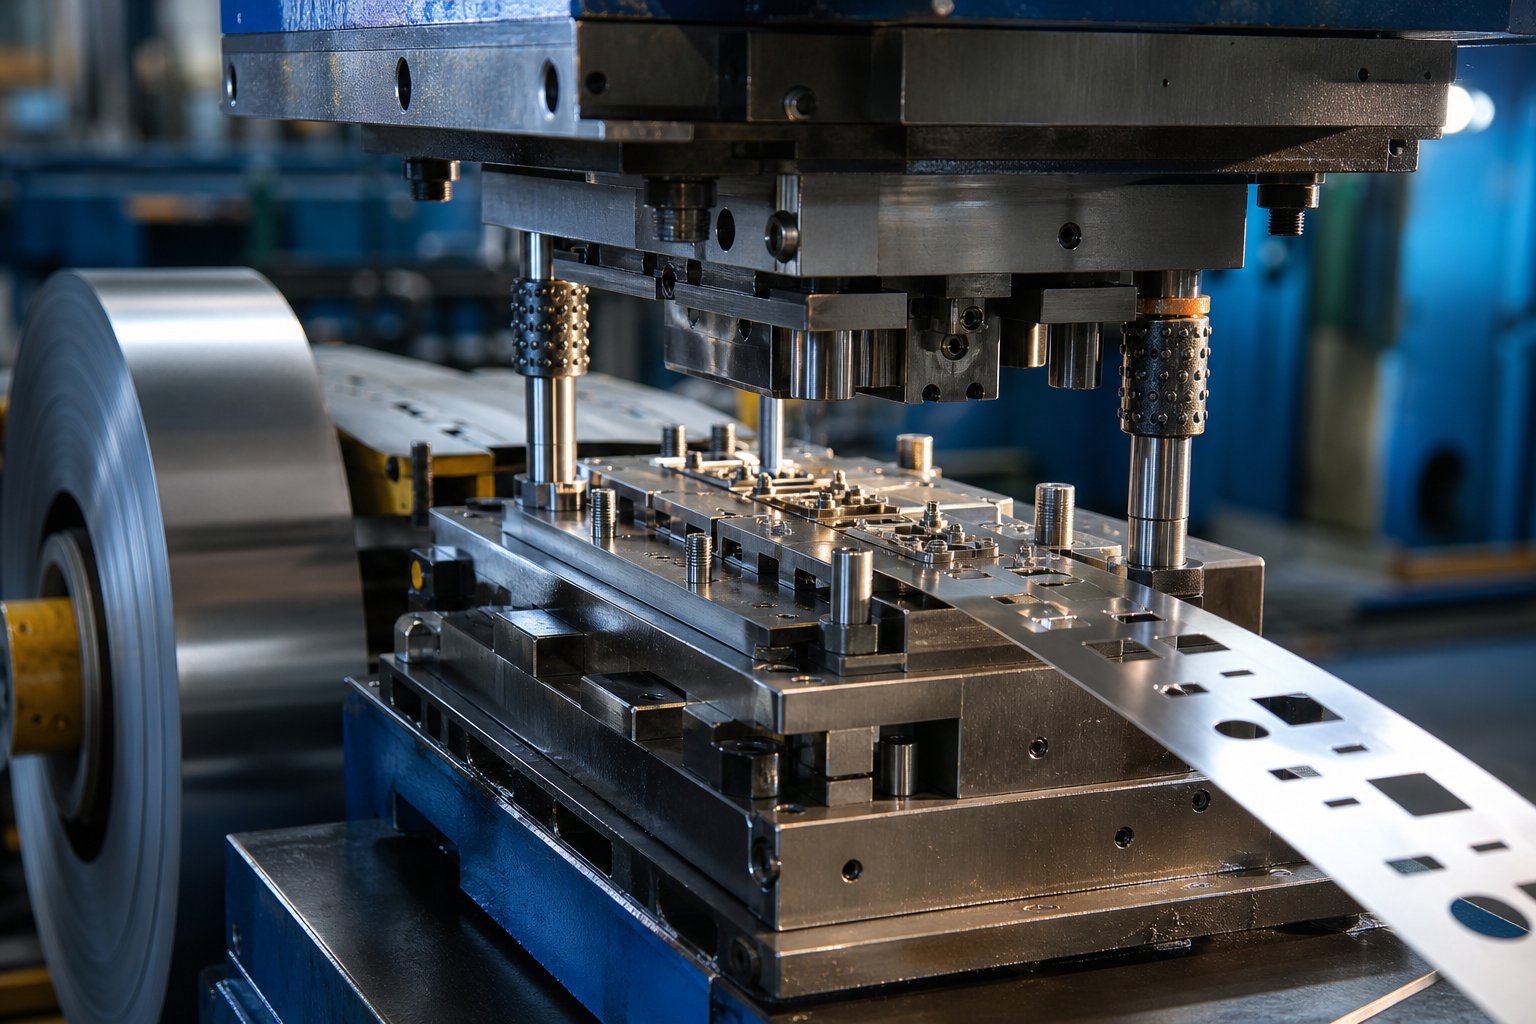
Khi bạn nghe thấy "dập kim loại", bạn có thể hình dung ra một chiếc máy ép đang đục các hình dạng chung từ tấm kim loại.Dập khuôn tùy chỉnhlà một cái gì đó khác biệt Quá trình này bắt đầu bằng công cụ được thiết kế từ đầu cho một bộ phận cụ thể, vật liệu và nhu cầu sản xuất thay vì dựa vào các khuôn có sẵn có sẵn gần đúng với hình dạng bạn cần.
Dập khuôn tùy chỉnh là một quy trình tạo hình kim loại sử dụng công cụ-được xây dựng có mục đích, được thiết kế cho hình dạng bộ phận, vật liệu và yêu cầu sản xuất cụ thể để tạo ra các bộ phận chính xác trên quy mô lớn với độ chính xác có thể lặp lại.
Sự khác biệt đó quan trọng hơn so với cái nhìn đầu tiên. Khuôn tiêu chuẩn có thể đóng dấu vòng đệm hoặc giá đỡ đơn giản. Tuy nhiên, khi bộ phận của bạn có kích thước độc quyền, dung sai chặt chẽ hoặc các tính năng tương tác với các bộ phận khác trong bộ phận lắp ráp, bạn cần khuôn dập kim loại tùy chỉnh được xây dựng xung quanh thiết kế của mình thay vì thiết kế được uốn cong để phù hợp với dụng cụ hiện có.
Điều gì tạo nên một khuôn tùy chỉnh
Khuôn trở thành "tùy chỉnh" khi hình dạng, bố cục trạm và thông số vật liệu của nó được phát triển riêng cho một bộ phận. Hãy tưởng tượng sự khác biệt giữa việc mua một bộ vest có sẵn so với việc mua một bộ vest phù hợp với số đo của bạn. Giá đỡ--ngoài hoạt động cho những nhu cầu đơn giản. Khuôn dập tùy chỉnh được thiết kế riêng: mọi biên dạng đột dập, mọi khe hở, mọi trạm tạo hình đều được tính toán cho độ dày vật liệu cụ thể, độ dẻo và mục tiêu kích thước mà bộ phận của bạn yêu cầu.
Kỹ thuật ban đầu này bao gồm việc lựa chọn các loại thép công cụ, thiết kế bố cục dải cho các hoạt động tiến bộ và bù đắp cho các hành vi của vật liệu như đàn hồi. Kết quả là một khuôn dập tạo ra các phần gần như giống hệt nhau theo từng nét, cho dù bạn đang chạy 10 nghìn hay 10 triệu chi tiết.
Ai được hưởng lợi từ việc dập khuôn tùy chỉnh
Các kỹ sư và nhóm mua sắm đầu tư vào công cụ tùy chỉnh vì một số lý do cốt lõi:
- Dung sai chặt chẽ hơn- khuôn tùy chỉnh được thiết kế để đáp ứng các yêu cầu về kích thước cụ thể của bạn chứ không chỉ "đủ gần".
- Hình học độc đáo- tính năng bộ phận độc quyền, cấu hình uốn cong nhiều- và các đường cắt phức tạp mà không khuôn trong danh mục nào có thể tạo ra.
- Thông lượng cao hơn ở quy mô- tem khuôn được tối ưu hóa cho bộ phận của bạn chạy nhanh hơn với ít phế liệu hơn so với công cụ được điều chỉnh.
- Chất lượng lặp lại- mọi bộ phận của khuôn hầu như giống hệt nhau, điều này rất quan trọng khi các bộ phận phải thay thế nhau trong cụm.
Các ngành công nghiệp từ ô tô, điện tử đến hàng không vũ trụ đều dựa vào phương pháp dập khuôn tùy chỉnh bất cứ khi nào hiệu suất, độ an toàn hoặc độ chính xác của bộ phận không thể bị giới hạn bởi các công cụ chung. Nếu bạn tự thiết kế bộ phận đó, rất có thể bạn cần có công cụ tùy chỉnh để sản xuất bộ phận đó.
Làm thế nào quá trình này phù hợp với bối cảnh hình thành kim loại rộng hơn
Dập khuôn tùy chỉnh nằm trong nhóm các phương pháp tạo hình kim loại bao gồm gia công CNC, cắt laser, đúc và tạo hình bằng thủy lực. Điều tách biệt khuôn dập với các lựa chọn thay thế này là tính kinh tế của sự lặp lại. Khuôn tùy chỉnh cần một khoản đầu tư ban đầu đáng kể nhưng sau khi được chế tạo, nó sẽ tạo ra các bộ phận với chi phí chỉ bằng một-chi phí gia công hoặc cắt trên mỗi đơn vị. Lợi thế về chi phí đó kết hợp với số lượng, khiến nó trở thành lựa chọn vượt trội cho hoạt động sản xuất từ trung bình-đến-cao trên hầu hết mọi lĩnh vực sản xuất.
Bài viết này được xây dựng như một tài nguyên-ra quyết định. Cho dù bạn là kỹ sư đánh giá tính khả thi hay chuyên gia tìm nguồn cung ứng so sánh các phương pháp chế tạo, các phần phía trước bao gồm các loại quy trình, hoạt động tạo hình, yêu cầu của ngành, dung sai, trình điều khiển chi phí và lựa chọn nhà cung cấp, mọi thứ mà người mua mong muốn họ đã hiểu trước dự án công cụ tùy chỉnh đầu tiên của họ.
Quyết định đầu tiên mà hầu hết các nhóm phải đối mặt rất đơn giản: dự án của tôi có thực sự cần công cụ tùy chỉnh hay khuôn tiêu chuẩn có thể xử lý được công việc không?
Dập khuôn tùy chỉnh và tiêu chuẩn và thời điểm chọn mỗi cái
Một khuôn tiêu chuẩn có sẵn trên kệ, sẵn sàng dập các hình dạng phổ biến: vòng đệm phẳng, giá đỡ đơn giản, kẹp cơ bản. Chi phí trả trước rất ít hoặc không mất gì vì công cụ này đã có sẵn. Mặt khác, khuôn dập kim loại tùy chỉnh được thiết kế từ đầu cho bộ phận cụ thể của bạn. Việc lựa chọn giữa hai con đường này sẽ định hình tính kinh tế của dự án, sự tự do trong thiết kế và-chi phí sản xuất dài hạn theo những cách không phải lúc nào cũng rõ ràng ngay từ cái nhìn đầu tiên.
Khi tiêu chuẩn chết đi
Khuôn tiêu chuẩn hoạt động khi chi tiết của bạn khớp với hình dạng mà ai đó đã tạo công cụ cho. Hãy nghĩ đến các lỗ buộc chung chung, các đường cắt hình chữ nhật hoặc các khung thông số- theo danh mục. Thời điểm thiết kế của bạn đưa ra các kích thước độc quyền, các tương tác đa-tính năng hoặc các thử thách tạo hình cụ thể-của vật liệu, khuôn tiêu chuẩn sẽ trở thành một ràng buộc thay vì một lối tắt.
Đây là những gì thường buộc phải chuyển sang công cụ tùy chỉnh:
- Bộ phận của bạn có các yêu cầu về kích thước độc đáo hoặc các tính năng độc quyền mà không khuôn dập hiện tại nào có thể tạo ra được.
- Dung sai chặt chẽ yêu cầu công cụ được thiết kế riêng cho biến thể cho phép của bạn chứ không phải là ước lượng cho mục đích chung.
- Hoạt động của vật liệu, chẳng hạn như độ đàn hồi bằng thép cường độ- cao hoặc sự ăn mòn bằng nhôm, yêu cầu độ hở khuôn và độ bù phù hợp với hợp kim đó.
- Các bộ phận-hoạt động đa chức năng cần được thực hiện tạo hình, đục lỗ và tạo hình theo trình tự được kiểm soát trong một chu kỳ dập khuôn.
Khi bạn ép một bộ phận vào công cụ hiện có, bạn đang thiết kế lạc hậu. Công cụ này quyết định những gì bạn có thể tạo ra và các kỹ sư của bạn sẽ phải làm ảnh hưởng đến hình học, dung sai lỏng lẻo hoặc các hoạt động phân chia trên nhiều thiết lập. Sự mất đi tính linh hoạt đó về lâu dài thường khiến chi phí cao hơn so với việc trả trước khuôn dập tùy chỉnh.
Tự do thiết kế với công cụ tùy chỉnh
Với cách tiếp cận tem khuôn kim loại tùy chỉnh, mối quan hệ sẽ thay đổi. Thiết kế bộ phận của bạn điều khiển công cụ chứ không phải ngược lại. Nhà thiết kế khuôn mẫu xây dựng mọi trạm, mọi khoảng trống và mọi biên dạng tạo hình xung quanh thông số hình học và vật liệu CAD của bạn. Bạn nhận được chính xác phần mình cần mà không cần phải thỏa hiệp bởi những gì xảy ra trên kệ.
Điều này quan trọng nhất đối với các bộ phận phải khớp chính xác khi lắp ráp, đáp ứng các tiêu chí hiệu suất nghiêm ngặt hoặc mang các tính năng độc quyền giúp tạo nên sự khác biệt cho sản phẩm của bạn.Khuôn dập tùy chỉnhcũng cho phép tối ưu hóa bố cục dải và trình tự tạo hình, giúp giảm phế liệu và tăng tốc độ ép, những lợi ích mà bạn sẽ không bao giờ có được bằng công cụ tiêu chuẩn thích hợp.
Câu hỏi cân bằng-giữa tiêu chuẩn và tùy chỉnh
Quan niệm sai lầm dai dẳng nhất về công cụ tùy chỉnh là nó luôn đắt tiền. Trên thực tế, khoản đầu tư trả trước được khấu hao trên mọi bộ phận mà khuôn tạo ra. Theo-dữ liệu thực tế của dự án thế giới từ Jennison Corporation, một khuôn tùy chỉnh trị giá 12.000 USD sản xuất 20.000 bộ phận chỉ tốn thêm 0,60 USD cho mỗi chi tiết trong chi phí dụng cụ, trong khi cùng một thiết kế được gia công mà không có dụng cụ có thể tốn 3,50 USD hoặc hơn cho mỗi bộ phận.
Phép toán hòa vốn rất đơn giản: chia chi phí khuôn cho mức tiết kiệm trên mỗi bộ phận so với quy trình thay thế của bạn. Trên ngưỡng khối lượng đó, mọi bộ phận bổ sung đều rẻ hơn đáng kể. Dưới mức đó, các phương pháp tiêu chuẩn hoặc gia công CNC có thể có chi phí tổng thể thấp hơn.
| Kích thước | khuôn tiêu chuẩn | khuôn tùy chỉnh |
|---|---|---|
| Thiết kế linh hoạt | Giới hạn ở hình học hiện có | Được thiết kế theo thông số kỹ thuật phần chính xác của bạn |
| Chi phí trả trước | Thấp hoặc bằng không | $8,000 - $50,000+ tùy thuộc vào độ phức tạp |
| Giá mỗi-đơn vị tính theo số lượng | Cao hơn (quy trình hạn chế) | Giảm đáng kể ở quy mô |
| Độ phức tạp hình học | Chỉ có hình dạng đơn giản | Các bộ phận có nhiều-tính năng,-khả năng chịu đựng chặt chẽ |
| thời gian dẫn | Ngay lập tức (có dụng cụ) | 8 - 14 tuần dành cho thiết kế và xây dựng |
| quyền sở hữu | Nhà cung cấp giữ lại dụng cụ | Người mua thường sở hữu khuôn |
Câu hỏi thực sự không phải là liệu bạn có đủ khả năng mua công cụ tùy chỉnh hay không. Điều quan trọng là liệu tổng khối lượng trong vòng đời của bạn, trong tất cả các đơn đặt hàng lại trong vòng 3 đến 5 năm tới, có vượt qua-đường hòa vốn đó hay không. Nếu đúng như vậy, con súc sắc sẽ trở thành một tài sản tiếp tục tạo ra giá trị trong thời gian dài sau khi nó đã tự trả giá. Nếu không, các quy trình tiêu chuẩn hoặc thay thế vẫn là sự đầu tư thông minh hơn.
Tuy nhiên, kinh tế khối lượng chỉ là một phần của phương trình. Loại khuôn mà bạn chọn, dù là khuôn lũy tiến, khuôn chuyển, khuôn ghép hay khuôn bốn trượt, đều xác định khối lượng đó chạy hiệu quả như thế nào và hình dạng bộ phận nào có thể thực hiện được.
Giải thích về các loại quy trình dập khuôn tùy chỉnh
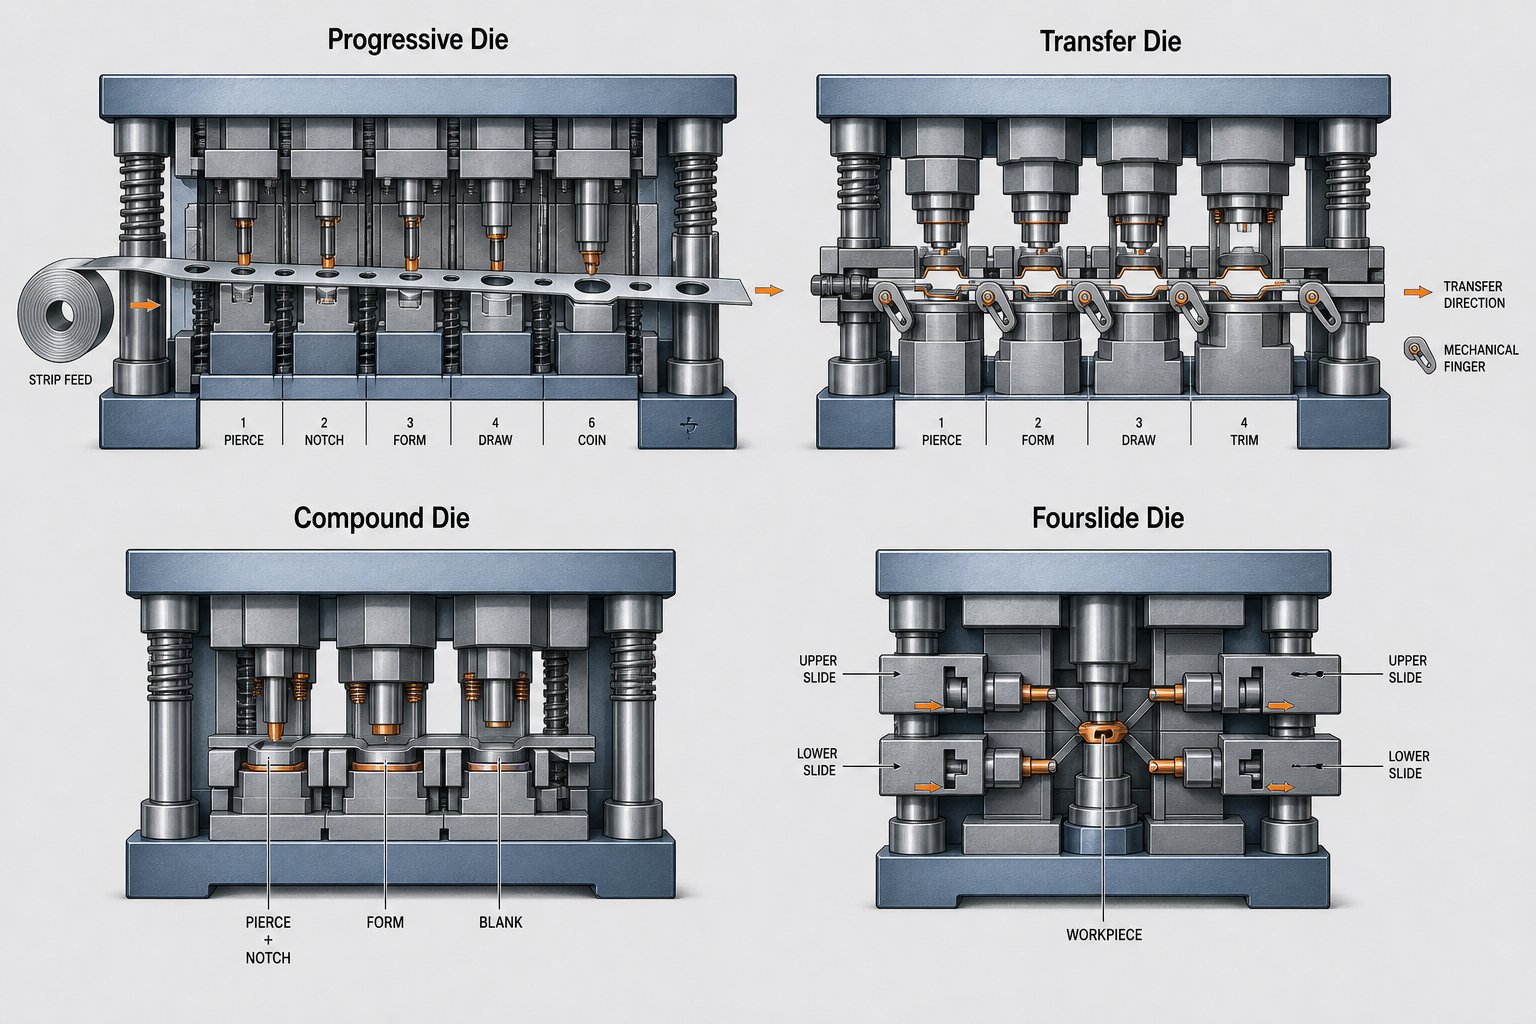
Việc chọn đúng loại khuôn không phải là một chi tiết nhỏ. Nó xác định tốc độ sản xuất của bạn, độ phức tạp của bộ phận có thể đạt được, tỷ lệ phế liệu và tính kinh tế trên mỗi{1}}đơn vị. Bốn loại khuôn dập chính chiếm ưu thế trong công việc tùy chỉnh và mỗi loại phục vụ một phân khúc riêng biệt. Hiểu được chúng vượt trội ở đâu và thiếu sót ở đâu giúp bạn tránh được sự không phù hợp tốn kém giữa các yêu cầu về bộ phận và khoản đầu tư vào công cụ của bạn.
Khuôn tiến bộ dành cho các bộ phận có khối lượng phức tạp-cao
Khuôn dập lũy tiến là đặc điểm chính của khuôn dập kim loại có khối lượng lớn. Một cuộn kim loại tấm được cấp liệu liên tục qua một loạt các trạm bên trong một bộ khuôn duy nhất, với mỗi trạm thực hiện một thao tác cụ thể: đục lỗ, khía khía cạnh, tạo thành một khúc cua. Dải này mang chi tiết từ trạm này sang trạm khác cho đến khi thao tác cuối cùng tách được thành phẩm.
Hãy tưởng tượng một dây chuyền lắp ráp được nén lại thành một công cụ duy nhất. Về cơ bản đó là những gì khuôn dập và dập lũy tiến đạt được. Bởi vì vật liệu không bao giờ rời khỏi khuôn cho đến khi chi tiết được hoàn thiện nên thời gian chu kỳ cực kỳ nhanh, thường tạo ra hàng trăm chi tiết mỗi phút. Điều này làm cho công cụ tiến bộ trở nên lý tưởng cho các bộ phận có kích thước nhỏ-đến{4}}vừa-như đầu nối điện, giá đỡ, khung chì và hộp che chắn.
Sự đánh đổi? Khuôn tiến bộ đòi hỏi đầu tư công cụ ban đầu cao hơn và tạo ra một số phế liệu vốn có từ dải vận chuyển. Chúng cũng hoạt động tốt nhất đối với các bộ phận tương đối bằng phẳng hoặc có hình dạng nông. Các hình học được vẽ sâu hoặc các phần rất lớn vượt quá khả năng mà một dải lũy tiến có thể xử lý.
Khuôn chuyển cho các thành phần được vẽ{0}}lớn và sâu
Khi các bộ phận quá lớn, quá sâu hoặc quá phức tạp để có thể gắn vào dải, khuôn chuyển sẽ đảm nhận công việc này. Trong quá trình này, phôi được tách ra khỏi nguyên liệu thô sớm và sau đó được chuyển cơ học giữa các trạm bằng ngón tay hoặc hệ thống đưa đón. Mỗi trạm thực hiện một bước tạo hình, chẳng hạn như vẽ sâu, gấp mép hoặc cắt tỉa trên phôi rời rạc.
Khuôn chuyển thường phổ biến trong các tấm thân ô tô, các bộ phận kết cấu và vỏ thiết bị nơi kích thước bộ phận vượt quá giới hạn cho phép nạp dải lũy tiến. Chúng xử lý các bước rút sâu hơn và trình tự tạo hình tích cực hơn vì phôi di chuyển tự do giữa các trạm mà không bị ràng buộc về mặt hình học khi vẫn được gắn vào dải mang. Chi phí chế tạo dao nằm ở mức trung bình-đến{3}}cao và tốc độ sản xuất chậm hơn so với khuôn lũy tiến nhưng khả năng hình học lớn hơn đáng kể.
Khuôn hỗn hợp và khuôn Fourslide cho hình học chuyên dụng
Khuôn ghép có một cách tiếp cận hoàn toàn khác. Thay vì thực hiện các thao tác cắt theo trình tự trên nhiều trạm, chúng thực hiện đồng thời một số thao tác cắt trong một lần nhấn. Khuôn hỗn hợp có thể làm trống biên dạng bên ngoài và đục các lỗ bên trong cùng một lúc, tạo ra các bộ phận của khuôn dập kim loại tấm phẳng như vòng đệm, miếng đệm và các tấm mỏng điện với độ chính xác và độ phẳng đặc biệt. Chúng giảm thời gian sản xuất từ 25-30% so với các hoạt động tuần tự, mặc dù chúng thường bị giới hạn ở các bộ phận không có yêu cầu tạo hình hoặc uốn.
Khuôn bốn thanh trượt, đôi khi còn được gọi là khuôn trượt nhiều{0}}, sử dụng các khuôn trượt được gắn theo chiều ngang được bố trí xung quanh khu vực tạo hình trung tâm thay vì chỉ dựa vào lực ép dọc. Những khuôn ép kim loại này di chuyển từ nhiều hướng, khiến chúng có khả năng tạo ra các đường uốn phức tạp vượt quá 90 độ, các kẹp chặt và các dạng dây phức tạp mà các máy ép dọc thông thường không thể đạt được. Theo dữ liệu sản xuất từ Keats Manufacturing, máy bốn thanh trượt tạo ra tới 375 bộ phận mỗi phút trong khi tạo ra phế liệu ít hơn 31% so với máy dập lũy tiến vì chúng loại bỏ nhu cầu về lỗ thí điểm và dải mang.
Công cụ Fourslide hoạt động tốt nhất đối với các bộ phận nhỏ, mỏng có các đường cong đa hướng-phức tạp, chẳng hạn như kẹp, kẹp, đầu nối và tiếp điểm lò xo. Hạn chế là kích thước: vật liệu lớn hơn hoặc dày hơn thường yêu cầu khuôn ép kim loại thông thường ở cấu hình lũy tiến hoặc chuyển tiếp.
Việc lựa chọn trong số các loại khuôn dập này dựa trên một số tiêu chí có thể đo lường được. Hãy tự hỏi mình những câu hỏi này theo thứ tự:
- Khối lượng sản xuất hàng năm của bạn là bao nhiêu?Khối lượng lớn ủng hộ các khuôn lũy tiến. Khối lượng thấp-đến{2}}trung bình có thể biện minh cho các phương pháp chuyển giao hoặc kết hợp.
- Kích thước và độ sâu của bộ phận là gì?Các bộ phận được vẽ sâu hoặc lớn{0}}cần có khuôn chuyển. Các bộ phận nhỏ, phẳng phù hợp với khuôn ghép. Các bộ phận nhỏ với những khúc cua phức tạp dẫn tới trượt bốn.
- Hình học phức tạp như thế nào?Những khúc cua đa hướng và bán kính hẹp tạo điều kiện cho đường trượt bốn chiều. Các bộ phận phẳng có nhiều-tính năng với khuôn hợp chất vừa vặn để cắt và xuyên. Các bộ phận cần tạo hình tuần tự và cắt theo nhiều tính năng phù hợp với công cụ tiến bộ.
- Bạn đang dập vật liệu và độ dày nào?Vật liệu mỏng, linh hoạt phù hợp với mọi loại. Vật liệu dày hơn hoặc cứng hơn có thể loại trừ khả năng trượt bốn bánh và ưu tiên các cấu hình lũy tiến hoặc chuyển giao với trọng tải máy ép cao hơn.
- Những yêu cầu về dung sai và độ phẳng nào được áp dụng?Khuôn hỗn hợp mang lại độ phẳng vượt trội trên các chi tiết cắt. Khuôn chuyển cung cấp khả năng kiểm soát kích thước chặt chẽ hơn trên các hình học được vẽ sâu.
| Loại khuôn | Phạm vi âm lượng | Giới hạn kích thước phần | Khả năng phức tạp | Thời gian dẫn điển hình |
|---|---|---|---|---|
| Tiến bộ | Cao (100K - triệu) | Nhỏ đến trung bình | Hoạt động tuần tự đa{0}}tính năng; độ sâu vẽ giới hạn | 10 - 16 tuần |
| Chuyển khoản | Trung bình đến cao (50K+) | Trung bình đến lớn | Vẽ sâu, hình dạng 3D phức tạp, hình học lớn | 12 - 20 tuần |
| hợp chất | Trung bình đến cao (50K+) | Nhỏ đến trung bình (thường dưới 150 mm) | Hoạt động cắt đồng thời; chỉ phần phẳng | 6 - 10 tuần |
| bốn cầu trượt | Cao (100K - triệu) | Nhỏ (thước đo mỏng) | Uốn cong đa hướng vượt quá 90 độ; hình thức phức tạp | 8 - 14 tuần |
Không có loại khuôn nào là vượt trội trên toàn cầu. Sự lựa chọn đúng đắn xuất phát từ việc kết hợp hình dạng bộ phận, dự báo khối lượng và yêu cầu vật liệu của bạn với những gì mỗi cấu hình hoạt động tốt nhất. Loại khuôn được-lựa chọn tốt sẽ giảm thiểu chi phí trên mỗi bộ phận của bạn và tối đa hóa thời gian hoạt động của máy ép, trong khi lựa chọn sai sẽ dẫn đến quá nhiều phế liệu, thời gian chu kỳ chậm hoặc các bộ phận không thể được tạo hình chính xác.
Tất nhiên, loại khuôn chỉ là vật chứa. Điều xảy ra bên trong thùng chứa đó, các hoạt động tạo hình cụ thể mà mỗi trạm thực hiện, là nơi thực sự tạo ra độ chính xác về kích thước và chất lượng bộ phận.
Hoạt động tạo hình lõi bên trong khuôn tùy chỉnh
Mỗi khuôn dập kim loại, bất kể loại nào, đều thực hiện công việc của mình thông qua một tập hợp các hoạt động tạo hình cụ thể. Hãy coi những thao tác này như từ vựng mà con súc sắc nói. Một khuôn lũy tiến có thể sử dụng năm hoặc sáu trong số chúng theo trình tự; một khuôn ghép có thể thực hiện hai khuôn cùng lúc. Sự tinh tế của khuôn dập kim loại tùy chỉnh đến từ cách các thao tác này được kết hợp, sắp xếp và điều chỉnh để tương tác mà không gây ra lỗi.
Hiểu rõ từng thao tác thực hiện một cách máy móc giúp bạn giao tiếp với các nhà thiết kế khuôn, dự đoán các vấn đề tiềm ẩn và đánh giá xem hình dạng bộ phận của bạn có thực sự khả thi ở dạng đóng dấu hay không.
Nguyên tắc cơ bản về trống và xuyên thủng
Đột và đột là các hoạt động cắt, nền tảng của hầu hết mọi bộ phận được dập. Chúng có vẻ giống nhau và về mặt cơ học thì chúng giống nhau. Sự khác biệt là những gì bạn giữ.
Trong quá trình đột bao hình, chày đẩy vật liệu qua lỗ khuôn và mảnh-bị cắt ra sẽ trở thành bộ phận của bạn (hoặc phôi sẽ được tạo hình thêm). Trong quá trình đục lỗ, còn gọi là đục lỗ, đục lỗ tạo ra một lỗ và phần sên-bị cắt ra là mảnh vụn. Cả hai đều dựa vào khả năng cắt có kiểm soát: mép chày và mép cối không gặp nhau chính xác. Thay vào đó, một khoảng hở có chủ ý giữa chúng, thường là 5-10% độ dày vật liệu mỗi bên, cho phép vật liệu dễ gãy hơn là biến dạng hoặc kéo.
Nhận sai thông tin đó và bạn sẽ thấy vấn đề ngay lập tức. Quá chặt và cú đấm sẽ bị mòn sớm. Quá lỏng, bạn sẽ có quá nhiều gờ, cạnh thô và lệch chiều trên các bộ phận khuôn dập. Khoảng hở tối ưu cũng thay đổi theo vật liệu: đồng mềm cần thép có độ bền thấp hơn -và không gỉ yêu cầu nhiều lực hơn và kiểm soát chặt chẽ hơn so với các loại cacbon nhẹ.
- Đường kính lỗ tối thiểuít nhất phải bằng độ dày vật liệu đối với lỗ tròn, hoặc 80% độ dày đối với lỗ định hình, để tránh làm vỡ chày.
- khoảng cách từ mép-đến-lỗphải có độ dày vật liệu ít nhất từ 1,0 đến 2,0 lần để duy trì tính toàn vẹn cấu trúc của mạng xung quanh.
- hướng Burrluôn hình thành ở phía khối khuôn. Chỉ định mặt nào quan trọng đối với sự phù hợp và chức năng lắp ráp của bạn.
- Đấm-để-giải phóng mặt bằngphải được tính toán cho từng hợp kim và độ dày cụ thể, không giả định từ các bảng chung.
Bồi thường uốn, kéo và đàn hồi
Uốn biến một phôi phẳng thành dạng ba chiều{0}}bằng cách tác dụng lực dọc theo một đường thẳng cho đến khi vật liệu biến dạng dẻo. Nghe có vẻ đơn giản, nhưng mỗi lần uốn cong đều tạo ra hiện tượng đàn hồi: xu hướng đàn hồi của vật liệu sẽ trở lại một phần hình dạng ban đầu sau khi lực tạo hình bị loại bỏ. Tem khuôn được thiết kế để uốn cong 90 độ thực tế có thể hình thành ở góc 92 hoặc 93 độ, biết rằng vật liệu sẽ đàn hồi trở lại góc mục tiêu.
Mức độ nghiêm trọng của lò xo phụ thuộc vào cường độ năng suất của vật liệu, độ dày và bán kính uốn cong. Thép cường độ-cao và lò xo không gỉ có độ bền cao hơn thép nhẹ hoặc đồng. Theo ghi nhận củaNhà chế tạo, hướng thớ so với đường uốn cũng đóng một vai trò quan trọng: uốn vuông góc với thớ tạo ra những đường uốn mạnh hơn và ít bị nứt hơn, trong khi uốn song song với thớ đòi hỏi bán kính lớn hơn để tránh gãy trên bề mặt bên ngoài.
Vẽ có hình dạng sâu hơn. Đột đẩy phôi vào khoang khuôn, tạo ra các hình dạng rỗng như cốc, vỏ hoặc vỏ. Vật liệu chảy vào trong từ khu vực mặt bích thay vì chỉ uốn cong theo đường thẳng. Khi độ sâu vượt quá đường kính, quá trình này trở thành vẽ sâu và thường đòi hỏi nhiều công đoạn để tránh làm rách hoặc nhăn vật liệu.
- Bán kính uốn cong bên trongphải có độ dày vật liệu ít nhất từ 1,0 đến 1,5 lần. Xuống dưới 1,0T có nguy cơ bị nứt, đặc biệt là song song với hướng thớ gỗ.
- định hướng hạtphải được chỉ định trong bố cục dải. Các khúc cua tới hạn phải vuông góc với thớ gỗ bất cứ khi nào có thể.
- Bồi thường hồi xuânđược tích hợp vào chính hình dạng khuôn. Khuôn dập-uốn cong một cách có chủ ý để bộ phận giãn ra theo góc mục tiêu.
- Vẽ độ sâumỗi giai đoạn không được vượt quá khoảng 40-60% đường kính phôi. Các bộ phận sâu hơn cần nhiều trạm kéo với quá trình ủ giữa các giai đoạn nếu vật liệu cứng lại.
- Áp lực của phôitrong hoạt động vẽ kiểm soát dòng vật liệu. Quá ít sẽ gây ra nếp nhăn; quá nhiều gây rách.
Đúc và dập nổi cho các tính năng chính xác
Đúc và dập nổi đều liên quan đến việc nén hoặc dịch chuyển vật liệu để tạo ra các đặc điểm bề mặt, nhưng chúng phục vụ các mục đích khác nhau và hoạt động ở các mức lực khác nhau.
Đúc áp dụng áp suất cực cao để biến dạng dẻo vật liệu thành các khoang khuôn chính xác. Lực này lớn đến mức vật liệu phù hợp chính xác với bề mặt khuôn, loại bỏ hoàn toàn hiện tượng đàn hồi trong khu vực được tạo hình. Điều này làm cho việc đúc trở nên lý tưởng để thiết lập các kích thước quan trọng, làm phẳng các vùng cụ thể hoặc tạo ra các tính năng yêu cầu dung sai vượt quá những gì uốn tiêu chuẩn có thể đạt được. Sự cân bằng là trọng tải máy ép: việc đúc đòi hỏi lực lớn hơn đáng kể so với các hoạt động khác, điều này ảnh hưởng đến việc lựa chọn máy ép và độ bền của khuôn.
Dập nổi tạo ra các mẫu nổi lên hoặc lõm xuống bằng cách kéo căng vật liệu vào khoang khuôn mà không cần cắt nó. Không giống như đúc, dập nổi sẽ dịch chuyển thay vì nén vật liệu, tạo ra đặc điểm tương ứng ở phía đối diện. Các ứng dụng chức năng bao gồm gân tăng cứng, tính năng định vị để lắp ráp và đánh dấu như số bộ phận hoặc mã ngày. Các ứng dụng thẩm mỹ thêm kết cấu hoặc nhãn hiệu vào các bề mặt nhìn thấy được.
- Lực đúccó thể lớn hơn 3-5 lần so với hình thành tiêu chuẩn. Trọng tải máy ép phải tính đến điều này nếu có trạm đúc trong khuôn dập kim loại của bạn.
- Độ sâu dập nổithường không được vượt quá 2-3 lần độ dày vật liệu để tránh bị mỏng hoặc gãy quá mức.
- Khoảng cách tính năngđối với các chi tiết dập nổi cần có đủ vật liệu xung quanh để tránh làm biến dạng các vùng lân cận.
- Độ dẻo của vật liệuhạn chế cả hai hoạt động. Vật liệu cứng hoặc dễ vỡ{1}}có thể bị nứt thay vì chảy vào các hốc đúc hoặc dập nổi.
Điều làm cho một khuôn tùy chỉnh thực sự phức tạp không phải là bất kỳ thao tác đơn lẻ nào. Đó là sự tương tác giữa các hoạt động được thực hiện theo trình tự hoặc kết hợp. Một lỗ thủng gần khúc cua tiếp theo có thể bị biến dạng nếu khoảng trống không đủ. Một đặc điểm được vẽ liền kề với một vùng được tạo ra có thể mỏng đi một cách khó lường. Người thiết kế khuôn phải tính đến việc công việc của mỗi trạm ảnh hưởng như thế nào đến tình trạng vật liệu cho mỗi trạm tiếp theo và các đặc tính vật liệu như độ dẻo, độ cứng và độ dày hạn chế những gì có thể đạt được về mặt vật lý mà không có khuyết tật.
Những ràng buộc này không tồn tại trong chân không. Chúng thay đổi đáng kể tùy thuộc vào ngành mà các bộ phận của bạn phục vụ, hợp kim mà các ngành đó yêu cầu và tiêu chuẩn chất lượng mà họ thực thi.
-Các cân nhắc về dập khuôn tùy chỉnh cụ thể trong ngành
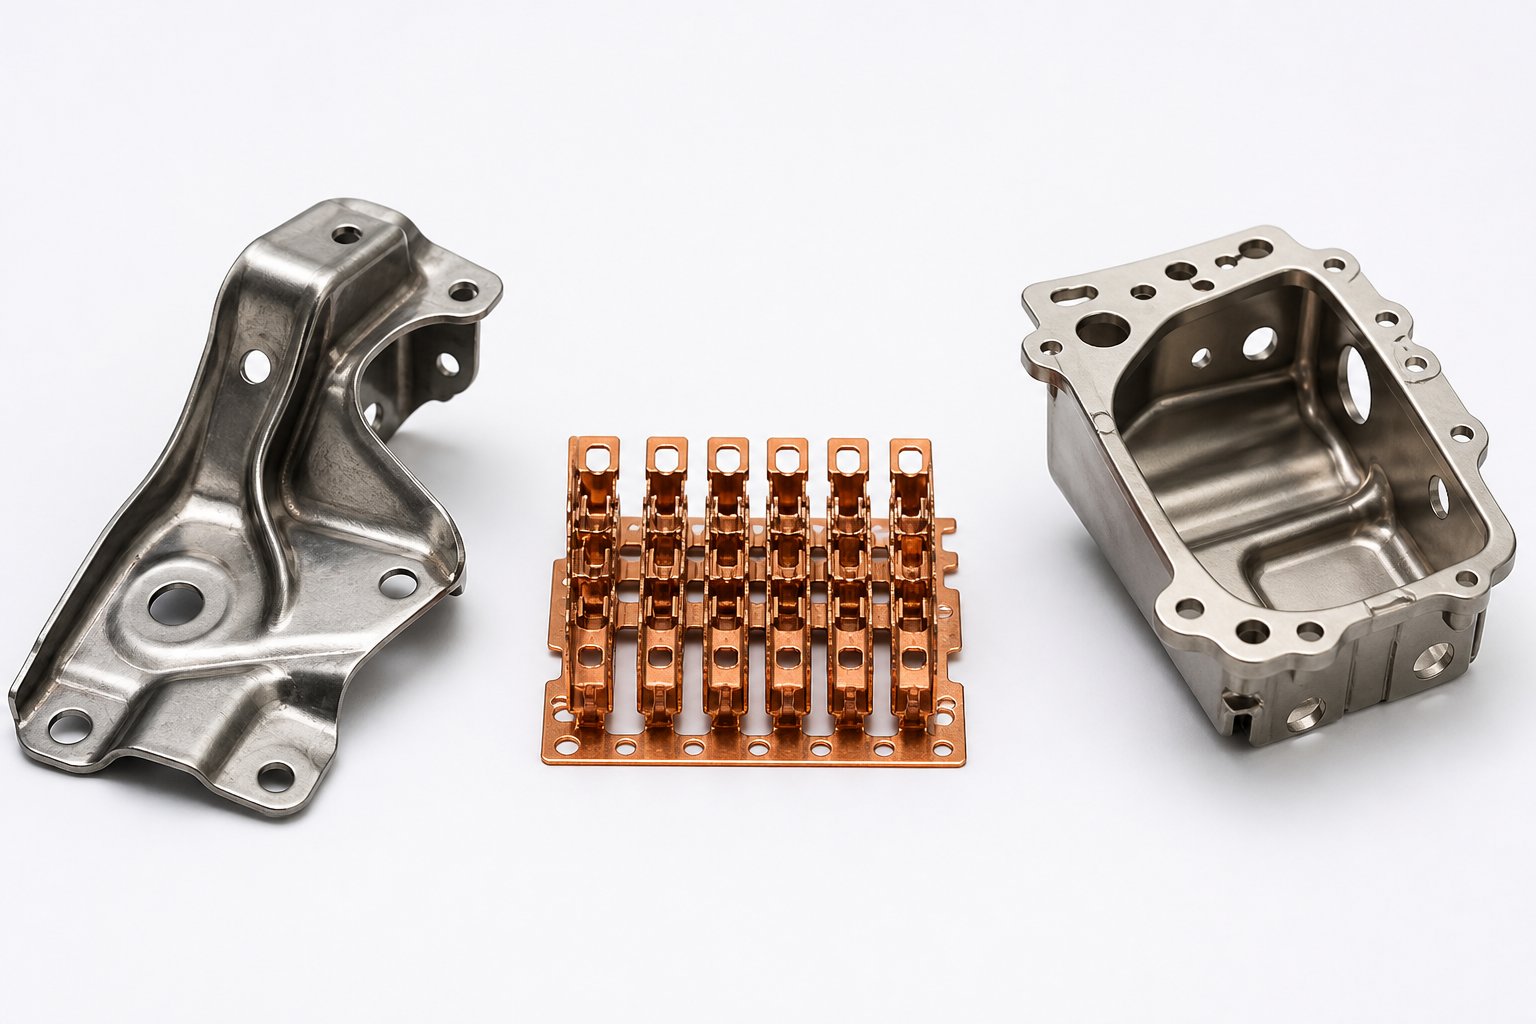
Khuôn dập hoạt động hoàn hảo cho giá đỡ ô tô có thể hoàn toàn sai đối với vỏ cảm biến hàng không vũ trụ hoặc chốt đầu nối thu nhỏ. Bản thân các hoạt động tạo hình là phổ biến, nhưng vật liệu, khối lượng, hệ thống chất lượng và dung sai mà mỗi ngành yêu cầu sẽ định hình lại cách áp dụng các hoạt động đó. Biết vị trí của các bộ phận trong phạm vi này sẽ giúp bạn xác định chính xác các yêu cầu và đánh giá liệu nhà cung cấp có thực sự hiểu được kỳ vọng của ngành của bạn hay không.
Yêu cầu khuôn dập ô tô
Ô tô là vua khối lượng. Các bộ phận gia cố kết cấu, tấm thân xe, bộ phận truyền động và cụm phanh có số lượng hàng trăm nghìn đến hàng triệu chiếc mỗi năm. Quy mô đó thúc đẩy mọi thứ về khuôn dập ô tô: dụng cụ phải tồn tại qua hàng chục triệu chu kỳ ép, quy trình phải duy trì tính nhất quán trong nhiều quá trình sản xuất-năm và hệ thống chất lượng phải đáp ứng chứng nhận IATF 16949.
IATF 16949 không phải là một bài tập trên giấy. Nó yêu cầu các nhà cung cấp phải thực hiện Lập kế hoạch chất lượng sản phẩm nâng cao (APQP), tiến hành gửi Quy trình phê duyệt bộ phận sản xuất (PPAP) và duy trì các hệ thống hành động khắc phục được ghi lại. Đối với các kỹ sư và nhóm mua sắm đang tìm nguồn cung ứng tem kim loại tùy chỉnh trong lĩnh vực ô tô, điều này có nghĩa là nhà cung cấp của bạn cần có tài liệu về quy trình hoạt động, giám sát SPC-theo thời gian thực và giá trị Cpk được chứng minh là 1,33 trở lên trên các kích thước quan trọng.
Nhu cầu vật liệu tập trung vào thép hợp kim thấp-có độ bền{1}}cao, thép hai pha-và ngày càng có nhiều hợp kim nhôm để giảm trọng lượng. Khuôn dập thép cho các bộ phận kết cấu ô tô phải tính đến hiện tượng đàn hồi mạnh mẽ trong các loại thép có độ bền-cao tiên tiến, đôi khi yêu cầu nhiều-mô phỏng vật lý để-bù trước hình dạng khuôn. Khuôn dập nhôm phải đối mặt với những thách thức khác nhau: hiện tượng lõm, giới hạn định hình thấp hơn và độ nhạy bề mặt loại trừ các chiến lược bôi trơn mạnh mẽ thường gặp với thép.
Khuôn dập ô tô cũng chịu áp lực liên tục để tối ưu hóa thời gian chu kỳ. Mỗi giây được cạo từ chu trình ép sẽ nhân lên hàng triệu bộ phận. Khuôn dập lũy tiến chiếm ưu thế trong lĩnh vực này đối với các bộ phận nhỏ hơn, trong khi khuôn chuyển tiếp xử lý các phần cấu trúc lớn hơn và các phần tử thân-được vẽ sâu.
Nhu cầu của ngành Điện tử và Kết nối
Dập kim loại điện chiếm đầu đối diện của phổ kích thước. Các chân nối, hộp chắn, khung chì và lò xo tiếp xúc bao gồm các đặc điểm được đo bằng phần mười milimét, được đóng dấu từ các vật liệu mỏng tới 0,1 mm. Dung sai ở đây thường đạt tới ±0,025 mm trên các kích thước tiếp xúc quan trọng và các vật liệu, đồng phốt-pho, đồng berili và hợp kim đồng mỏng, hoạt động rất khác so với thép và nhôm trong sản xuất ô tô.
Độ chính xác ở quy mô này đòi hỏi độ chính xác từ-micron{1}}đến-khe hở khuôn, máy ép điều khiển bằng servo-với khả năng lặp lại ở mức micron-micron và hệ thống kiểm tra trực quan 100% xác minh mọi bộ phận dựa trên hình dạng CAD. Các khuôn lũy tiến chiếm ưu thế vì các bộ phận đầu nối chạy với khối lượng từ hàng triệu đến hàng chục triệu mỗi năm và các bộ phận này đủ nhỏ để duy trì trên dải vận chuyển xuyên qua tất cả các trạm hình thành.
Thách thức với việc dập kim loại bằng điện không phải là sức mạnh thô bạo mà là khả năng kiểm soát. Đồng berili, một vật liệu phổ biến làm các điểm tiếp xúc bằng lò xo do tính dẫn điện và khả năng chống mỏi của nó, nổi tiếng là khó tạo hình nếu không có các vết nứt vi mô. Đồng photphor, mặc dù có độ ổn định cao hơn nhưng vẫn yêu cầu quản lý chính xác hướng thớ và bán kính uốn cong. Những vật liệu này cũng có xu hướng cứng lại-nhanh chóng, hạn chế số lượng thao tác tạo hình có thể thực hiện được mà không cần ủ trung gian.
Các nhà thiết kế khuôn cho lĩnh vực điện tử cũng phải đối mặt với áp lực thu nhỏ. Khi thiết bị thu nhỏ lại, các bước đầu nối sẽ siết chặt hơn và các tính năng được đóng dấu vào khung dây dẫn và mảng tiếp xúc trở nên tinh tế hơn. Theo dữ liệu ngành từ các nhà sản xuất dập chính xác, các bộ phận được dập vi mô-có độ dày dưới 0,1 mm yêu cầu kỹ thuật mài dây EDM và-mài vi mô để đạt được khe hở đột lỗ và khuôn ở cấp độ-micron một chữ số, vượt qua ranh giới của chế tạo công cụ thông thường-.
Hàng không vũ trụ và các ứng dụng có độ tin cậy-cao
Hàng không vũ trụ lật ngược phương trình khối lượng. Số lượng sản xuất có thể dao động từ 500 đến 50.000 chiếc, nhưng mỗi bộ phận đều có khả năng truy xuất nguồn gốc đầy đủ từ lô nguyên liệu thô cho đến khâu kiểm tra cuối cùng. Chứng nhận AS9100,được xây dựng dựa trên ISO 9001 với các yêu cầu nghiêm ngặt hơn, yêu cầu các thủ tục được ghi lại để lưu trữ vật liệu, hồ sơ xử lý nhiệt, phân tích thành phần hóa học và lưu giữ hồ sơ chất lượng trong bảy năm trở lên.
Vật liệu trong lĩnh vực dập hàng không vũ trụ thường rất lạ: hợp kim titan, Inconel, thép không gỉ cứng-kết tủa và các loại nhôm chuyên dụng như 6061 và 7075. Các hợp kim này chống tạo hình, mài mòn dụng cụ nhanh hơn và yêu cầu kiểm soát thông số quy trình cẩn thận để tránh nứt-vi mô hoặc ứng suất dư có thể ảnh hưởng đến tuổi thọ mỏi trong các ứng dụng quan trọng-của chuyến bay. Các nhà thiết kế khuôn phải tính đến các cửa sổ có khả năng định dạng hạn chế, thường yêu cầu bán kính uốn rộng hơn, các giai đoạn tạo hình bổ sung và-các hoạt động giảm ứng suất sau tạo hình.
Dập kim loại tùy chỉnh 316/316L cũng xuất hiện trong vỏ cảm biến hàng không vũ trụ và các bộ phận xử lý chất lỏng nơi khả năng chống ăn mòn là cần thiết. Các cấp độ không gỉ austenit hoạt động-cứng lại đáng kể trong quá trình tạo hình, đòi hỏi khuôn có khe hở tối ưu và chú ý cẩn thận đến các hoạt động sắp xếp theo thứ tự để tránh hỏng vật liệu sớm.
Các giao thức kiểm tra vượt xa việc lấy mẫu SPC. Kiểm tra-bài viết đầu tiên với báo cáo CMM đầy đủ, kiểm tra chức năng trong điều kiện vận hành mô phỏng và xác minh kích thước trên mỗi lô là những kỳ vọng tiêu chuẩn. Chi phí-mỗi-bộ phận chỉ là thứ yếu để chứng minh bằng tài liệu rằng mọi thành phần đều đáp ứng thông số kỹ thuật.
Sản phẩm tiêu dùng lại chiếm lĩnh một lĩnh vực khác: khối lượng vừa phải, yêu cầu về độ hoàn thiện bề mặt thẩm mỹ, vật liệu đa dạng, từ không gỉ, nhôm đến-kim loại mạ sẵn và thời gian-đến{2}}áp lực thị trường cao. Thiết kế khuôn ở đây ưu tiên quay vòng nhanh, phương pháp gia công linh hoạt và chiến lược bảo vệ bề mặt giúp ngăn ngừa trầy xước hoặc vết trên bề mặt nhìn thấy được. Hệ thống chất lượng thường là ISO 9001 thay vì các chứng chỉ-cụ thể theo ngành, nhưng các tiêu chuẩn hoàn thiện có thể đòi hỏi khắt khe hơn về mặt trực quan so với bất kỳ tiêu chuẩn nào về hàng không vũ trụ yêu cầu.
| Ngành công nghiệp | Vật liệu điển hình | Phạm vi âm lượng | Chứng chỉ chính | Dung sai tới hạn |
|---|---|---|---|---|
| ô tô | Thép HSLA, thép hai pha, nhôm dòng 5000/6000 | 100K - triệu/năm | IATF 16949, ISO 9001 | ±0,05 mm đến ±0,1 mm trên đặc điểm cấu trúc |
| Điện tử | Đồng phốt pho, đồng berili, hợp kim đồng mỏng | Triệu - chục triệu/năm | Tiêu chuẩn ISO 9001, IPC | ±0,025 mm trên kích thước tiếp xúc |
| Hàng không vũ trụ | Titan, Inconel, 316/316L SS, nhôm 6061/7075 | 500 - 50,000/năm | AS9100, NADCAP | ±0,025 mm đến ±0,05 mm với khả năng truy xuất nguồn gốc đầy đủ |
| Sản phẩm tiêu dùng | Thép không gỉ 304, nhôm, thép mạ sẵn | 10K - 500K/năm | ISO 9001 | ±0,1 mm chiều; hoàn thiện mỹ phẩm quan trọng |
Những khác biệt này không mang tính học thuật. Họ trực tiếp xác định nhà cung cấp nào đủ điều kiện cho công việc của bạn, tài liệu kiểm tra nào bạn nên mong đợi khi giao hàng và cách thiết kế khuôn của bạn phải được điều chỉnh để phục vụ các vật liệu và tiêu chuẩn cụ thể cho lĩnh vực của bạn. Nhà cung cấp khuôn dập ô tô không có IATF 16949 sẽ không phải là nhà cung cấp-bắt đầu cho các chương trình Cấp 1. Một nhà sản xuất khuôn điện tử không có khả năng dập vi-và kiểm tra trực quan không thể cung cấp các thành phần đầu nối chính xác yêu cầu.
Bất kể ngành nào, một câu hỏi thống nhất cho tất cả người mua: dung sai thực sự có thể chặt chẽ đến mức nào và hệ thống chất lượng nào đảm bảo những dung sai đó được duy trì trên khối lượng sản xuất?
Dung sai và tiêu chuẩn chất lượng trong khuôn dập chính xác
Các số dung sai trên một bản in không có ý nghĩa gì nếu quy trình đằng sau chúng không thể giữ các giá trị đó hết phần này đến phần khác, hết ca này đến ca khác. Dập khuôn chính xác có khả năng kiểm soát kích thước cực kỳ chặt chẽ, nhưng những gì bạn thực sự có thể đạt được phụ thuộc vào một chuỗi các biến số: đặc tính vật liệu, tình trạng khuôn, cơ chế ép và cơ sở hạ tầng chất lượng hỗ trợ tất cả. Biết được những ranh giới đó nằm ở đâu sẽ giúp bạn chỉ định dung sai có thể đạt được mà không phải trả tiền cho độ chính xác không cần thiết.
Dung sai có thể đạt được trong quá trình dập khuôn tùy chỉnh
Dung sai tiêu chuẩn trước đây là ±0,005 inch (±0,127 mm) trong ngành dập đã ngày càng được thắt chặt. Ngày nay, các hoạt động dập và khuôn chính xác thường xuyên được thực hiện±0,002 inch (±0,05 mm) trên các tính năng quan trọng, với một số ứng dụng đạt tới ±0,001 inch (±0,025 mm). Các đầu nối điện tử và khung dẫn có tem vi-được đóng dấu thậm chí còn đẩy xa hơn nữa, hoạt động trong phạm vi dưới-0,025 mm trong đó khe hở khuôn dập-đến-giảm xuống micron một chữ số.
Những con số này là có thật, nhưng chúng đi kèm với các điều kiện. Việc giữ ±0,001 in. đòi hỏi một khuôn chính xác được chế tạo với khung công cụ chắc chắn, hệ thống dẫn hướng cỡ lớn và khoảng hở thí điểm chặt chẽ. Khi máy dập sử dụng khe hở phi công 0,0005 inch, tổng biến thể về kích thước bộ phận vẫn nằm trong cùng cửa sổ 0,0005 inch đó, đó là lý do tại sao công cụ dập chính xác tùy chỉnh phải được thiết kế có lưu ý đến khả năng lặp lại từ bản phác thảo CAD đầu tiên.
Độ chính xác có thể đạt được cũng phụ thuộc vào loại tính năng. Kích thước phôi phẳng và xuyên thấu dễ dàng giữ chặt hơn so với các góc uốn hoặc độ sâu được vẽ, trong đó độ đàn hồi và dòng vật liệu đưa ra các biến số bổ sung. Người mua chỉ nên chỉ định dung sai chặt chẽ nhất của họ đối với các tính năng quan trọng về mặt chức năng và cho phép dung sai sản xuất tiêu chuẩn ở những nơi khác để giữ chi phí dụng cụ ở mức hợp lý.
ISO 9001 và IATF 16949 có ý nghĩa gì đối với các bộ phận của bạn
Các chứng chỉ được liệt kê trên các trang web của nhà cung cấp, nhưng chúng thực sự yêu cầu những gì?
ISO 9001là đường cơ sở. Nó áp dụng cho bất kỳ ngành nào và thiết lập Hệ thống quản lý chất lượng được xây dựng dựa trên các quy trình được ghi lại, kiểm toán nội bộ, đánh giá của lãnh đạo và hệ thống hành động khắc phục. Đối với người mua khuôn dập chính xác, ISO 9001 có nghĩa là nhà cung cấp của bạn đã chính thức hóa các biện pháp kiểm soát quy trình của họ và có thể chứng minh sự cải tiến liên tục. Tuy nhiên, nó không yêu cầu tần suất kiểm tra cụ thể, chỉ số năng lực hoặc độ sâu truy xuất nguồn gốc.
IATF 16949được xây dựng trực tiếp trên ISO 9001 và bổ sung thêmcác yêu cầu cụ thể về ô tô-để ngăn ngừa lỗi, chất lượng chuỗi cung ứng và truy xuất nguồn gốc toàn bộ bộ phận. Trong thực tế, điều này có nghĩa là lập Kế hoạch chất lượng sản phẩm nâng cao (APQP), gửi Quy trình phê duyệt bộ phận sản xuất (PPAP), giá trị Cpk bắt buộc từ 1,33 trở lên trên các kích thước quan trọng và theo dõi bảo hành chính thức. Cpk là 1,33 sẽ cắt giảm một nửa dải dung sai của bạn một cách hiệu quả so với quan điểm thực tế vì nó yêu cầu quy trình phải được tập trung và có khả năng hoạt động tốt trong giới hạn thông số kỹ thuật.
AS9100phục vụ hàng không vũ trụ với tài liệu thậm chí còn nghiêm ngặt hơn. Nó yêu cầu truy xuất nguồn gốc nguyên liệu đầy đủ, lưu giữ hồ sơ chất lượng trong bảy năm trở lên và các thủ tục được ghi lại để xử lý sự không phù hợp. Mọi lô hàng phải được truy nguyên nguồn gốc nguyên liệu thô, hồ sơ xử lý nhiệt và kết quả kiểm tra.
Bài học rút ra thực tế: hãy làm cho yêu cầu chứng nhận của bạn phù hợp với ngành của bạn. ISO 9001 là đủ cho các ứng dụng công nghiệp và tiêu dùng nói chung. IATF 16949 không-có thể thương lượng đối với chuỗi cung ứng ô tô. AS9100 là bắt buộc đối với các bộ phận-quan trọng của chuyến bay. Yêu cầu nhiều hơn mức bạn cần sẽ làm tăng thêm chi phí mà không tăng thêm giá trị cho các bộ phận của bạn.
Phương pháp kiểm tra và kiểm soát quy trình thống kê
Ngay cả một khuôn chính xác được thiết kế hoàn hảo cũng sẽ bị trôi theo thời gian. Các cạnh đột bị mòn, các chốt dẫn hướng phát triển lối chơi và các lô vật liệu có độ dày hoặc độ cứng khác nhau một cách tinh tế. Cơ sở hạ tầng kiểm tra xung quanh máy in chính là thứ bắt kịp sự trôi dạt trước khi nó trở thành sản phẩm bị lỗi.
Máy đóng dấu-có hiệu suất cao sử dụng phương pháp kiểm tra theo lớp:
- Kiểm tra bài viết-đầu tiên (FAI)xác nhận thiết lập mới dựa trên bản vẽ trước khi bắt đầu sản xuất. Mọi khía cạnh quan trọng đều được đo lường và ghi lại.
- Lấy mẫu trong quá trình-kéo các bộ phận theo những khoảng thời gian xác định trong quá trình chạy. Các tính năng quan trọng được đo bằng thước cặp, micromet hoặc hệ thống quang học tùy theo yêu cầu về dung sai.
- Máy đo tọa độ (CMM)xử lý các hình học 3D phức tạp mà việc đo thủ công không thể tiếp cận được. CMM xác minh kích thước tổng thể, vị trí lỗ, góc uốn và độ phẳng trên các bộ phận được lấy mẫu.
- Hệ thống đo quang học và tầm nhìncung cấp phương pháp xác minh không tiếp xúc-lý tưởng cho những con tem mỏng hoặc dễ vỡ. Hệ thống camera-tốc độ cao có thể thực hiện kiểm tra 100% trên các bộ phận được đóng dấu-vi mô ở tốc độ sản xuất.
- Kiểm soát quy trình thống kê (SPC)theo dõi các phép đo kích thước theo thời gian, vẽ biểu đồ xu hướng và phát hiện độ lệch của quy trình trước khi các bộ phận vượt quá dung sai. Biểu đồ SPC tiết lộ liệu một quy trình có ổn định và có khả năng hay không, chứ không chỉ đơn thuần là các bộ phận riêng lẻ đạt hay không đạt.
SPC đáng được quan tâm đặc biệt. Một phép đo duy nhất xác nhận một phần. SPC xác nhận rằng quy trình dập khuôn chính xác của bạn vốn có khả năng tạo ra các bộ phận phù hợp trong thời gian dài. Nó chuyển chất lượng từ phát hiện sang ngăn chặn, đó chính xác là những gì người mua-số lượng lớn cần.
Ngay cả khi có cơ sở hạ tầng này, dung sai sẽ giảm trong quá trình sản xuất nếu không quản lý được nguyên nhân gốc rễ. Các yếu tố phổ biến nhất làm giảm độ chính xác theo thời gian bao gồm:
- Mòn chày và mép khuôn, làm tăng dần độ hở và chiều cao lưỡi cắt
- Độ mòn của chốt dẫn hướng và ống lót, cho phép phát triển độ lệch khuôn trên-đến- khuôn dưới
- Sự uốn cong của khuôn dưới trọng tải lặp đi lặp lại, đặc biệt là trong các thiết kế giày quá nhỏ hoặc mỏng
- Sự thay đổi lô vật liệu về độ dày, độ cứng hoặc tình trạng bề mặt giữa các lần thay đổi cuộn dây
- Độ lệch của trục ép hoặc độ mòn của trục dẫn đến độ lệch vị trí
- Sự cố bôi trơn, tăng ma sát và thay đổi dòng vật liệu trong quá trình tạo hình
- Giãn nở nhiệt trong quá trình chạy-tốc độ cao kéo dài, khe hở dịch chuyển khi các bộ phận khuôn nóng lên
Một chương trình bảo trì chủ động, mài lưỡi cắt đúng tiến độ, xác minh sự liên kết định kỳ và giám sát xu hướng SPC để phát hiện các dấu hiệu cảnh báo sớm, là những gì tạo nên sự khác biệt giữa các nhà cung cấp nắm giữ độ chính xác qua hàng triệu chu kỳ với những nhà cung cấp bắt đầu mạnh mẽ và dần dần vượt quá mức cho phép.
Khả năng dung sai và hệ thống chất lượng cho bạn biết liệu nhà cung cấp có thể sản xuất bộ phận của bạn một cách chính xác hay không. Câu hỏi tiếp theo cũng thực tế không kém: chi phí sẽ là bao nhiêu và khối lượng thay đổi nền kinh tế như thế nào?
Trình điều khiển chi phí và kinh tế khối lượng cho việc dập khuôn tùy chỉnh
Đây là câu hỏi định hình mọi quyết định về dụng cụ: khoản đầu tư trả trước vào một khuôn tùy chỉnh sẽ tự trả được vào thời điểm nào? Câu trả lời không phải là một con số duy nhất. Nó phụ thuộc vào nhiều yếu tố, từ mức độ phức tạp của khuôn cho đến số lượng bộ phận bạn định chạy trong suốt vòng đời của nó. Việc hiểu từng đòn bẩy chi phí sẽ mang lại cho bạn khuôn khổ để so sánh việc dán tem với các lựa chọn thay thế và thương lượng với nhà cung cấp từ góc độ hiểu biết thay vì phỏng đoán.
Trình điều khiển chi phí chính trong các dự án khuôn tùy chỉnh
Thẻ giá trên khuôn tùy chỉnh không phải là tùy ý. Nó phản ánh đầu vào kỹ thuật và sản xuất có thể đo lường được. Dưới đây là những yếu tố di chuyển kim nhiều nhất:
- Độ phức tạp của khuôn- số lượng trạm trong một khuôn lũy tiến, độ chặt của dung sai và số lượng nguyên công tạo hình riêng biệt, tất cả đều dẫn đến số giờ thiết kế và thời gian gia công. Một khuôn bốn-trạm có giá thấp hơn nhiều so với một khuôn-mười sáu trạm thực hiện đột bao hình, đột lỗ, uốn nhiều lần và-nát khuôn.
- Dập khuôn thép và hạt dao- cấp thép công cụ rất quan trọng. Khuôn được chế tạo từ thép công cụ D2 hoặc A2 cho các lần chạy vừa phải có giá thấp hơn khuôn sử dụng thép tốc độ cao S7 hoặc M2-để kéo dài tuổi thọ. Khuôn dập cacbua sử dụng vật liệu cacbua vonfram ở các phần khuôn và khuôn có độ mòn-cao, tồn tại lâu hơn đáng kể nhưng lại tăng chi phí dụng cụ lên 30-50%. Lựa chọn tùy thuộc vào tổng khối lượng sản xuất của bạn: cacbua tự chi trả qua hàng triệu chu kỳ trong đó thép công cụ tiêu chuẩn sẽ yêu cầu mài lại hoặc thay thế nhiều lần.
- Chi phí vật liệu một phần- nguyên liệu thô thường chiếm 60-70% tổng chi phí của bộ phận được đóng dấu. Các hợp kim kỳ lạ như đồng berili hoặc Inconel có giá cao gấp nhiều lần trên mỗi kg so với thép nhẹ và chúng làm dụng cụ mài mòn nhanh hơn, làm tăng chi phí.
- Yêu cầu về trọng tải ép- các bộ phận lớn hơn hoặc dày hơn cần máy ép lớn hơn với chi phí vận hành mỗi giờ cao hơn. Một máy có tải trọng 200 tấn sẽ chạy mỗi hành trình rẻ hơn so với máy cần lực 600 tấn.
- Hoạt động phụ- bước xử lý nhiệt, mạ, mài bavia, taro hoặc lắp ráp được thực hiện sau khi dập sẽ cộng thêm chi phí cho mỗi- sản phẩm. Việc tích hợp một số thiết bị này vào khuôn (chẳng hạn như trong-khai khuôn) làm tăng chi phí gia công nhưng thường giảm tổng chi phí bộ phận bằng cách loại bỏ việc xử lý và thiết lập cho các nguyên công riêng biệt.
Chế tạo khuôn & dụng cụ về cơ bản là một hoạt động gia công chính xác. Khuôn phải được -phay CNC, cắt dây-EDM, mài và lắp bằng tay-, tất cả đều bằng thép cứng hoặc cacbit. Mỗi giờ làm việc lành nghề đó đều xuất hiện trong báo giá dụng cụ. Nhưng chi phí đó là cố định. Nó không thay đổi dù bạn đóng dấu 10.000 bộ phận hay 10 triệu.
Ngưỡng khối lượng nơi công cụ tùy chỉnh mang lại hiệu quả
Các bộ phận dập tùy chỉnh có hai lớp chi phí:-đầu tư vào dụng cụ một lần và chi phí sản xuất cho mỗi-bộ phận. Ở mức khối lượng thấp, chi phí sử dụng dụng cụ sẽ chi phối tính kinh tế trên mỗi-đơn vị của bạn. Ở số lượng lớn, chi phí dập trên mỗi bộ phận trở nên không đáng kể và chi phí dập trên mỗi bộ phận- sẽ thấp.
Hãy xem xét một ví dụ thực tế. Một khuôn lũy tiến tùy chỉnh có giá 25.000 USD tạo ra một bộ phận với giá 0,12 USD, mỗi bộ phận trông đắt tiền nếu bạn chỉ cần 1.000 bộ phận (25,12 USD mỗi đơn vị với dụng cụ được khấu hao). Với 100.000 bộ phận, công cụ chỉ tăng thêm 0,25 USD mỗi đơn vị, nâng tổng chi phí lên 0,37 USD. Với 1.000.000 bộ phận, khoản đóng góp cho dụng cụ giảm xuống 0,025 USD mỗi đơn vị và tổng chi phí của bạn là khoảng 0,145 USD mỗi bộ phận. Gia công CNC có cùng hình dạng có thể có giá $3,00-$5,00 mỗi chi tiết bất kể khối lượng vì mỗi chi tiết yêu cầu thời gian gia công riêng lẻ.
Theo dữ liệu kinh tế sản xuất từ các so sánh chế tạo kim loại, điểm giao nhau nơi việc dập trở nên rẻ hơn so với gia công CNC thường nằm trong khoảng từ 5.000 đến 20.000 bộ phận, tùy thuộc vào độ phức tạp của bộ phận và chi phí khuôn. Đối với các dạng hình học đơn giản hơn với mức đầu tư dụng cụ thấp hơn, mức hòa vốn sẽ đến sớm hơn. Đối với các bộ khuôn dập kim loại có độ phức tạp cao với nhiều trạm, có thể cần khối lượng lớn hơn để bù đắp chi phí chế tạo dụng cụ.
Khung khối lượng chung từ các hướng dẫn về công cụ trong ngành được chia nhỏ như sau:
| Cấp khối lượng | Dập khuôn tùy chỉnh | Gia công CNC | Cắt Laser | Đúc |
|---|---|---|---|---|
| Dưới 1.000 bộ phận | Không kinh tế (chi phí dụng cụ chiếm ưu thế) | Chi phí-hiệu quả; không cần dụng cụ | Chi phí-hiệu quả đối với cấu hình 2D phẳng | Trung bình (cần đầu tư mẫu/khuôn) |
| 1,000 - 10,000 phần | Khả thi với công cụ mềm đơn giản hóa | Vẫn mang tính cạnh tranh nhưng giá-đơn vị không thay đổi | Cạnh tranh chỉ dành cho hình học đơn giản | Trở nên-hiệu quả về mặt chi phí đối với hình dạng 3D |
| 10,000 - 100,000 phần | Lợi thế chi phí rõ ràng; dụng cụ thép cứng hợp lý | Đắt (thời gian tích lũy máy cao) | Không thực tế đối với các bộ phận được hình thành ở khối lượng này | Cạnh tranh cho hình học 3D phức tạp |
| Hơn 100.000 bộ phận | Sự lựa chọn chiếm ưu thế; chi phí trên-đơn vị thấp nhất tính theo biên độ rộng | Cấm đắt tiền cho mỗi phần | Không thể mở rộng | Chỉ cạnh tranh cho các hình dạng đúc rất phức tạp |
Thông tin chi tiết quan trọng: không đánh giá chi phí dụng cụ một cách riêng biệt. Đánh giá tổng chi phí chương trình theo khối lượng toàn thời gian dự kiến của bạn, bao gồm cả số lần đặt hàng lại. Bộ khuôn dập kim loại đã hoàn vốn trong năm đầu tiên và tiếp tục tạo ra giá trị trong nhiều năm sau đó chỉ với chi phí bảo trì, khiến chúng đánh giá cao tài sản hơn là chi phí một lần.
Kỳ vọng về thời gian thực hiện và những gì ảnh hưởng đến sự thay đổi
Chi phí chỉ là một nửa phương trình. Nửa còn lại là thời gian. Các dự án dập khuôn tùy chỉnh tuân theo lộ trình phát triển tuần tự và mỗi giai đoạn có khoảng thời gian tùy thuộc vào độ phức tạp:
- Xác nhận thiết kế và mô phỏng CAE- 1 đến 3 tuần. Bao gồm đánh giá tính khả thi, mô phỏng hình thành và tối ưu hóa bố cục dải.
- Thiết kế khuôn chi tiết- 2 đến 4 tuần. Lập mô hình CAD đầy đủ của tất cả các thành phần khuôn, danh mục vật liệu và đánh giá thiết kế với khách hàng.
- Sản xuất khuôn- 4 đến 10 tuần. Gia công CNC, EDM dây, mài, xử lý nhiệt các bộ phận thép công cụ và chế tạo hạt dao cacbua. Đây là giai đoạn dài nhất và tỉ lệ thuận với độ phức tạp của khuôn.
- Lắp ráp và lắp- 1 đến 2 tuần. Lắp các bộ phận bằng tay, xác minh sự căn chỉnh và lắp ráp bộ khuôn hoàn chỉnh.
- Chạy thử (lấy mẫu T1)- 1 đến 2 tuần. Các mẫu đầu tiên được đóng dấu, đo lường và so sánh với các thông số kỹ thuật. Một số nhà sản xuất đạt được T1 chỉ trong vòng 4-5 tuần đối với các khuôn có độ phức tạp vừa phải bằng cách chồng chéo các giai đoạn thiết kế và gia công.
- Sửa đổi và{0}}thử lại- 1 đến 3 tuần nếu cần điều chỉnh. Hầu hết các khuôn đều yêu cầu ít nhất một vòng tinh chỉnh-sau những lần thử đầu tiên.
Tổng thời gian thực hiện cho một khuôn lũy tiến tùy chỉnh điển hình dao động từ 10 đến 20 tuần, trong đó khuôn phức hợp đơn giản hơn đến nhanh hơn (6-10 tuần) và khuôn chuyển phức tạp mất nhiều thời gian hơn (12-20+ tuần).
Điều gì làm tăng tốc hoặc trì hoãn dòng thời gian này? Một vài yếu tố nổi bật. Thiết kế bộ phận hoàn chỉnh và cố định ngăn chặn các vòng lặp sửa đổi. Đặc tính kỹ thuật vật liệu sớm cho phép người thiết kế khuôn hoàn thiện các chiến lược bù và khe hở mà không cần chờ quyết định. Các nhà cung cấp có-dây EDM, CNC và mài trong nhà sẽ loại bỏ sự chậm trễ khi ký hợp đồng phụ. Và các thông số kỹ thuật về dung sai thực tế sẽ tránh được độ chính xác không cần thiết làm tăng thêm thời gian gia công cho mọi bộ phận khuôn.
Sai lầm phổ biến nhất của người mua là đánh giá thấp chu kỳ sửa đổi. Một con xúc xắc yêu cầu ba lần lặp thử-và-điều chỉnh thay vì một lần có thể kéo dài thêm bốn đến sáu tuần so với ước tính ban đầu. Nỗ lực kỹ thuật tải trước-thông qua mô phỏng và đánh giá DFM là cách đáng tin cậy nhất để giảm thời gian thực hiện mà không cắt giảm chất lượng.
Hiểu được những vấn đề kinh tế này sẽ giúp bạn lập ngân sách và lập kế hoạch. Nhưng khung chi phí chỉ cho bạn biết điều gì sẽ xảy ra. Quy trình làm việc thực sự mang lại khuôn mẫu của bạn, từ lần kiểm tra tính khả thi đầu tiên cho đến phê duyệt sản xuất, sẽ xác định xem những kỳ vọng đó có trở thành hiện thực hay không.
Quy trình dập khuôn tùy chỉnh từ thiết kế đến giao hàng
Biết kinh tế là một chuyện. Chứng kiến một khuôn đúc thực sự trở nên sống động, từ mô hình 3D trên màn hình đến thép cứng sản xuất các bộ phận hoàn thiện với tốc độ nhanh, là điều mà hầu hết người mua đều gặp phải sự ngạc nhiên. Quy trình làm việc diễn ra tuần tự và được điều khiển theo cổng: mỗi giai đoạn phải vượt qua trước khi bắt đầu giai đoạn tiếp theo và việc bỏ qua các bước hầu như luôn tốn nhiều thời gian hơn là tiết kiệm được. Cho dù dự án của bạn liên quan đến một khuôn ghép đơn giản hay một công cụ lũy tiến phức tạp với 20 trạm thì quá trình phát triển đều tuân theo cùng một cấu trúc cơ bản.
Đây là trình tự hoàn chỉnh mà hầu hết các dự án công cụ dập kim loại đều tuân theo:
- Đánh giá tính khả thi- Phần này có thể được đóng dấu không?
- mô phỏng CAE- Dự đoán hành vi tạo hình, xác định rủi ro, tối ưu hóa hình học bằng kỹ thuật số.
- Thiết kế khuôn chi tiết- Lập mô hình CAD đầy đủ của mọi thành phần, bố cục trạm và tiến trình dải.
- Sản xuất khuôn- Gia công CNC, EDM dây, mài và xử lý nhiệt các bộ phận thép công cụ.
- Lắp ráp và lắp- Lắp bằng tay, xác minh căn chỉnh và lắp ráp bộ khuôn hoàn chỉnh.
- Chạy thử (lấy mẫu T1)- Các bộ phận đầu tiên được đóng dấu, đo lường và so sánh với thông số kỹ thuật.
- Điều chỉnh và{0}}thử lại- Tinh chỉnh-dựa trên dữ liệu thứ nguyên từ các mẫu ban đầu.
- Phê duyệt sản xuất- Ký chính thức-rằng khuôn đáp ứng tất cả các yêu cầu để sản xuất hàng loạt.
- Bảo trì liên tục- Bảo trì phòng ngừa và sửa chữa dụng cụ dập theo lịch trình để duy trì độ chính xác qua hàng triệu chu kỳ.
Mỗi cổng mang các sản phẩm và điểm quyết định cụ thể. Hiểu được điều gì xảy ra ở mỗi giai đoạn và những câu hỏi nào cần đặt ra sẽ ngăn chặn những điều bất ngờ làm chệch hướng thời gian và ngân sách.
Đánh giá tính khả thi và mô phỏng CAE
Quy trình làm việc bắt đầu trước khi cắt bất kỳ loại thép nào hoặc bất kỳ tệp CAD nào được mở để thiết kế khuôn. Đánh giá tính khả thi trả lời một câu hỏi có vẻ đơn giản: hình học của bộ phận này có thể được tạo ra thông qua việc dập với vật liệu, độ dày và dung sai được chỉ định không?
Một công cụ dập và nhóm kỹ thuật khuôn có kinh nghiệm sẽ đánh giá chi tiết của bạn về các hạn chế về khả năng tạo hình, thách thức về dòng nguyên liệu và rủi ro khuyết tật tiềm ẩn. Họ xem xét tỷ lệ độ sâu vẽ, bán kính uốn cong so với độ dày vật liệu, khoảng cách giữa các tính năng và liệu bộ phận đó có thể được sản xuất trong một khuôn duy nhất hay yêu cầu nhiều giai đoạn. Đây là nơi hình học không thực tế được gắn cờ sớm. Một tính năng hoạt động hoàn hảo trong gia công CNC có thể không thể dập mà không bị nứt hoặc có thể yêu cầu một trạm tạo hình bổ sung làm thay đổi hoàn toàn tính kinh tế của dự án.
Các câu hỏi cần đặt ra ở giai đoạn này: Nhà cung cấp có xác định được bất kỳ tính năng nào vượt quá giới hạn về khả năng định dạng tiêu chuẩn không? Có hình học thay thế nào đạt được chức năng tương tự với khả năng sản xuất tốt hơn không? Họ khuyên dùng loại khuôn nào và tại sao?
Sau khi tính khả thi xác nhận bộ phận có thể dán tem được, quá trình mô phỏng CAE sẽ diễn ra. Sử dụng phần mềm phân tích phần tử hữu hạn như AutoForm hoặc DEFORM, các kỹ sư sao chép kỹ thuật số toàn bộ quá trình tạo hình trước khi thực hiện gia công vật lý. TheoChuyên gia mô phỏng CAE trong kỹ thuật khuôn dập, bước này cho phép dự đoán hành vi của dòng vật liệu, sự phân bổ ứng suất và biến dạng, sự thay đổi độ dày, xu hướng nhăn và biến dạng đàn hồi, tất cả trước khi chi một đô la cho việc sản xuất khuôn.
Giai đoạn mô phỏng là nơi chu trình "Thiết kế, Sản xuất, Thử nghiệm, Sửa chữa, Lặp lại" truyền thống được nén thành "Thiết kế, Mô phỏng, Tối ưu hóa, Sản xuất, Thử nghiệm tối thiểu". Các nhà sản xuất tận dụng CAE thường giảm 30-50% số lần lặp thử, nghĩa là tiết kiệm được số tuần và sửa đổi khuôn ít tốn kém hơn. Sơ đồ giới hạn hình thành (FLD) xác định các vùng có nguy cơ nứt, bản đồ làm mỏng cho thấy nơi vật liệu có thể bị hỏng và bù đàn hồi được tính toán bằng toán học thay vì được phát hiện thông qua thử và sai vật lý.
Đối với người mua, lợi ích thực tế rất đơn giản: một nhà cung cấp mô phỏng trước khi gia công giao khuôn sẽ hoạt động gần đúng ngay lần đầu tiên. Việc bỏ qua mô phỏng để tiết kiệm trước một tuần thường tốn từ ba đến sáu tuần trong quá trình dùng thử-và-điều chỉnh các chu kỳ tiếp theo.
Thiết kế khuôn, gia công và lắp ráp
Với dữ liệu mô phỏng xác nhận phương pháp tạo hình, thiết kế khuôn chi tiết bắt đầu. Đây là-mô hình CAD quy mô đầy đủ của mọi bộ phận: biên dạng chày, khối khuôn, bộ tháo phôi, trục dẫn hướng, hệ thống dẫn hướng, bộ phận lò xo và cấu trúc đế khuôn giúp giữ mọi thứ thẳng hàng dưới trọng tải. Đối với các khuôn lũy tiến, bố cục dải được hoàn thiện ở đây, xác định bước (tiến lên trên mỗi hành trình), trình tự trạm và thiết kế cầu phế liệu.
Công cụ dập kim loại tùy chỉnh ở giai đoạn này không phải là một bộ phận đơn lẻ mà là một tổ hợp gồm hàng chục đến hàng trăm bộ phận chính xác, mỗi bộ phận đều có dung sai để hoạt động cùng nhau dưới tải trọng động. Giai đoạn thiết kế thường mất từ hai đến bốn tuần và phải bao gồm đánh giá thiết kế chính thức trong đó người mua xác minh các kích thước quan trọng, chú thích vật liệu và bất kỳ thay đổi nào so với hình dạng bộ phận ban đầu.
Sản xuất khuôn là giai đoạn dài nhất trong quy trình làm việc, kéo dài từ 4 đến 10 tuần tùy thuộc vào độ phức tạp. Các quy trình cốt lõi bao gồm:
- phay CNC- khối khuôn gia công thô và bán{1}}tinh, bộ phận giữ chày và các thành phần kết cấu từ phôi thép công cụ.
- Dây EDM- cắt các biên dạng đột và khuôn chính xác, đặc biệt đối với các đường viền phức tạp và các góc bên trong chật hẹp mà quá trình phay không thể chạm tới.
- Mài bề mặt- đạt được độ phẳng và độ song song trên các bề mặt tiếp xúc, điều này rất quan trọng đối với việc căn chỉnh khuôn và chiều cao đóng ổn định.
- Xử lý nhiệt- làm cứng các thành phần thép công cụ đến độ cứng làm việc của chúng (thường là 58-62 HRC để cắt chày), sau đó tôi luyện để cân bằng độ cứng và độ dẻo dai.
- Kết thúc quá trình mài và đánh bóng- xác định kích thước cuối cùng của các bộ phận đã cứng và chuẩn bị bề mặt cho các khu vực tạo hình nơi dòng nguyên liệu phải trơn tru.
Lắp ráp và lắp ráp theo gia công. Ngay cả với độ chính xác của CNC, các bộ phận của dụng cụ dập yêu cầu phải có sự-lắp bằng tay bởi những người chế tạo khuôn có tay nghề cao, những người xác minh các khe hở khuôn-đến- khuôn, kiểm tra sự căn chỉnh trong các điều kiện ép mô phỏng và đảm bảo tất cả các bộ phận chuyển động (bộ tuốt dây, chốt đẩy, trục dẫn hướng) hoạt động tự do mà không bị ràng buộc. Giai đoạn này thường mất từ một đến hai tuần và kết thúc bằng việc thử trên băng ghế dự bị để xác nhận chức năng cơ học trước khi khuôn được-ép.
Chạy thử, kiểm tra và phê duyệt sản xuất
Phiên tòa báo chí đầu tiên, thường được gọi là lấy mẫu T1, là thời điểm của sự thật. Khuôn được lắp vào máy ép phù hợp với thông số kỹ thuật về trọng tải và chiều cao đóng từ giai đoạn thiết kế, và các bộ phận đầu tiên được đóng dấu. Các kỹ sư đo lường mọi kích thước quan trọng trên các mẫu này dựa trên bản in bộ phận, ghi lại các sai lệch và xác định trạm khuôn nào cần điều chỉnh.
Hiếm khi thử nghiệm T1 tạo ra các bộ phận hoàn hảo ngay trong lần đột quỵ đầu tiên. Các điều chỉnh điển hình bao gồm tinh chỉnh-tinh chỉnh độ sâu xuyên chày, sửa đổi bù lò xo trên các trạm uốn, điều chỉnh áp suất cán phôi và các trạm làm chêm nơi các kích thước hơi lệch khỏi mục tiêu-.Thợ làm khuôn có kinh nghiệmlập kế hoạch cho lần lặp lại này, coi T1 như một bước xác thực thay vì mong đợi kết quả-sẵn sàng sản xuất ngay lập tức.
Thử nghiệm thứ hai (T2) xác nhận rằng các điều chỉnh đã giải quyết được những sai lệch được tìm thấy trong T1. Đối với các khuôn phức tạp, có thể cần đến T3. Mỗi vòng thu hẹp khoảng cách giữa các bộ phận thực tế và thông số kỹ thuật mục tiêu cho đến khi tất cả các kích thước nằm trong phạm vi dung sai. Công việc mô phỏng CAE được tải trước được mô tả trước đó giúp giữ cho vòng lặp này ngắn gọn. Nếu không có mô phỏng, thông thường sẽ có ba đến năm lần lặp vật lý. Với nó, hầu hết các khuôn đều đạt được sự chấp thuận sau một hoặc hai vòng.
Phê duyệt sản xuất là cổng chính thức nơi các bộ phận đo lường, dữ liệu thống kê và thông số quy trình được ghi lại và ký duyệt. Đối với các chương trình ô tô, việc này được thực hiện dưới hình thức nộp PPAP. Đối với ngành hàng không vũ trụ, điều đó có nghĩa là một báo cáo kiểm tra-đầu tiên đầy đủ cùng với hồ sơ truy xuất nguồn gốc. Đối với các bộ phận công nghiệp nói chung, việc phê duyệt có thể chỉ đơn giản là một báo cáo chiều xác nhận tất cả các tính năng đều đạt.
Ngoài sự phê duyệt, khuôn bước vào vòng đời sản xuất và việc bảo trì trở thành yếu tố quan trọng để duy trì chất lượng. Bảo trì phòng ngừa theo lịch trình xác định, kiểm tra độ mòn của các mép chày, xác minh căn chỉnh dẫn hướng, thay thế các bộ phận đàn hồi và-tráng lại lớp phủ PVD trên các bề mặt tạo hình, giữ cho dung sai ổn định qua hàng trăm nghìn hoặc hàng triệu chu kỳ. Việc sửa chữa dụng cụ dập trở nên cần thiết khi các biện pháp phòng ngừa cho thấy các bộ phận sắp hết tuổi thọ: các chày bị mòn được mài lại hoặc thay thế, ống lót dẫn hướng được thay mới và các bề mặt hoạt động được sơn lại. Một chương trình bảo trì có cấu trúc, dù là phòng ngừa hay đột xuất, đều giảm tỷ lệ phế liệu, ngăn chặn thời gian ngừng hoạt động ngoài dự kiến và kéo dài tuổi thọ khuôn vượt xa những dự đoán ban đầu.
Các nhà cung cấp cung cấp quy trình làm việc từ đầu đến cuối này tại một nơi sẽ loại bỏ rủi ro phối hợp đi kèm với việc phân chia tính khả thi, thiết kế, gia công và thử nghiệm trên nhiều nhà cung cấp.Giải pháp khuôn dập của YICHENminh họa-mô hình quy trình đầy đủ này trong thực tế: phân tích tính khả thi và mô phỏng CAE được cung cấp trực tiếp vào-gia công khuôn mẫu nội bộ, chạy thử và kiểm tra kích thước, mang lại cho nhà sản xuất một điểm chịu trách nhiệm duy nhất từ ý tưởng ban đầu cho đến công cụ-sẵn sàng sản xuất. Đối với các nhóm chuyển từ nghiên cứu ban đầu sang RFQ, phương pháp tích hợp này sẽ nén các vòng liên lạc và giữ cho các mốc thời gian có thể dự đoán được.
Một quy trình làm việc-được thực hiện tốt sẽ mang lại khuôn chạy đáng tin cậy. Nhưng quy trình làm việc chỉ mạnh khi đối tác thực hiện nó, điều này đặt ra một câu hỏi thực tế cuối cùng: làm thế nào để bạn đánh giá liệu một nhà cung cấp có thực sự thực hiện được quy trình mà họ mô tả hay không?
Cách chọn đối tác dập khuôn tùy chỉnh phù hợp
Mỗi nhà sản xuất khuôn dập đều có thể hiển thị cho bạn danh sách các máy. Ít người có thể hướng dẫn bạn cách họ giải quyết thách thức hình thành cụ thể của bạn trước khi báo giá. Sự khác biệt đó, giữa nhà cung cấp thực hiện đơn đặt hàng và đối tác thiết kế giải pháp, sẽ quyết định liệu dự án của bạn có đạt được sản xuất đúng tiến độ hay bị đình trệ trong chu kỳ sửa đổi hay không. Đây là cách tách hai.
Tiêu chí năng lực kỹ thuật để đánh giá
Khi xem xét các nhà sản xuất khuôn dập kim loại, hãy bắt đầu với những gì họ thực sự có thể làm hơn là những gì trang web của họ tuyên bố. Tổng quan về công ty khuôn dập kim loại sẽ cho bạn biết câu chuyện của họ. Danh sách thiết bị, đội ngũ kỹ thuật và lịch sử dự án của họ cho bạn biết liệu họ có thể xử lý phần việc của bạn hay không.
Sử dụng danh sách kiểm tra này để cấu trúc đánh giá của bạn:
- Phạm vi trọng tải báo chí- Thiết bị của họ có phù hợp với kích thước bộ phận và độ dày vật liệu của bạn không? Nhà cung cấp chỉ có máy ép nhỏ không thể sản xuất các bộ phận ô tô được vẽ sâu.
- -thiết kế khuôn trong nhà và mô phỏng CAE- Nhà cung cấp thiết kế và mô phỏng các vấn đề bắt lỗi nội bộ trước khi bắt đầu gia công. Thiết kế thuê ngoài bổ sung thêm khoảng cách giao tiếp và thời gian thực hiện.
- Trải nghiệm phức tạp về khuôn khổ- Yêu cầu ví dụ về hình học các bộ phận tương tự. Một nhà sản xuất khuôn dập có kinh nghiệm với khuôn dập lũy tiến 20 trạm hoạt động ở một cấp độ khác với việc chế tạo các công cụ đột dập đơn giản.
- Chứng nhận chất lượng- Phù hợp với các chứng chỉ phù hợp với ngành của bạn: ISO 9001 cho các ứng dụng chung, IATF 16949 cho ô tô, AS9100 cho hàng không vũ trụ. Hãy xác minh chúng thay vì nghe lời của nhà cung cấp.
- Khả năng thử nghiệm và tạo mẫu- Họ có thể chạy mẫu T1 nội bộ- và cung cấp báo cáo đầy đủ không? Các nhà cung cấp ký hợp đồng phụ chạy thử sẽ mất quyền kiểm soát tốc độ lặp lại.
- Chuyên môn về vật liệu- Xác nhận rằng họ đã tiến hành sản xuất hợp kim cụ thể của bạn. Một nhà sản xuất khuôn có kinh nghiệm với thép nhẹ có thể gặp khó khăn với các loại đồng photpho hoặc các loại pha-kép có độ bền-cao.
- Phù hợp về mặt địa lý và hậu cần- Hãy xem xét chi phí vận chuyển, sự chồng chéo múi giờ trong giao tiếp và khung bảo vệ IP trong phạm vi quyền hạn của nhà cung cấp.
- Trích dẫn minh bạch- Báo giá chi tiết chia nhỏ các hoạt động gia công dụng cụ, giá sản phẩm, vật liệu và hoạt động phụ một cách riêng biệt. Báo giá gộp-mơ hồ khiến không thể so sánh công bằng các nhà cung cấp hoặc xác định các cơ hội giảm-chi phí.
Những sai lầm phổ biến của người mua cần tránh
Sau khi xem xét hàng trăm RFQ, các nhà sản xuất khuôn dập kim loại có kinh nghiệm luôn cảnh báo các lỗi giống nhau của người mua khiến chi phí tăng cao hoặc trì hoãn dự án:
Xác định sai dung sai.Việc đánh dấu mọi kích thước là quan trọng buộc nhà sản xuất khuôn phải xây dựng độ chính xác cho các tính năng không cần đến nó. Xác định những tính năng nào quan trọng về mặt chức năng và cho phép dung sai tiêu chuẩn ở những nơi khác.
Bỏ qua thông số kỹ thuật vật liệu.Việc nói "thép không gỉ" mà không chỉ rõ 304 so với 316 so với 430 khiến nhà cung cấp phải đoán mò. Mỗi loại có hình dạng khác nhau và yêu cầu độ hở khuôn khác nhau. Như các hướng dẫn thực hành tốt nhất của RFQ-nhấn mạnh, loại tài liệu chính xác là một trong những chi tiết bị thiếu phổ biến nhất khiến việc trích dẫn bị trì hoãn theo ngày.
Lựa chọn duy nhất về giá cả.Báo giá rẻ nhất của nhà máy sản xuất khuôn dập thường phản ánh các lối tắt: đế khuôn mỏng hơn,-thép công cụ cấp thấp hơn hoặc bị bỏ qua các bước mô phỏng. Những khoản tiết kiệm đó sẽ xuất hiện trở lại khi chu kỳ thử dài hơn, khuôn bị mòn sớm và các bộ phận không nhất quán khi sản xuất tăng lên.
Không yêu cầu dữ liệu chạy thử.Yêu cầu báo cáo chiều mẫu T1 và dữ liệu khả năng xử lý từ các dự án tương tự trước đây. Nhà cung cấp không thể cung cấp điều này hoặc không đo lường nghiêm ngặt hoặc không lưu giữ hồ sơ, cả hai đều là dấu hiệu báo động đỏ về tính nhất quán trong sản xuất.
Chuyển từ Nghiên cứu sang RFQ-Sẵn sàng tương tác
Bạn đã đọc qua các loại quy trình, hoạt động tạo hình, tiêu chuẩn ngành, trình điều khiển chi phí và các giai đoạn của quy trình làm việc. Khoảng cách giữa nghiên cứu và hành động là một-RFQ có cấu trúc tốt được gửi tới đối tác đủ điều kiện. Chuẩn bị một gói hoàn chỉnh: tệp CAD 3D cộng với PDF có kích thước, loại vật liệu chính xác, dự báo khối lượng hàng năm, chú thích dung sai trên các tính năng quan trọng, yêu cầu về độ hoàn thiện bề mặt hoặc lớp phủ và dòng thời gian mục tiêu của bạn.
Dành cho các nhà sản xuất và nhà quản lý tìm nguồn cung ứng đang tìm kiếm một đối tác sản xuất khuôn dập bao gồm phân tích tính khả thi, mô phỏng CAE, gia công khuôn, chạy thử và kiểm tra cuối cùng dưới một mái nhà,Giải pháp khuôn dập của YICHENcung cấp khả năng-phổ đầy đủ đó. Mô hình tích hợp của họ cho phép bạn chuyển từ thảo luận khái niệm ban đầu sang giải pháp khuôn dập tùy chỉnh sẵn sàng cho RFQ{2}}mà không cần phối hợp giữa nhiều nhà cung cấp, nén cả chi phí liên lạc và tiến trình phát triển.
Mối quan hệ nhà cung cấp tốt nhất bắt đầu với sự rõ ràng của cả hai bên. Xác định chính xác những gì bạn cần, đánh giá đối tác về chiều sâu kỹ thuật thay vì chỉ giá cả và chọn nhà sản xuất khuôn dập kim loại có quy trình làm việc, chứng chỉ và phong cách giao tiếp phù hợp với cách nhóm của bạn vận hành. Sự liên kết đó biến việc mua dụng cụ thành lợi thế sản xuất.
Câu hỏi thường gặp về dập khuôn tùy chỉnh
1. Sự khác biệt giữa dập khuôn tùy chỉnh và dập khuôn tiêu chuẩn là gì?
Việc dập khuôn tiêu chuẩn sử dụng-công cụ có sẵn để tạo ra các hình dạng chung như vòng đệm hoặc giá đỡ đơn giản. Dập khuôn tùy chỉnh bao gồm công cụ kỹ thuật từ đầu cho một yêu cầu về hình học, vật liệu và dung sai của bộ phận cụ thể. Cách tiếp cận tùy chỉnh cho phép thiết kế bộ phận của bạn điều khiển công cụ thay vì buộc phải thỏa hiệp về thiết kế để phù hợp với các khuôn có sẵn. Mặc dù khuôn tiêu chuẩn không có chi phí trả trước, nhưng công cụ tùy chỉnh được khấu hao theo khối lượng sản xuất và mang lại chi phí trên mỗi-đơn vị trên quy mô lớn thấp hơn đáng kể, thường hòa vốn từ 5.000 đến 20.000 bộ phận tùy thuộc vào độ phức tạp.
2. Dụng cụ dập khuôn tùy chỉnh có giá bao nhiêu?
Dụng cụ khuôn tùy chỉnh thường dao động từ 8.000 USD đến 50.000 USD trở lên tùy thuộc vào các yếu tố phức tạp như số lượng trạm, yêu cầu về dung sai, cấp thép công cụ và liệu có cần chèn cacbua hay không. Một khuôn dập lũy tiến bốn-trạm có giá thấp hơn nhiều so với khuôn-mười sáu trạm thực hiện đột bao hình, đột lỗ, uốn cong nhiều lần và-khai thác khuôn. Tuy nhiên, khoản đầu tư trả trước này được khấu hao theo từng bộ phận được sản xuất. Ví dụ: một khuôn trị giá 25.000 USD sản xuất 1.000.000 bộ phận chỉ tăng thêm 0,025 USD cho mỗi đơn vị chi phí dụng cụ, khiến nó rẻ hơn đáng kể so với gia công CNC theo khối lượng.
3. Việc dập khuôn tùy chỉnh có thể đạt được dung sai nào?
Việc dập khuôn chính xác hiện đại thường xuyên giữ ± 0,002 inch (± 0,05 mm) trên các tính năng quan trọng, với một số ứng dụng đạt tới ± 0,001 inch (± 0,025 mm). Công nghệ dập vi mô-điện tử thậm chí còn tiến sâu hơn vào lãnh thổ-0,025 mm. Độ chính xác có thể đạt được phụ thuộc vào loại tính năng, vật liệu, tình trạng khuôn và đặc tính ép. Kích thước phôi phẳng và xuyên thấu dễ giữ chặt hơn so với các góc uốn hoặc độ sâu được vẽ. Các nhà cung cấp như YICHEN sử dụng mô phỏng CAE và giám sát SPC để duy trì các dung sai này một cách nhất quán trong các hoạt động sản xuất khối lượng lớn.
4. Mất bao lâu để hoàn thành một khuôn dập tùy chỉnh?
Tổng thời gian thực hiện cho một khuôn tiến bộ tùy chỉnh thông thường là từ 10 đến 20 tuần. Quá trình này bao gồm đánh giá tính khả thi (1{12}}3 tuần), thiết kế khuôn chi tiết (2-4 tuần), sản xuất khuôn thông qua CNC, EDM dây và mài (4-10 tuần), lắp ráp và lắp (1-2 tuần) cũng như chạy thử có điều chỉnh (2-5 tuần). Các khuôn ghép đơn giản sẽ đến nhanh hơn sau 6-10 tuần, trong khi các khuôn chuyển phức tạp có thể mất 12-20 tuần. Nỗ lực kỹ thuật tải trước thông qua mô phỏng CAE và thông số kỹ thuật bộ phận hoàn chỉnh là cách đáng tin cậy nhất để nén các mốc thời gian.
5. Có những loại khuôn dập tùy chỉnh nào và tôi nên chọn như thế nào?
Bốn loại chính phục vụ các nhu cầu khác nhau. Các khuôn lũy tiến mang một dải qua nhiều trạm dành cho các bộ phận có-khối lượng nhỏ-đến-trung bình cao. Các khuôn chuyển di chuyển các khoảng trống riêng biệt giữa các trạm cho các bộ phận được vẽ-lớn hoặc sâu. Khuôn ghép thực hiện nhiều thao tác cắt đồng thời cho các bộ phận phẳng với độ chính xác vượt trội. Khuôn bốn thanh trượt sử dụng các thanh trượt đa hướng-để uốn cong phức tạp trên các bộ phận nhỏ. Lựa chọn phụ thuộc vào khối lượng hàng năm, kích thước và độ sâu bộ phận, độ phức tạp hình học, độ dày vật liệu và yêu cầu dung sai. Một đối tác đủ tiêu chuẩn như YICHEN đánh giá các yếu tố này trong quá trình đánh giá tính khả thi để đề xuất loại khuôn tối ưu cho ứng dụng cụ thể của bạn.


