


Khuôn dập lũy tiến là gì và tại sao nó lại quan trọng
Nếu bạn đang tìm nguồn cung ứng các bộ phận kim loại có khối lượng-cao, bạn sẽ gặp thuật ngữ "dập khuôn lũy tiến" sớm và thường xuyên. Nhưng chính xác thì khuôn dập lũy tiến là gì và tại sao nó lại là trung tâm của hầu hết mọi cuộc trò chuyện nghiêm túc về quá trình sản xuất?
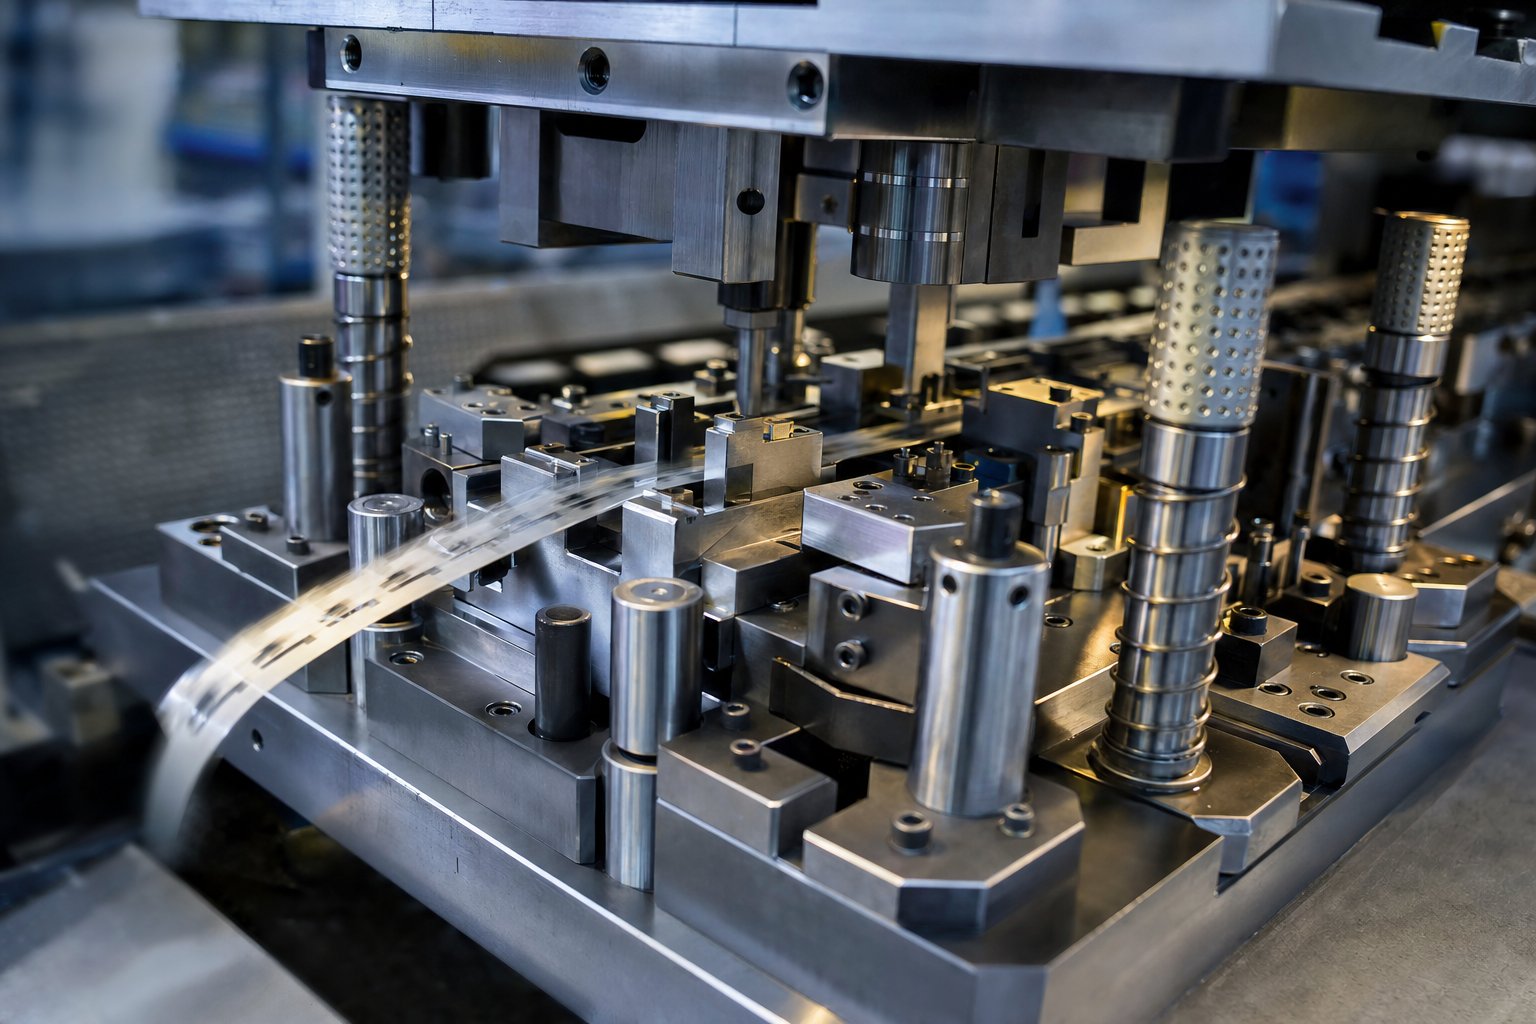
Khuôn dập lũy tiến là một công cụ duy nhất chứa nhiều trạm được sắp xếp theo trình tự. Một dải kim loại liên tục đi qua khuôn, tiến lên một bước cố định với mỗi lần nhấn. Mỗi trạm thực hiện một thao tác riêng biệt - xuyên, uốn, tạo hình hoặc cắt - sao cho phần hoàn thiện sẽ rơi ra khỏi phần cuối sau mỗi chu kỳ ép.
Xác định khuôn lũy tiến
Hãy nghĩ về nó như một dây chuyền lắp ráp được nén thành một khối thép công cụ. Thay vì di chuyển một bộ phận giữa các máy riêng biệt, vật liệu sẽ tự di chuyển qua các trạm bên trong khuôn. Dải này vẫn được kết nối bằng các tab mang cho đến điểm cắt cuối cùng, giúp giữ mọi thứ thẳng hàng và loại bỏ việc xử lý thủ công giữa các thao tác. Ngược lại, khuôn một tầng chỉ thực hiện một thao tác trên mỗi nét - một lần uốn, một lỗ, một phôi. Sự đơn giản đó phù hợp với các nguyên mẫu hoặc thời gian chạy ngắn, nhưng nó đòi hỏi nhiều thiết lập và nhiều lao động hơn để hoàn thành một phần phức tạp. Khuôn dập lũy tiến kết hợp tất cả các bước đó thành một chu trình liên tục, tạo ra một bộ phận hoàn thiện sau mỗi lần nhấn.
Tại sao quá trình dập lũy tiến lại chiếm ưu thế trong sản xuất-số lượng lớn
Lý do khiến công nghệ dập khuôn lũy tiến chiếm ưu thế trong sản xuất khối lượng trung bình-đến{1}}có ba yếu tố: tốc độ, độ lặp lại và hiệu quả sử dụng vật liệu. Máy ép hiện đại chạy khuôn lũy tiến có thể đạt được hàng trăm hành trình mỗi phút, nghĩa là hàng nghìn bộ phận giống hệt nhau mỗi giờ với sự can thiệp tối thiểu của người vận hành. Phần thứ một triệu của khuôn lũy tiến được-bảo trì tốt có kích thước giống hệt với phần đầu tiên. Chất thải vật liệu vẫn ở mức thấp vì bố cục dải được tối ưu hóa để sử dụng càng nhiều chiều rộng cuộn dây càng tốt.
Đối với các kỹ sư sản xuất và nhóm mua sắm đang đánh giá các nhà sản xuất khuôn dập tiến bộ, việc hiểu rõ quy trình này ở cấp độ kỹ thuật là điều cần thiết. Nó định hình mọi quyết định tiếp theo - từ trích dẫn đến kỳ vọng về chất lượng. Các phần phía trước trình bày chính xác cách vật liệu chảy qua khuôn lũy tiến, từng trạm và điều đó có ý nghĩa gì đối với chi phí linh kiện và dòng thời gian của bạn.
Quy trình dập khuôn lũy tiến hoạt động như thế nào
Khuôn dập tiến bộ trông có vẻ đơn giản từ bên ngoài - một khối thép công cụ nặng được bắt vít vào máy ép. Nhưng bên trong, hàng chục trạm được gia công chính xác hoạt động đồng bộ trong mỗi cú đánh. Hiểu những gì xảy ra ở mỗi trạm và cách dải di chuyển giữa chúng sẽ mang lại cho bạn nền tảng kỹ thuật để đánh giá tính khả thi của bộ phận, đặt câu hỏi tốt hơn trong quá trình báo giá và yêu cầu nhà sản xuất chịu trách nhiệm về chất lượng.
Trạm-theo-Giải thích về hoạt động của trạm
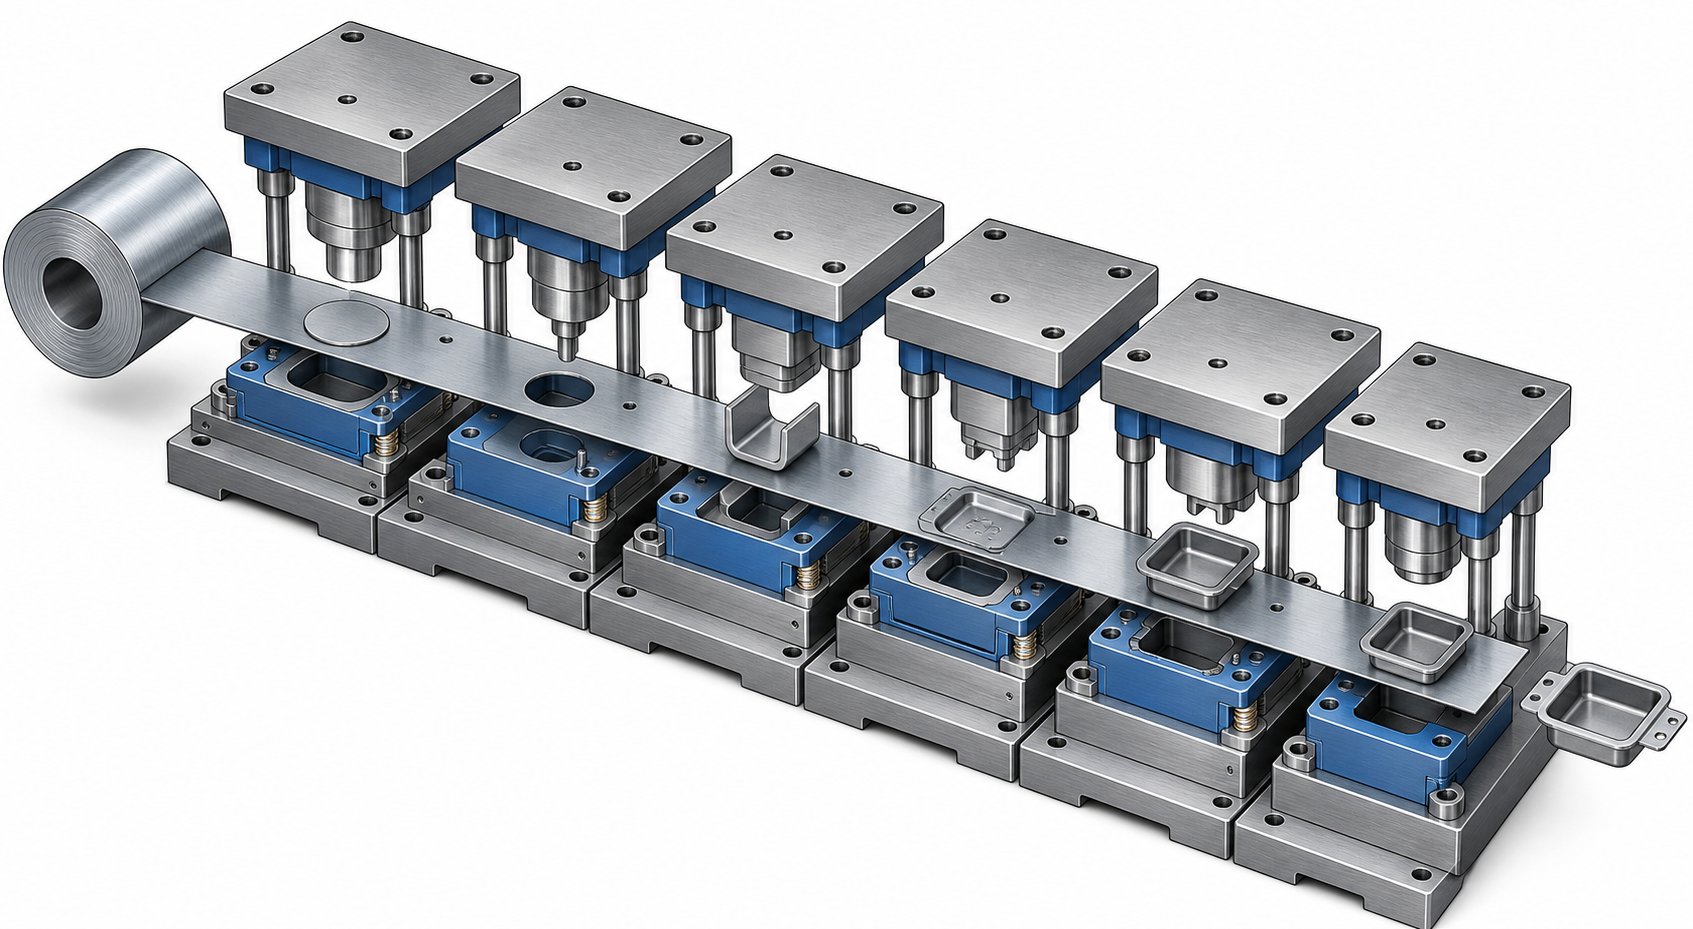
Hãy tưởng tượng một cuộn dây bằng kim loại phẳng - thép, đồng, nhôm - được nạp vào một bộ tháo cuộn và luồn qua một máy ép tóc để loại bỏ bộ cuộn dây. Dải này đi vào khuôn lũy tiến và tiến lên một mức tăng chính xác, được gọi là cao độ, với mỗi hành trình nhấn. Mỗi trạm thực hiện đồng thời một thao tác tạo hình hoặc cắt cụ thể trên một phần khác nhau của dải. Đây là trình tự điển hình từ phần đầu tiên đến phần hoàn thành:
- Xỏ lỗ thí điểm:Trạm đầu tiên đục các lỗ thí điểm nhỏ, được định vị chính xác trên dải. Các lỗ này gắn các chốt căn chỉnh (thí điểm) tại các trạm hạ lưu, đảm bảo dải đăng ký nằm trong phạm vi một phần nghìn inch trên mỗi hành trình.
- Làm trống và xỏ lỗ:Các trạm tiếp theo cắt đường viền biên dạng và các tính năng bên trong - lỗ, khe, khía - loại bỏ vật liệu không phải là một phần của thành phần đã hoàn thiện.
- Hình thành:Các thao tác uốn, vẽ hoặc dập nổi sẽ định hình các phần phẳng của dải thành hình học ba chiều. Tùy thuộc vào độ phức tạp, việc tạo hình có thể trải rộng trên nhiều trạm để kiểm soát dòng nguyên liệu và tránh nứt.
- Đúc tiền:Thao tác nén áp suất cao-sẽ tinh chỉnh độ dày ở các vùng cục bộ, làm sắc nét các đặc điểm hoặc làm phẳng các bề mặt để có dung sai chặt chẽ. Đúc là phổ biến cho các bộ phận đòi hỏi độ phẳng chính xác hoặc độ dịch chuyển vật liệu được hiệu chỉnh.
- Cắt tỉa:Vật liệu dư thừa, tab hoặc flash còn sót lại từ hoạt động tạo hình sẽ bị loại bỏ, làm sạch hồ sơ cuối cùng của bộ phận.
- Cắt (tách):Trạm cuối cùng cắt phần hoàn thiện khỏi dải vận chuyển. Thành phần đã hoàn thiện được thả vào thùng hoặc lên băng tải, trong khi phần khung còn lại sẽ được đẩy ra để tái chế.
Cái nhìn sâu sắc quan trọng ở đây là tính đồng thời. Trong khi trạm sáu cắt bỏ một phần đã hoàn thiện, trạm một đang đục các lỗ thí điểm trên một đoạn dải mới và mỗi trạm ở giữa đang làm việc trên một phần khác nhau ở một giai đoạn hoàn thiện khác nhau. Một lần nhấn, một phần hoàn thành - trong mỗi chu kỳ.
Bố cục dải và luồng vật liệu
Bố cục dải là bản thiết kế kỹ thuật giúp thực hiện được tất cả những điều này. Trước khi bất kỳ loại thép nào được gia công cho khuôn, các kỹ sư sử dụng phần mềm CAD để thiết kế chính xác cách các bộ phận sẽ lồng vào dải, hoạt động nào xảy ra ở trạm nào và lượng cầu nối vật liệu giữa các tính năng để duy trì tính toàn vẹn của dải mang trong suốt quá trình.
Bố cục dải-được thiết kế tốt sẽ cân bằng một số nhu cầu cạnh tranh:
- Sử dụng vật liệu:Sắp xếp các tính năng của bộ phận để giảm thiểu phế liệu giữa các bộ phận. Ngay cả một vài điểm phần trăm của năng suất được cải thiện cũng có thể tiết kiệm hàng nghìn đô la cho một-một triệu sản phẩm.
- Sức mạnh của người vận chuyển:Các mấu kết nối giữ bộ phận với dải phải đủ chắc chắn để kéo nó qua mọi trạm mà không bị biến dạng, nhưng cũng đủ mỏng để tách biệt rõ ràng khi cắt.
- Hình thành logic trình tự:Các hoạt động phải được sắp xếp sao cho các vết cắt trước đó không làm suy yếu các khu vực cần thiết cho các khúc cua sau này và các đặc điểm được hình thành không cản trở việc di chuyển bằng phẳng của dải qua các trạm hạ lưu.
- Bồi thường hồi xuân:Các kỹ sư sử dụng mô phỏng FEA để dự đoán kim loại sẽ phục hồi đàn hồi như thế nào sau khi tạo hình và thiết kế phần uốn cong có chủ ý thành hình dạng khuôn.
Bố cục dải là nơikhuôn và dập lũy tiếnchuyên môn thực sự cho thấy. Một cửa hàng ít kinh nghiệm hơn có thể bố trí một cách tiện dụng; một kỹ sư công cụ lành nghề sẽ tạo ra một công cụ chạy nhanh hơn, lãng phí ít vật liệu hơn và yêu cầu ít can thiệp bảo trì hơn trong hàng triệu chu kỳ.
Tỷ lệ đột quỵ và tốc độ sản xuất
Tốc độ là nơi mà việc dập kim loại khuôn lũy tiến vượt xa mọi phương pháp tạo hình khác. Bởi vì dải cấp liệu liên tục và tất cả các trạm hoạt động song song, tốc độ đầu ra bằng tốc độ hành trình ép - một phần hoàn thiện trên mỗi hành trình.
Tốc độ ép dập lũy tiến điển hình khác nhau tùy theo độ phức tạp của bộ phận và vật liệu:
| Loại ứng dụng | Tỷ lệ đột quỵ điển hình | Bộ phận ví dụ |
|---|---|---|
| Dấu ngoặc lớn / thành phần cấu trúc | 25–80 nhịp mỗi phút | Giá đỡ ô tô, vỏ HVAC |
| Đầu nối và thiết bị đầu cuối cỡ{0}}trung bình | 100–400 nhịp mỗi phút | Tiếp điểm điện, kẹp, ốc vít |
| Linh kiện có độ chính xác nhỏ | 400–1,500+ nhịp mỗi phút | -Đầu nối vi mô, điểm tiếp xúc của pin, khung dây dẫn |
Ở đầu trên, dây chuyền dập kim loại tốc độ cao chạy các bộ phận có độ chính xác nhỏ trên máy ép chuyên dụng - như Bruderer hoặc các nền tảng tốc độ cao-tương tự - có thể vượt quá 1.500 nét mỗi phút. Điều đó có nghĩa là hơn 2 triệu bộ phận trong một ngày sản xuất 24 giờ. Ngay cả ở tốc độ vừa phải 200 hành trình mỗi phút, khuôn dập lũy tiến tạo ra 12.000 bộ phận mỗi giờ mà không cần người vận hành chạm vào vật liệu giữa các thao tác.
Điều giúp đạt được những tốc độ này không chỉ là lực nhấn - mà là toàn bộ hệ thống hoạt động cùng nhau. Bộ cấp cuộn dây tự động nâng cao dải với độ chính xác ở cấp độ micron{2}}ở mỗi hành trình. Trong-các cảm biến khuôn sẽ giám sát vị trí dải và lực tạo hình trong thời gian thực, dừng máy ép ngay lập tức nếu phát hiện thấy đột bị hỏng hoặc nạp sai. Hệ thống bôi trơn sử dụng lượng dầu dập chính xác để giảm ma sát và tích tụ nhiệt, điều này đặc biệt quan trọng trong các ứng dụng dập kim loại tốc độ cao, nơi sự tích tụ nhiệt có thể làm biến dạng các bộ phận hoặc làm mềm các cạnh dụng cụ.
Sự kết hợp giữa các hoạt động song song, cấp liệu liên tục và giám sát tự động này là nguyên nhân làm cho khuôn dập lũy tiến trở thành công cụ sản xuất phù hợp cho bất kỳ nhà sản xuất nào nhắm đến khối lượng hàng trăm nghìn hoặc hàng triệu. Nhưng tốc độ thô chỉ quan trọng nếu các bộ phận xuất hiện đúng - và điều đó phụ thuộc rất nhiều vào cách so sánh một loại khuôn này với một loại khuôn khác trong một ứng dụng nhất định.
Khuôn tiến bộ so với các loại khuôn thay thế
Không phải mọi bộ phận được đóng dấu đều thuộc về khuôn lũy tiến. Hình học có thể quá lớn, âm lượng quá thấp hoặc hình dạng quá sâu khiến quá trình cấp dữ liệu dải-không thể xử lý hiệu quả. Biết được điểm nào khuôn lũy tiến vượt trội - và điểm nào không - giúp bạn khỏi-đầu tư quá mức vào công cụ chống lại tính chất vật lý của bộ phận của bạn.
Chết lũy tiến và Chết chuyển giao
Sự khác biệt lớn nhất giữa khuôn lũy tiến và khuôn chuyển tiếp nằm ở cách phôi di chuyển trong suốt quá trình. Trong khuôn dập lũy tiến, chi tiết vẫn được kết nối với dải mang từ đầu đến cuối, chỉ tách ra ở trạm cắt cuối cùng. Trong khuôn chuyển, phôi được tách sớm khỏi dải và di chuyển độc lập giữa các trạm bằng kẹp cơ học hoặc ngón tay chuyển.
Tại sao điều này lại quan trọng? Khi bộ phận tách ra khỏi dải, nó có thể được xoay, lật hoặc kéo sâu mà không bị ràng buộc bởi mạng lưới vận chuyển được kết nối. Điều đó làm cho khuôn chuyển trở thành lựa chọn tốt hơn cho các bộ phận lớn hơn, hình học{1}}được vẽ sâu và các bộ phận yêu cầu thao tác trên nhiều mặt. Khuôn chuyển cũng tiết kiệm vật liệu - không có khung dải mang để phế liệu sau khi sản xuất.
Sự đánh đổi là tốc độ. Cơ chế chuyển giao không thể khớp với tốc độ hành trình của khuôn lũy tiến được cấp dải- và việc thiết lập dụng cụ thường phức tạp hơn. Đối với các bộ phận có kích thước nhỏ-đến-trung bình với khối lượng lớn với độ sâu kéo vừa phải, công cụ khuôn lũy tiến sẽ giành chiến thắng về thời gian chu kỳ và chi phí trên mỗi bộ phận. Đối với các bộ phận lớn hơn khoảng 12 inch hoặc yêu cầu độ sâu kéo vượt quá mức mà dải kết nối cho phép, khuôn chuyển thường là giải pháp phù hợp.
Chết tiến bộ so với chết tổng hợp và chết song song
Khuôn ghép thực hiện đồng thời nhiều thao tác trong một lần nhấn - cắt, xuyên và đột tất cả đều diễn ra cùng một lúc. Chúng tạo ra các chi tiết cực kỳ phẳng với độ đồng tâm tuyệt vời giữa các chi tiết bên trong và bên ngoài. Hãy nghĩ đến vòng đệm, miếng đệm đơn giản và phôi phẳng trong đó độ chính xác hình học trong một mặt phẳng là rất quan trọng.
Nghe có vẻ hiệu quả? Đó là - cho các phần phẳng, đơn giản. Tuy nhiên, khuôn ghép không thể hình thành, uốn cong hoặc tạo ra các đặc điểm ba{2}}chiều. Thời điểm bộ phận của bạn cần một chân cong lên, một mấu đặt xuống hoặc một đường gân dập nổi, bạn đã vượt quá những gì một khuôn ghép có thể làm được. Khuôn lũy tiến xử lý sự phức tạp đó trong khi vẫn duy trì thông lượng cao.
Các khuôn dập dòng song song (đôi khi được gọi là khuôn dập dòng) có một cách tiếp cận khác: các khuôn vận hành đơn lẻ-riêng lẻ được sắp xếp thành một hàng, mỗi khuôn trong máy in hoặc trạm ép riêng, với khả năng chuyển tự động giữa chúng. Bạn sẽ thấy các đường nối song song trong quá trình dập bảng điều khiển ô tô khổ-nặng, trong đó mỗi cú va chạm đòi hỏi trọng tải rất lớn và các bộ phận quá lớn để có thể sử dụng một công cụ lũy tiến duy nhất. Tính linh hoạt cao - bạn có thể sắp xếp lại hoặc thay thế từng khuôn riêng lẻ mà không cần loại bỏ toàn bộ - nhưng các yêu cầu về không gian sàn, thời gian thiết lập và chi phí vốn đều lớn hơn đáng kể.
Khuôn-giai đoạn đơn, tùy chọn đơn giản nhất, thực hiện một thao tác trên mỗi hành trình. Chúng lý tưởng cho việc tạo mẫu, chạy ngắn hoặc các hoạt động thứ cấp trên các bộ phận được dán tem trước đó. Tuy nhiên, đối với khối lượng sản xuất vượt quá vài nghìn chiếc, chi phí nhân công và xử lý để vận hành các bộ phận thông qua nhiều-thiết lập một giai đoạn sẽ nhanh chóng vượt quá mức đầu tư công cụ cho một giải pháp khuôn và công cụ tiến bộ.
Chọn loại khuôn phù hợp cho ứng dụng của bạn
Quyết định không phải lúc nào cũng rõ ràng. Một chi tiết có độ phức tạp vừa phải ở mức 50.000 chi tiết hàng năm có thể phù hợp cho việc sử dụng dụng cụ khuôn tiến bộ cho nhà sản xuất này chứ không phải cho nhà sản xuất khác, tùy thuộc vào chi phí vật liệu, nhu cầu dung sai và công suất ép sẵn có. Sau đây là so sánh song song-từng-để làm rõ sự cân bằng:
| Tiêu chuẩn | Chết tiến bộ | chuyển khuôn | Hợp chất chết | Đường song song chết | Giai đoạn đơn- |
|---|---|---|---|---|---|
| Sự phù hợp về khối lượng | Cao (100K+ bộ phận/năm) | Trung bình đến cao (10K–500K+) | Trung bình đến cao (các phần đơn giản) | Trung bình đến cao (tấm lớn) | Thấp (nguyên mẫu, chạy ngắn) |
| Phạm vi kích thước phần | Kích thước{0}}nhỏ đến trung bình (tối đa ~12") | Trung bình đến lớn (6" đến 36"+) | Nhỏ đến trung bình (chỉ phẳng) | Lớn (tấm ô tô, kết cấu) | mọi kích thước |
| Khả năng phức tạp | Trung bình đến cao (uốn cong, tạo hình, xuyên thấu) | Cao (vẽ sâu, tạo hình nhiều trục) | Thấp (hoạt động phẳng,{0}}một mặt phẳng) | Cao (tạo hình nặng, vẽ lớn) | Chỉ hoạt động đơn lẻ |
| Chi phí dụng cụ điển hình | $30K–$250K+ | $50K–$500K+ | $10K–$60K | $100K–$1M+ (dòng đầy đủ) | $2K–$20K mỗi lần chết |
| Trường hợp sử dụng lý tưởng | Tiếp điểm điện, giá đỡ, kẹp, thiết bị đầu cuối | Vỏ-được kéo sâu, vỏ lớn, ống | Vòng đệm, khoảng trống phẳng, miếng đệm đơn giản | Tấm thân ô tô, bộ phận kết cấu nặng | Tạo nguyên mẫu, hoạt động phụ, khối lượng rất thấp |
Một số quy tắc thực tế: nếu bộ phận của bạn phẳng và đơn giản, hãy bắt đầu bằng khuôn ghép. Nếu nó lớn, được vẽ sâu hoặc cần thao tác trên cả hai mặt, hãy xem công cụ chuyển. Nếu đó là một bảng khổ-nặng được đo bằng feet thay vì inch thì đường song song sẽ hợp lý. Và nếu chi tiết của bạn có kích thước nhỏ-đến-trung bình, phức tạp về mặt hình học và cần số lượng lớn trong đó chi phí cho mỗi sản phẩm quan trọng hơn khoản đầu tư ban đầu thì - khuôn lũy tiến hầu như luôn là câu trả lời.
Công cụ dập và loại khuôn mà bạn chọn không chỉ xác định chi phí bộ phận mà còn xác định nhà sản xuất nào có thể phục vụ bạn một cách thực tế. Một cửa hàng chuyên về khuôn dập liên tục có thể không có trọng tải hoặc kích thước giường cho công việc vận chuyển và ngược lại. Thực tế đó trở nên đặc biệt quan trọng khi-các yêu cầu cụ thể của ngành - chứng nhận vật liệu, khả năng truy xuất nguồn gốc, giao thức phòng sạch - thu hẹp hơn nữa các lựa chọn của bạn.
Ngành-Yêu cầu cụ thể định hình việc lựa chọn nhà sản xuất
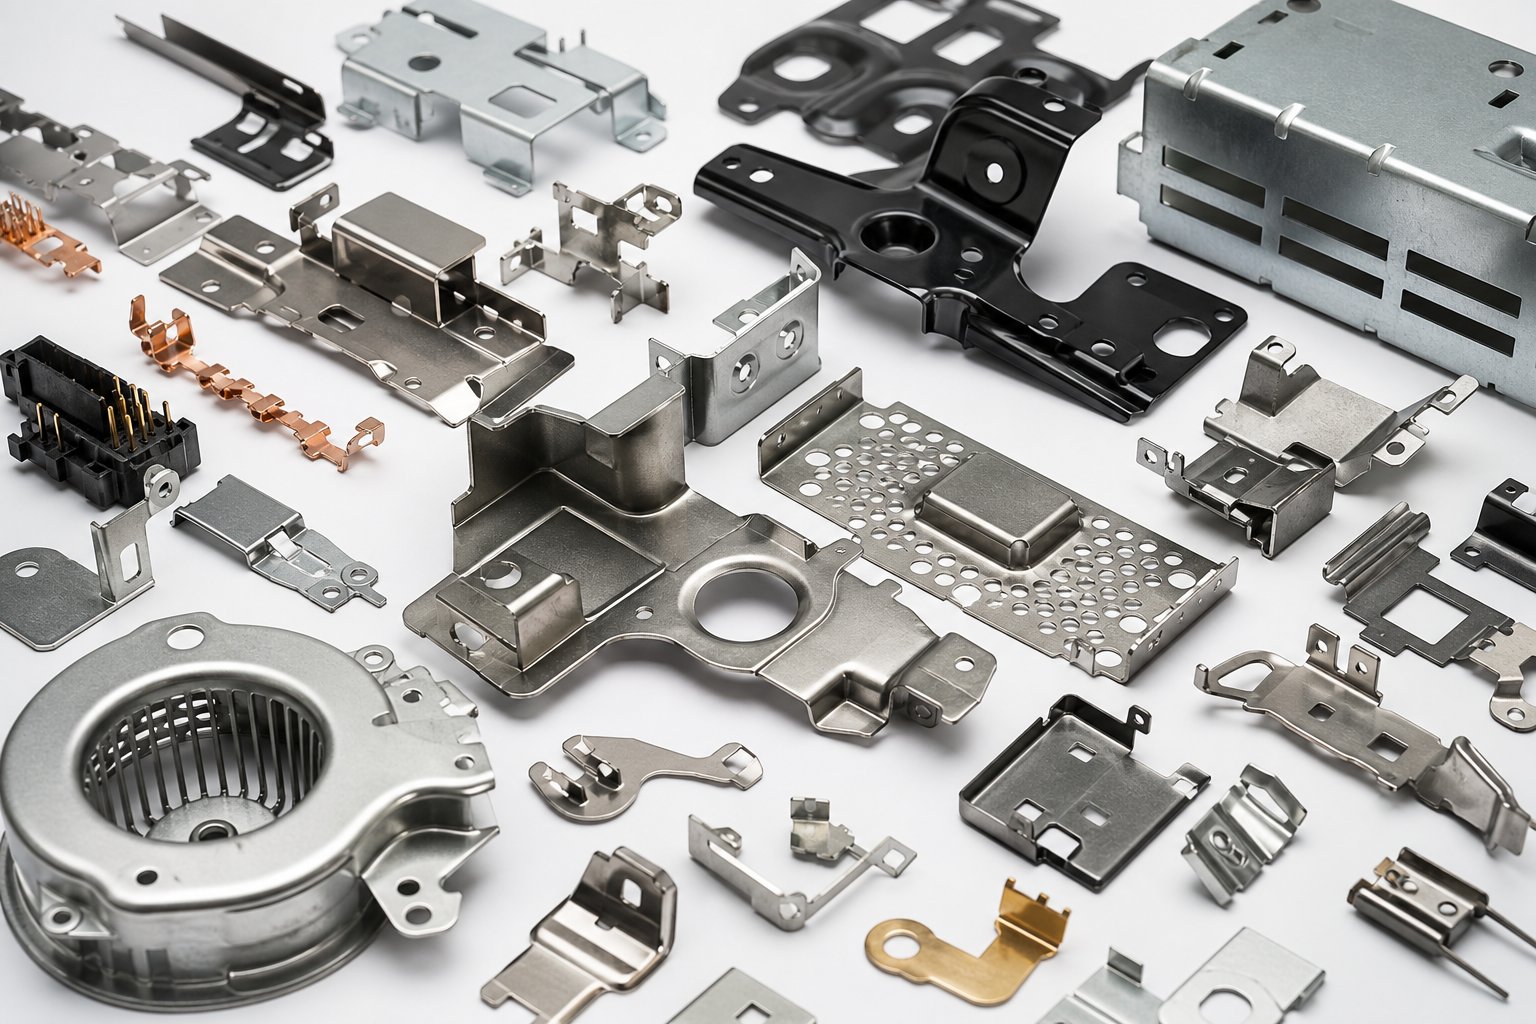
Một cái chết lũy tiến là một cái chết lũy tiến, phải không? Tính chất vật lý của việc cấp dải và tạo hình dựa trên trạm-không thay đổi giữa các ngành. Tuy nhiên, các yêu cầu xung quanh các hoạt động đó - dung sai, chứng nhận, truy xuất nguồn gốc vật liệu, tiêu chuẩn sạch sẽ - khác nhau đáng kể đến mức một nhà sản xuất hoàn toàn phù hợp cho một lĩnh vực này có thể hoàn toàn sai đối với lĩnh vực khác.
Yêu cầu về ô tô và vận tải
Việc dập lũy tiến các bộ phận ô tô đòi hỏi sự kết hợp giữa kiểm soát kích thước chặt chẽ, khối lượng lớn và tài liệu quy trình nghiêm ngặt. Tất cả các đầu nối, thiết bị đầu cuối, giá đỡ và kẹp cấu trúc đều yêu cầu dung sai vị trí có thể giảm xuống 0,005 mm đối với các tính năng quan trọng. Với khối lượng hàng năm thường vượt quá vài triệu chiếc, ngay cả những sai lệch nhỏ trong bước khuôn hoặc độ đàn hồi của vật liệu cũng tạo ra tỷ lệ phế liệu đáng kể.
Các nhà sản xuất phục vụ không gian này cần có chứng nhận IATF 16949 và phải thực hiện các giao thức APQP (Kế hoạch chất lượng sản phẩm nâng cao) và PPAP (Quy trình phê duyệt bộ phận sản xuất). Bạn cũng sẽ gặp phải các yêu cầu về khả năng truy xuất nguồn gốc ở cấp độ lô-, lập biểu đồ kiểm soát quy trình thống kê và giá trị CPK được đảm bảo trên 1,33 trên các thứ nguyên quan trọng. Một cửa hàng không có các hệ thống này đơn giản là không thể đủ tiêu chuẩn trở thành nhà cung cấp cấp ô tô, bất kể họ cắt thép tốt đến đâu.
Tiêu chuẩn chính xác về thiết bị y tế và điện tử
Việc dập tiến bộ y tế giới thiệu một lớp phức tạp hoàn toàn khác. Các bộ phận dành cho thiết bị cấy ghép, hệ thống phân phối thuốc hoặc dụng cụ phẫu thuật phải đáp ứng các tiêu chuẩn quản lý chất lượng ISO 13485 và thường yêu cầu chứng nhận vật liệu tương thích sinh học. Khả năng truy xuất nguồn gốc vượt xa cấp độ lô - một số ứng dụng yêu cầu theo dõi cấp độ-số-nối tiếp từ cuộn thô đến phần hoàn thiện. Phòng sạch hoặc quy trình sản xuất-môi trường được kiểm soát cũng có thể cần thiết để ngăn ngừa ô nhiễm dạng hạt trên các bộ phận tiếp xúc với chất dịch cơ thể.
Công nghệ dập điện tử chia sẻ sự nhấn mạnh của ngành y tế về độ chính xác-vi mô nhưng lại đặt ra những thách thức riêng về vật liệu. Quá trình dập lũy tiến đồng - sử dụng đồng phốt-pho, đồng berili hoặc hợp kim đồng-không có oxy - yêu cầu công cụ được tối ưu hóa để tạo ra các vật liệu mềm hơn, dẻo hơn, hoạt động rất khác so với thép cacbon khi chịu tải đột dập. Khả năng tương thích của lớp mạ cũng rất quan trọng: các bộ phận dành cho mạ vàng, thiếc hoặc niken cần có độ cao lưỡi dao được kiểm soát đến-micron chữ số để các lớp phủ bám dính đồng nhất mà không bị bắc cầu qua các đặc điểm.
- Ô tô:Báo cáo IATF 16949, APQP/PPAP, CPK, chứng nhận vật liệu theo thông số kỹ thuật OEM
- Thiết bị y tế:ISO 13485, thử nghiệm tương thích sinh học (ISO 10993), hồ sơ chính của thiết bị, quy trình được xác nhận
- Điện tử:Tuân thủ tiêu chuẩn IPC, khai báo vật liệu RoHS/REACH, thông số kỹ thuật về độ bám dính của lớp mạ
- Quốc phòng/Hàng không vũ trụ:Chứng nhận AS9100, tìm nguồn cung ứng vật liệu tuân thủ DFARS{1}}, truy xuất nguồn gốc toàn bộ lô hàng, tài liệu được kiểm soát
- HVAC/Công nghiệp:Nhận dạng thành phần UL/CSA, kiểm tra ăn mòn phun muối, xác minh độ dày vật liệu theo tiêu chuẩn ASTM
Ứng dụng HVAC và công nghiệp
Công nghệ dập lũy tiến HVAC chiếm phần đối diện của quang phổ chính xác đối với công việc y tế hoặc điện tử - nhưng điều đó không làm cho mọi việc trở nên đơn giản. Dập khung lớn, tấm lắp, vỏ quạt và các bộ phận trao đổi nhiệt thường được hình thành từ vật liệu dập lũy tiến bằng thép cacbon có kích thước từ 1 mm đến 3 mm hoặc nặng hơn. Các ưu tiên chuyển sang tối ưu hóa chi phí-mỗi-bộ phận, khả năng chống ăn mòn thông qua lựa chọn vật liệu hoặc lớp phủ sau{7}}dập và độ bền kết cấu qua hàng triệu chu kỳ nhiệt.
Các nhà sản xuất phục vụ lĩnh vực này cần máy ép có trọng tải-cao với kích thước bệ lớn, công cụ mạnh mẽ được thiết kế cho các vật liệu có kích thước-nặng và hệ thống quản lý phế liệu hiệu quả để duy trì chi phí dập kim loại lũy tiến có tính cạnh tranh. Dung sai lỏng hơn so với thiết bị điện tử hoặc y tế - thường cộng hoặc trừ 0,1 mm đến 0,2 mm - nhưng lực lượng vật chất tuyệt đối có liên quan đòi hỏi chuyên môn kỹ thuật khác với công việc có độ chính xác vi mô-.
Các ứng dụng quốc phòng và hàng không vũ trụ xếp các yêu cầu tài liệu bổ sung vào bất kỳ mức độ chính xác nào mà bộ phận yêu cầu. Chứng nhận vật liệu phải truy nguyên đến nhà máy với xác minh đầy đủ về đặc tính cơ học và hóa học. Kiểm soát lô hàng, báo cáo kiểm tra-bài viết đầu tiên và quản lý bản vẽ sửa đổi-được kiểm soát là không thể-thương lượng được. Một cửa hàng không có chứng nhận AS9100 hoặc không quen thuộc với các yêu cầu tìm nguồn cung ứng nguyên liệu của DFARS sẽ gặp khó khăn trong việc vượt qua các cuộc đánh giá năng lực của nhà cung cấp.
Bài học rút ra cho người mua: đừng cho rằng một nhà sản xuất xuất sắc trong lĩnh vực này sẽ tự động chuyển khả năng đó sang lĩnh vực khác. Một cửa hàng chạy đầu nối hợp kim đồng tốc độ cao-với tốc độ 1.200 hành trình mỗi phút có thể không có kinh nghiệm về việc kiểm tra độ ăn mòn và tạo hình nặng mà quá trình dập liên tục bằng thép cacbon cho HVAC yêu cầu. Ngược lại, một nhà sản xuất được tối ưu hóa cho các ngành công nghiệp lớn có thể thiếu-cơ sở hạ tầng phòng sạch và công cụ có độ chính xác vi mô cần thiết cho quá trình dập liên tục trong y tế. Hãy kết hợp kinh nghiệm trong ngành đã được chứng minh của nhà sản xuất với ứng dụng thực tế của bạn - chứ không chỉ danh sách máy của họ.
Quá trình phát triển và kỹ thuật khuôn tiến bộ
Việc lựa chọn đúng nhà sản xuất dựa trên sự phù hợp với ngành chỉ là một phần của phương trình. Điều gì xảy ra giữa việc ký đơn đặt hàng và nhận các bộ phận sản xuất có thể mất vài tháng - và các quyết định kỹ thuật được đưa ra trong khoảng thời gian đó sẽ xác định liệu công cụ dập lũy tiến của bạn có chạy hoàn hảo trong hàng triệu chu kỳ hay phải vật lộn với những điều chỉnh vô tận trên sàn máy in.
Hầu hết người mua không bao giờ nhìn thấy giai đoạn này một cách chi tiết. Họ gửi bản vẽ chi tiết, nhận báo giá và chờ lấy mẫu. Nhưng việc hiểu rõ quy trình thiết kế khuôn dập lũy tiến mang lại cho bạn đòn bẩy: bạn sẽ biết khi nào nên lùi lại, khi nào nên phê duyệt và những cột mốc nào báo hiệu rằng đối tác gia công dụng cụ của bạn có chiều sâu kỹ thuật thực sự so với phương pháp cắt-và-thử.
Giai đoạn thiết kế và mô phỏng
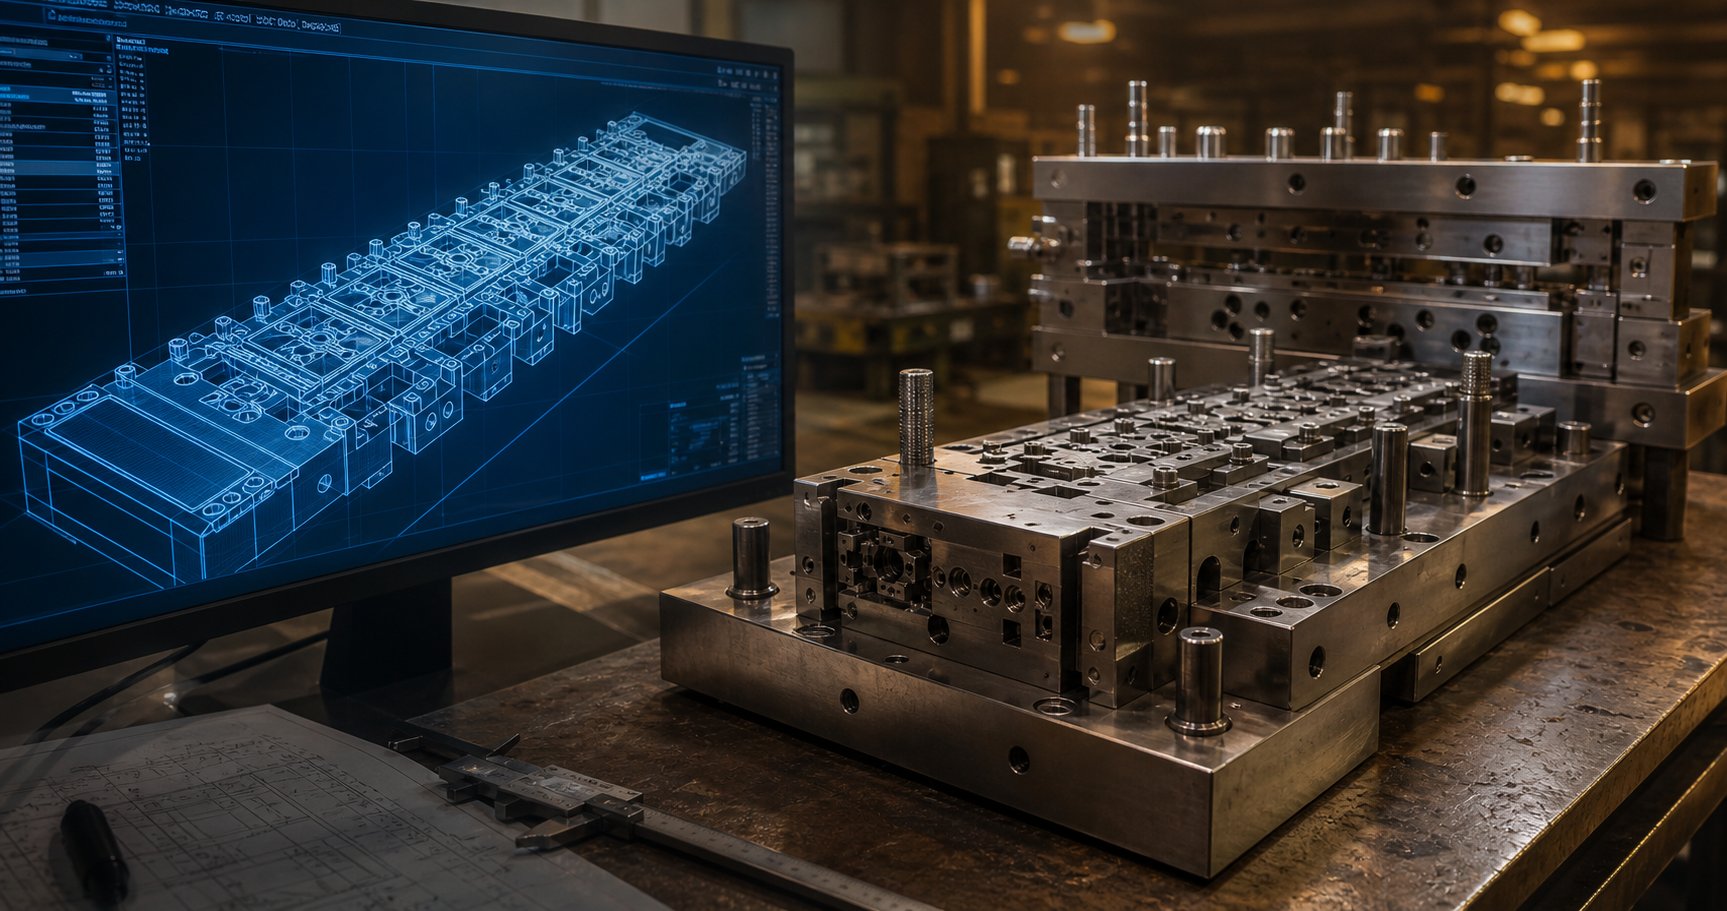
Mỗi khuôn lũy tiến bắt đầu dưới dạng bố cục dải - mô hình CAD 2D hoặc 3D hiển thị chính xác cách bộ phận lồng vào cuộn dây, hoạt động nào xảy ra tại mỗi trạm và cách dải mang kết nối mọi thứ với nhau. Các kỹ sư sử dụng nền tảng CAD/CAM để xác định hình học chày, khoảng hở khuôn, vị trí thí điểm và trình tự tạo hình trước khi cắt bất kỳ loại thép nào.
Đây là lúc các nhà sản xuất có năng lực tự tách mình ra: họ chạy mô phỏng phân tích phần tử hữu hạn (FEA) trên thiết kế được đề xuất. Các công cụ như phần mềm mô phỏng tạo hình gia tăng - bao gồm các nền tảng như AutoForm ProgSim - cho phép các kỹ sư thử khuôn hầu như trên máy tính. Mô phỏng dự đoán độ mỏng của vật liệu, nguy cơ nhăn, góc đàn hồi và trọng tải tạo hình cần thiết tại mỗi trạm. Nó thậm chí còn tự động-điều chỉnh lực của miếng đệm áp lực khi phát hiện khả năng hình thành nếp nhăn.
Tại sao điều này lại quan trọng với bạn với tư cách là người mua? Bởi vì-thiết kế khuôn dập lũy tiến được điều khiển bằng mô phỏng sẽ phát hiện được các vấn đề có thể xuất hiện vài tuần sau đó trong quá trình thử vật lý - khi sửa chúng có nghĩa là mài lại thép công cụ đã cứng hoặc loại bỏ toàn bộ phần khuôn. BẰNGTạp chí MetalForminglưu ý, các nhà thiết kế thường có quyền tự do tối đa ngay từ đầu trong quy trình nhưng có kiến thức sản xuất tối thiểu và khoảng cách đó sẽ thu hẹp nhanh chóng khi quá trình tạo công cụ cứng được tiến hành. Mô phỏng thu hẹp khoảng cách kiến thức này trước khi tiền được chuyển sang thép.
Trong giai đoạn này, bạn nên xem xét và phê duyệt:
- Bản vẽ bố trí dải hiển thị hướng bộ phận, trình tự trạm và tỷ lệ sử dụng vật liệu
- Kết quả FEA làm nổi bật bất kỳ khu vực có nguy cơ hình thành nào (tách, nếp nhăn, mỏng quá mức)
- Chiến lược bù lò xo cho các khúc cua và hình dạng
- Ước tính trọng tải sơ bộ và lựa chọn báo chí
- Xác nhận vật liệu dập lũy tiến - cấp hợp kim, nhiệt độ, độ dày và chiều rộng cuộn
Tạo nguyên mẫu và thử khuôn
Với thiết kế được xác thực ảo, các bộ phận khuôn được sản xuất bằng cách sử dụng phay CNC, EDM dây và mài bề mặt chính xác. Máy EDM dây hiện đại cắt các biên dạng đột dập phức tạp đến dung sai trong vòng 0,005mm, trong khi phay CNC-tốc độ cao xử lý các bề mặt tạo hình 3D và hốc đế khuôn. Xử lý nhiệt làm cứng các bộ phận quan trọng đến 58-62 HRC và quá trình mài hoàn thiện sẽ đưa mọi thứ về kích thước cuối cùng.
Thử khuôn là nơi công cụ tiến bộ đáp ứng được thực tế. Khuôn đã lắp ráp sẽ được đưa vào máy ép thử và nhà sản xuất chạy các dải mẫu ở tốc độ thấp, tăng dần tốc độ hành trình trong khi kiểm tra các bộ phận ở từng giai đoạn. Kỹ sư kiểm tra:
- Độ chính xác về kích thước so với dung sai in của bộ phận
- Chiều cao gờ và tình trạng cạnh trên các chi tiết bị xuyên thủng
- Góc uốn cong và độ đàn hồi so với thông số kỹ thuật danh nghĩa
- Tính nhất quán của việc cho ăn theo dải và sự tham gia của thí điểm
- Hình thành bề mặt hoàn thiện và bất kỳ dấu hiệu ăn mòn hoặc bám vật liệu nào trên dụng cụ
Mong đợi nhiều lần lặp lại thử nghiệm. Ngay cả với mô phỏng, những điều chỉnh nhỏ là bình thường - làm lệch khuôn mẫu thêm 0,05mm, giảm bớt khe hở chật hẹp hoặc điều chỉnh vị trí lỗ thí điểm. Một nhà sản xuất tuyên bố không lặp lại lần thử nào là đơn giản hóa quá mức hoặc chạy các bộ phận cực kỳ đơn giản. Điều quan trọng là chúng hội tụ nhanh đến mức nào trên một quá trình ổn định.
-Các mẫu bài viết đầu tiên từ buổi thử nghiệm sẽ được gửi cho bạn để phê duyệt theo chiều - thường thông qua FAIR (Báo cáo kiểm tra bài viết đầu tiên) hoặc gói PPAP tùy thuộc vào ngành của bạn. Đây là cổng cuối cùng của bạn trước khi được cấp phép sản xuất.
Thời gian thực hiện điển hình từ ý tưởng đến sản xuất
Một trong những khía cạnh-được thảo luận ít nhất của các chương trình công cụ tiến bộ là dòng thời gian. Người mua thường nhận được những ước tính mơ hồ và sau đó phải đối mặt với sự chậm trễ mà không hiểu thời gian thực sự trôi qua ở đâu. Đây là một sự cố thực tế:
| Giai đoạn | Thời lượng điển hình | Hoạt động chính |
|---|---|---|
| Thiết kế và mô phỏng | 3-5 tuần | Bố trí dải, FEA, xem xét thiết kế, phê duyệt của người mua |
| Sản xuất khuôn | 6-10 tuần | Gia công CNC, dây EDM, xử lý nhiệt, mài, lắp ráp |
| Dùng thử và lấy mẫu | 2-4 tuần | Dùng thử ban đầu, điều chỉnh, gửi mẫu, phê duyệt của người mua |
| Xác nhận sản xuất | 1-2 tuần | Chạy-ở-tốc độ, thu thập dữ liệu SPC, phê duyệt lần cuối- |
| Tổng cộng | 12-20 tuần |
Các khuôn phức tạp có dung sai chặt chẽ hoặc nhiều trạm tạo hình có xu hướng về phía đầu dài hơn. Công cụ khung đơn giản với bốn hoặc năm trạm có thể đạt được các mốc thời gian ngắn hơn. Việc thay đổi thiết kế ở giai đoạn cuối-sau khi bắt đầu sản xuất khuôn có thể tốn bằng một nửa giá công cụ ban đầu và kéo dài thêm nhiều tuần vào lịch trình -, đó là lý do tại sao việc dừng thiết kế trước khi cắt thép là rất quan trọng.
Công nghệ sản xuất hiện đại đã nén các mốc thời gian này so với một thập kỷ trước. Trung tâm gia công CNC tốc độ cao-loại bỏ vật liệu nhanh hơn. Dây EDM chạy không cần giám sát qua đêm. Mô phỏng phát hiện các vấn đề trước đây yêu cầu nhiều chu trình thử vật lý-và-làm lại. Cùng với nhau, những tiến bộ này đã cải thiện tỷ lệ thành công của bài viết-đầu tiên và giảm số lần lặp lại thử nghiệm từ mức trung bình trong ngành là 4 đến 5 vòng xuống còn 2 hoặc 3 vòng cho các chương trình công cụ đóng dấu lũy tiến được mô phỏng tốt.
Đối với người mua, ý nghĩa thực tế rất đơn giản: hãy hỏi nhà sản xuất của bạn xem họ sử dụng công cụ mô phỏng nào, họ thường cần bao nhiêu lần thử nghiệm và liệu thời gian thực hiện được báo giá của họ có bao gồm xác nhận sản xuất hay chỉ là mẫu đầu tiên. Những câu trả lời đó tiết lộ nhiều về khả năng kỹ thuật hơn bất kỳ danh sách thiết bị nào từng có - và chúng trực tiếp dự đoán khuôn của bạn sẽ hoạt động như thế nào sau khi đạt đến-tốc độ sản xuất tối đa.
Khả năng chính xác và thiết bị xác định chất lượng
Sự nghiêm ngặt về kỹ thuật trong quá trình phát triển khuôn đặt nền tảng - nhưng điều cuối cùng quyết định chất lượng bộ phận hàng ngày là độ chính xác của thiết bị chạy khuôn đó. Hai nhà sản xuất có thể xây dựng một bố cục dải giống hệt nhau nhưng vẫn sản xuất các bộ phận có độ nhất quán về chiều khác nhau có thể đo lường được tùy thuộc vào nền tảng máy ép, hệ thống cấp liệu và công nghệ giám sát của họ. Khi bạn đánh giá một đối tác tiềm năng, các chi tiết về quy trình và phần cứng này sẽ cho bạn biết liệu xưởng sản xuất của họ có thực sự có thể cung cấp những con số mà nhóm kỹ thuật của họ đã hứa hay không.
Khả năng dung sai trên các vật liệu
Mỗi vật liệu hoạt động khác nhau trong các hoạt động khuôn lũy tiến. Hợp kim đồng chảy dễ dàng nhưng lại đàn hồi khó lường khi uốn cong. Gia công bằng thép không gỉ-cứng lại nhanh chóng và yêu cầu lực đột cao hơn. Các vết nhôm chống lại bề mặt dụng cụ nếu việc bôi trơn không được quản lý chính xác. Những hành vi này ảnh hưởng trực tiếp đến dung sai có thể đạt được - và các nhà sản xuất tốt nhất biết phạm vi nào là thực tế cho sự kết hợp vật liệu và tính năng cụ thể của bạn thay vì trích dẫn một con số chung cho mọi công việc.
Dập kim loại có độ chính xác cao có thể đạt được dung sai chặt chẽ tới ± 0,025mm (± 0,001 inch) trên các tính năng quan trọng như vị trí lỗ và kích thước hình dạng. Đối với các ứng dụng hàng không vũ trụ và y tế, một số hoạt động được đẩy lên phạm vi ±0,0127mm (±0,0005 inch) bằng dụng cụ chuyên dụng và-sản xuất trong môi trường được kiểm soát. Nhưng những thái cực đó không phổ biến - mà chúng phụ thuộc vào loại vật liệu, độ dày, hình dạng đặc điểm và số lượng trạm mà dải đi qua trước khi đạt được hoạt động đó.
Dưới đây là tài liệu tham khảo thực tế cho thấy việc dập khuôn chính xác thường đạt được những gì trên các vật liệu và loại tính năng phổ biến:
| Loại tính năng | Thép cacbon | thép không gỉ | Hợp kim đồng/đồng | Nhôm |
|---|---|---|---|---|
| Vị trí lỗ (đâm thủng) | ±0,05 mm | ±0,05 mm | ±0,03 mm | ±0,05 mm |
| Đường kính lỗ | ±0,025 mm | ±0,038 mm | ±0,025 mm | ±0,038 mm |
| Góc uốn | ± 0,5 độ | ± 1,0 độ | ± 0,5 độ | ± 1,0 độ |
| Độ phẳng (khoảng cách trên 25 mm) | ±0,05 mm | ±0,08 mm | ±0,05 mm | ±0,08 mm |
| Kích thước hồ sơ/trang trí | ±0,05 mm | ±0,08 mm | ±0,05 mm | ±0,08 mm |
| Tính năng đặt ra | ±0,01 mm | ±0,02 mm | ±0,01 mm | ±0,02 mm |
Lưu ý rằng thép không gỉ và nhôm có xu hướng dung sai uốn cong lỏng lẻo hơn. Đó không phải là giới hạn về công cụ - mà là hành vi vật chất. Lò xo không gỉ hồi phục mạnh mẽ hơn do cường độ năng suất cao hơn và mô đun đàn hồi thấp của nhôm khiến việc kiểm soát góc chính xác trở nên khó khăn hơn nếu không có hoạt động tạo hình thứ cấp. Một nhà sản xuất báo giá ±0,25 độ trên một sản phẩm uốn cong bằng thép không gỉ mà không giải thích chiến lược bù trừ của họ sẽ đặt ra câu hỏi.
Thông số kỹ thuật báo chí ảnh hưởng đến chất lượng bộ phận
Máy dập không chỉ là một khung di chuyển lên xuống. Thông số kỹ thuật của nó trực tiếp xác định những bộ phận nào bạn có thể sản xuất và mức độ ổn định của chúng. Khi đánh giá danh sách thiết bị của nhà sản xuất, hãy tập trung vào các thông số sau:
- Trọng tải:Lực tối đa mà máy ép có thể tạo ra tại điểm chết dưới. Dưới{1}}trọng tải dẫn đến sự biến đổi về hình dạng và kích thước không hoàn chỉnh. Máy ép chạy ở mức công suất định mức trên 80% trong mỗi hành trình sẽ mỏi nhanh hơn và trôi nhanh hơn so với máy chạy ở mức 60%.
- Kích thước giường:Xác định dấu chân chết tối đa. Khuôn không vừa với giường sẽ không còn chỗ cho lò xo nitơ, máng hứng phế liệu hoặc trong-cảm biến khuôn -, tất cả những thứ ảnh hưởng đến chất lượng ở tốc độ.
- Chiều dài hành trình:Phải chứa hình dạng sâu nhất trong khuôn cộng với khoảng trống dải thích hợp để cấp liệu. Hành trình quá ngắn có nghĩa là khuôn không thể mở hoàn toàn để đẩy dải đáng tin cậy.
- Khả năng tốc độ:Được đánh giá bằng số lần đột quỵ mỗi phút (SPM). Máy ép dập tốc độ cao-được chế tạo để hoạt động chính xác ở tốc độ 800-1.500 SPM có độ cứng khung, thiết kế ổ trục và đặc tính cân bằng động hoàn toàn khác so với máy ép đa năng được định mức cho 60 SPM.
- Độ chính xác của nguồn cấp dữ liệu:Hệ thống cấp liệu servo hoặc cấp liệu cơ khí đẩy dải phải duy trì độ chính xác bước trong khoảng ±0,01mm sau hành trình. Ở tốc độ 1.000 SPM, cơ chế cấp dữ liệu đó đang lập chỉ mục dải trên 16 lần mỗi giây - bất kỳ sự không nhất quán nào sẽ tạo thành lỗi vị trí trên mọi trạm hạ lưu.
Việc dập khuôn lũy tiến tốc độ cao ở mức hiệu suất cao nhất phụ thuộc vào các nền tảng máy in được thiết kế có mục đích.BSTL 350-88 của Bruderer, ví dụ, cung cấp lực 350 kN với kích thước giường 870 x 536 mm và hoạt động ở tốc độ từ 100 đến 1.200 hành trình mỗi phút. Hệ thống đòn bẩy truyền động-của nó phân phối tải ram trên khung để có độ chính xác nhất quán về tốc độ và giao diện OPC UA kết nối với các hệ thống giám sát ngoại vi để đảm bảo tính minh bạch của toàn bộ quy trình. Máy ép trong loại này có hệ thống bôi trơn-kỹ thuật khe hở tối thiểu và{10}}giảm ma sát giúp duy trì độ chính xác về kích thước ngay cả trong quá trình sản xuất dập tốc độ cao kéo dài.
Điều này có ý nghĩa gì về mặt thực tế? Với tốc độ 1.200 SPM chạy khuôn đầu nối, một lần ép sẽ tạo ra hơn 1,7 triệu bộ phận mỗi ngày. Chi phí mỗi-bộ phận giảm đáng kể so với máy ép có mục đích chung-chạy cùng một khuôn ở tốc độ 200 SPM - không chỉ vì thông lượng thô mà còn vì-nền tảng máy dập tốc độ cao duy trì khả năng kiểm soát quy trình chặt chẽ hơn ở tốc độ, tạo ra ít phế liệu hơn và ít-vượt quá{10}}các bộ phận cần phân loại hoặc làm lại.
Trong-Giám sát khuôn và đảm bảo chất lượng
Chạy khuôn lũy tiến với tốc độ hàng trăm lượt mỗi phút có nghĩa là các vấn đề sẽ phát triển nhanh chóng. Một cú đấm bị hỏng ở tốc độ 800 SPM tạo ra 13 bộ phận bị lỗi mỗi giây trước khi người vận hành thậm chí nhận thấy có điều gì đó không ổn. Đó là lý do tại sao việc giám sát khuôn-đã trở nên-không thể thương lượng được đối với bất kỳ môi trường sản xuất nghiêm túc nào.
Khuôn dập tiến bộ hiện đại kết hợp nhiều loại cảm biến được nhúng trực tiếp vào dụng cụ:
- Cảm biến lực:Cảm biến tải trọng áp điện được gắn bên dưới các trạm tạo hình phát hiện những thay đổi về lực đột báo hiệu sự hao mòn của dụng cụ, sự thay đổi vật liệu hoặc các bộ phận bị hỏng. Lực giảm đột ngột đồng nghĩa với việc cú đấm bị gãy. Tăng dần có nghĩa là khuôn đang bị mòn và cần được bảo trì.
- Phát hiện nguồn cấp dữ liệu bị thiếu:Các cảm biến tiệm cận hoặc quang học xác nhận rằng dải đã nâng cao bước chính xác trước khi máy ép hoàn thành hành trình của nó. Nếu dải không nạp - hoặc nạp ngắn - thì máy ép sẽ dừng trước khi khuôn đóng lại trên phôi bị đặt sai vị trí.
- Cảm biến chia-ra:Xác nhận rằng mỗi chi tiết hoàn thiện đã được đẩy ra khỏi khuôn trước bước tiếp theo. Một bộ phận bị kẹt trong khuôn bị va đập-đôi có thể làm hỏng dụng cụ và tốn hàng chục nghìn đô la để sửa chữa.
- Phát hiện sên:Xác minh rằng các chốt đột bao hình đã rơi ra khỏi khuôn. Sên bị giữ lại gây ra các khuyết tật trên bề mặt và có thể làm nứt các cú đấm trong các cú đánh tiếp theo.
Ngoài-cảm biến khuôn, các hệ thống kiểm tra tự động ở hạ lưu máy in còn sử dụng camera quan sát, đo laze và kiểm tra dòng điện xoáy để xác minh các kích thước quan trọng trên 100% bộ phận ở tốc độ sản xuất. Đây không phải là lấy mẫu - mà là kiểm tra từng sản phẩm theo dung sai trước khi đến trạm đóng gói.
Đối với người mua, câu hỏi đặt ra không phải là "bạn có kiểm tra các bộ phận không?" - mọi nhà sản xuất đều nói có. Câu hỏi thực sự là liệu chúng có chạy trong-cảm biến khuôn với tính năng dừng nhấn tự động hay không và liệu chúng có thực hiện kiểm tra nội tuyến 100% so với lấy mẫu định kỳ hay không. Sự khác biệt quyết định liệu một lỗi dụng cụ có tạo ra 13 bộ phận hỏng hay 13.000 bộ phận xấu trước khi ai đó phát hiện ra nó hay không.
Những khả năng chính xác và hệ thống giám sát này thể hiện khía cạnh chất lượng của phần cứng. Nhưng chỉ riêng phần cứng không đảm bảo kết quả - nhà sản xuất vận hành thiết bị đó cần có quy trình, kinh nghiệm và phương pháp giao tiếp phù hợp để cung cấp một cách nhất quán. Việc đánh giá đó đòi hỏi phải nhìn xa hơn danh sách máy móc.
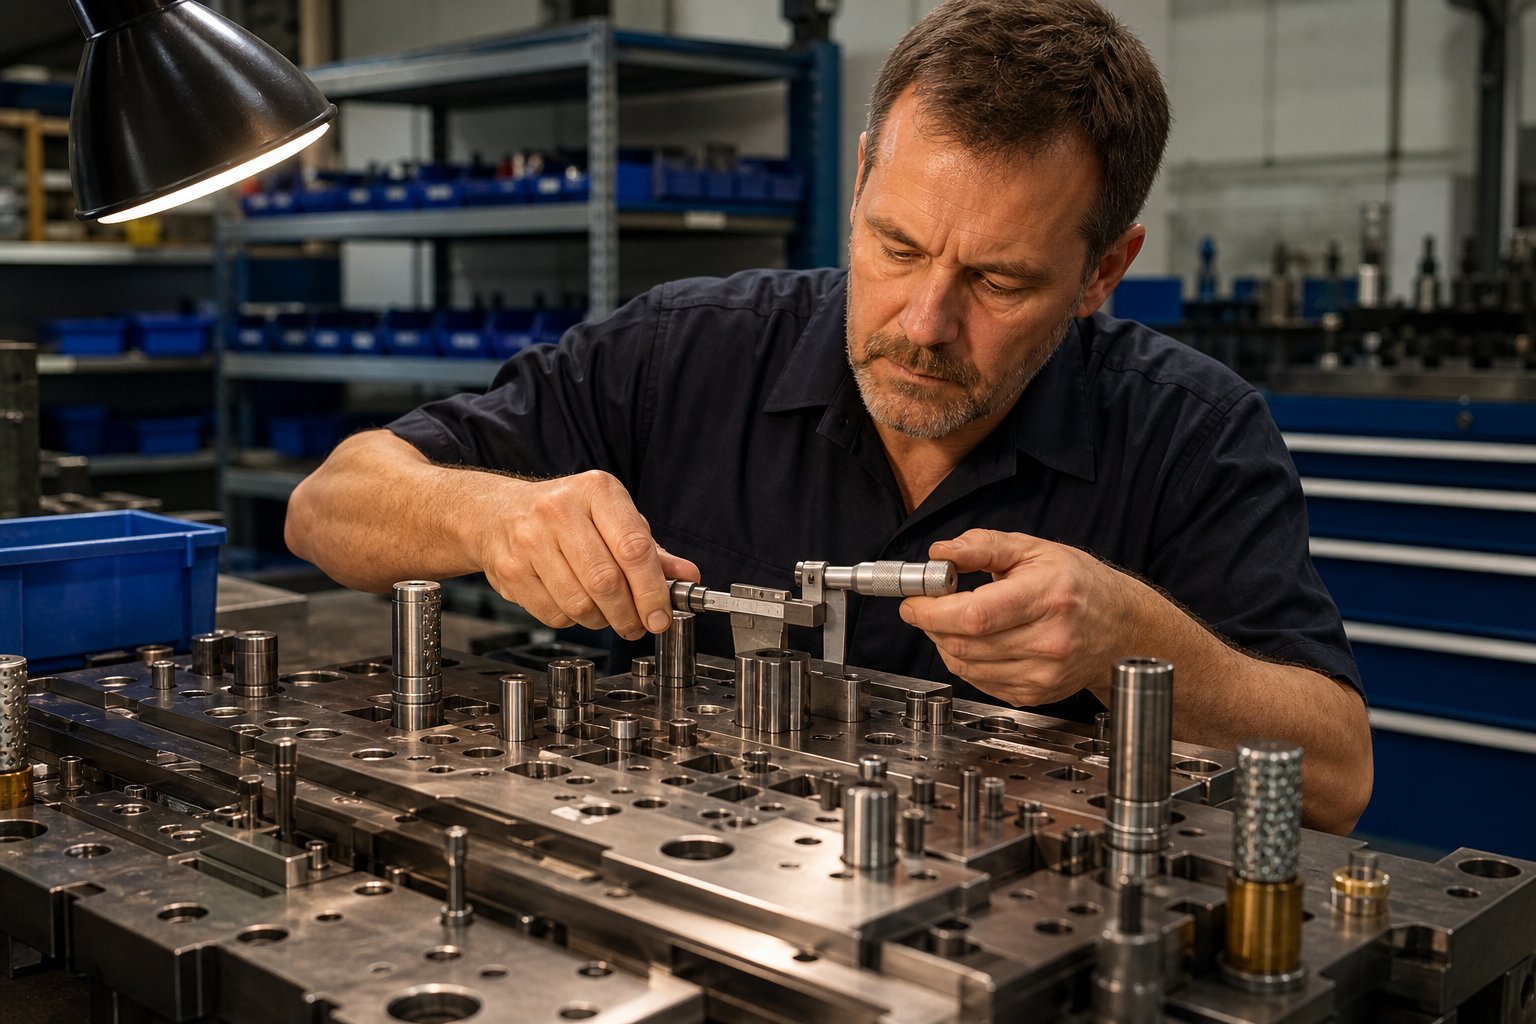
Cách đánh giá và lựa chọn các nhà sản xuất khuôn tiến bộ
Thông số kỹ thuật của thiết bị và bảng dung sai cho bạn biết nhà sản xuấtCó thểlàm theo lý thuyết. Nhưng liệu chúng có thực sự mang lại kết quả nhất quán cho dự án của bạn, với khối lượng, trong khoảng thời gian của bạn không? Đó là một câu hỏi khác - và việc trả lời nó đòi hỏi phải đánh giá các nhà sản xuất khuôn tiến bộ về mức độ hoàn thiện của quy trình, thói quen giao tiếp và sự phù hợp của chuỗi cung ứng chứ không chỉ danh sách máy.
Hãy tưởng tượng bạn đã thu hẹp phạm vi tìm kiếm của mình thành ba hoặc bốn nhà sản xuất khuôn dập, tất cả đều khẳng định có khả năng tương tự. Làm thế nào để bạn tách biệt những đối tác thực sự có năng lực với những đối tác sẵn sàng báo giá mạnh mẽ và sau đó phải vật lộn với những lần lặp lại thử nghiệm không ngừng nghỉ? Khung dưới đây cung cấp cho các kỹ sư sản xuất và nhóm mua sắm một cách có cấu trúc để đánh giá các nhà cung cấp khuôn dập tiến bộ trước khi chi tiền mua dụng cụ.
Cờ xanh báo hiệu một đối tác chất lượng
Một số chỉ số nhất định có mối tương quan nhất quán với việc các nhà sản xuất giao hàng đúng hạn, đạt được dung sai ngay từ lần sản xuất đầu tiên và chủ động liên lạc khi có vấn đề phát sinh. Khi bạn đánh giá một nhà sản xuất khuôn tiến bộ, hãy tìm những tín hiệu sau:
- Thiết kế khuôn điều khiển-mô phỏng:Họ sử dụng FEA và phần mềm mô phỏng tạo hình (AutoForm, DEFORM hoặc tương đương) để xác nhận bố cục dải trước khi cắt thép. Điều này có nghĩa là số lần thử lại ít hơn và thời gian sản xuất nhanh hơn.
- Phòng dụng cụ nội bộ-có đầy đủ khả năng gia công:Phay CNC, EDM dây, mài bề mặt và xử lý nhiệt tất cả dưới một mái nhà. Một nhà sản xuất thuê ngoài các bộ phận khuôn quan trọng sẽ mất quyền kiểm soát về chất lượng và tiến độ.
- Quá trình thử nghiệm và xác nhận được ghi lại:Họ có thể mô tả trình tự thử tiêu chuẩn của mình - số lần lặp họ thường cần, dữ liệu họ thu thập ở mỗi giai đoạn và những gì tạo nên tiêu chí-đăng xuất. -Các cơ sở thử nghiệm và xác nhận nội bộ cho phép chứng minh dụng cụ trong điều kiện thực tế trước khi vận chuyển.
- Hệ thống truy xuất nguồn gốc vật liệu:Tài liệu đầy đủ từ nhà cung cấp cuộn dây cho đến các chứng nhận của nhà máy - bộ phận đã hoàn thiện, số lô và hồ sơ kiểm tra đầu vào. Không-thương lượng cho các ứng dụng ô tô, y tế và hàng không vũ trụ.
- Truy cập thông tin liên lạc và kỹ thuật minh bạch:Kỹ sư của họ nói chuyện trực tiếp với kỹ sư của bạn. Các quyết định thiết kế được giải thích chứ không chỉ được truyền lại. Họ mời bạn chứng kiến các buổi chạy thử và chia sẻ dữ liệu thứ nguyên một cách công khai.
- Tài liệu tham khảo trong ngành cụ thể của bạn:Họ có thể nêu tên khách hàng (hoặc ít nhất là mô tả các ứng dụng) trong lĩnh vực của bạn. Năng lực chung của nhà sản xuất khuôn dập kim loại không quan trọng bằng kinh nghiệm đã được chứng minh về các yêu cầu về vật liệu, dung sai và chứng nhận của bạn.
- Khả năng mở rộng và năng lực linh hoạt:Họ có thể xử lý khối lượng hiện tại của bạn và phát triển cùng với bạn. Hỏi về tỷ lệ sử dụng máy in của họ - một cửa hàng hoạt động với 95% công suất không có thời gian đệm cho các đơn hàng khẩn cấp hoặc số lượng tăng lên của bạn.
Một nhà sản xuất nhưYICHENchẳng hạn, định vị khả năng khuôn dập lũy tiến xoay quanh việc sản xuất-số lượng lớn với hình thành nhiều-trạm và đầu ra có thể mở rộng - loại cấu hình kiểm tra một số hộp trong số này dành cho các nhóm cần sản xuất hàng loạt lặp lại. Khi đánh giá bất kỳ đối tác tiềm năng nào, điều quan trọng là xác minh những tuyên bố này thông qua các chuyến thăm cơ sở, chạy mẫu và kiểm tra tài liệu tham khảo thay vì sử dụng ngôn ngữ tiếp thị theo mệnh giá.
Cờ đỏ cần chú ý
Cờ đỏ không phải lúc nào cũng có nghĩa là nhà sản xuất không đủ năng lực - đôi khi, chúng chỉ đơn giản cho thấy điểm mạnh của họ không phù hợp với nhu cầu của bạn. Nhưng một số mô hình nhất định có thể dự đoán một cách nhất quán các vấn đề ở hạ nguồn:
- Không có khả năng mô phỏng:Một cửa hàng hoàn toàn dựa vào thiết kế khuôn mẫu-dựa trên kinh nghiệm mà không có xác thực FEA có thể sẽ cần nhiều lần thử lại hơn, thời gian dài hơn và có nguy cơ cao hơn về những thay đổi thiết kế giữa-chương trình khiến bạn tốn tiền.
- Ước tính thời gian thực hiện mơ hồ hoặc lảng tránh:"Khoảng 12 tuần, có thể lâu hơn" nếu không có sự phân tích-từng{2}}giai đoạn cho thấy họ chưa lập bản đồ đủ rõ về quy trình của mình để dự đoán kết quả. So sánh điều này với một lịch trình chi tiết với các mốc thiết kế, gia công, thử và xác nhận được xác định rõ ràng.
- Không sẵn lòng chia sẻ dữ liệu về dung sai hoặc lịch sử CPK:Nếu nhà cung cấp khuôn dập không hiển thị cho bạn các nghiên cứu về năng lực từ các công việc tương tự trước đây thì họ có thể không có dữ liệu đó -, điều đó có nghĩa là họ không đo lường khả năng xử lý một cách có hệ thống.
- Không có tài liệu tham khảo của khách hàng trong ngành của bạn:Một cửa hàng chưa bao giờ đóng dấu titan cấp y tế-hoặc vận hành quy trình sản xuất tuân thủ IATF-sẽ phải đối mặt với quá trình học hỏi khó khăn trong dự án của bạn. Bạn đang phải trả giá cho nền giáo dục đó bằng sự chậm trễ và các vấn đề về chất lượng.
- Sự phụ thuộc một nguồn-không có kế hoạch dự phòng:Nếu máy EDM dây duy nhất của họ ngừng hoạt động giữa-chương trình, điều gì sẽ xảy ra với khuôn của bạn? Hỏi về kế hoạch dự phòng và dự phòng cho thiết bị đường dẫn quan trọng.
- Giá thấp hơn đáng kể so với tất cả các báo giá khác:Báo giá thấp hơn đối thủ cạnh tranh 30-40% thường có nghĩa là có thứ gì đó bị bỏ sót trong ngân sách - ít lần lặp lại thử nghiệm hơn, kết cấu khuôn mỏng hơn, thép công cụ cấp thấp hơn hoặc các giả định về yêu cầu dung sai không phù hợp với bản in của bạn.
- Không có-cấu trúc hỗ trợ sau bán hàng:Khuôn tiến bộ bị mòn qua hàng triệu chu kỳ. Một nhà sản xuất không có dịch vụ bảo trì, khắc phục sự cố hoặc sửa chữa sẽ khiến bạn mắc kẹt khi chày định hình bị mòn quá mức cho phép sau sáu tháng kể từ khi đưa vào sản xuất.
Cân nhắc tìm nguồn cung ứng trong nước và nước ngoài
Quyết định trong nước-so với-nước ngoài đối với công cụ khuôn tiến bộ liên quan đến sự cân bằng vượt xa đơn giá. Khi bạn tìm nguồn cung ứng một bộ phận hàng hóa, việc vận chuyển nó qua đại dương sẽ làm tăng thêm chi phí nhưng về cơ bản không làm thay đổi sản phẩm. Tuy nhiên, quá trình phát triển khuôn lũy tiến có tính chất lặp đi lặp lại và mang tính hợp tác - và địa lý ảnh hưởng trực tiếp đến cách thức hợp tác đó diễn ra.
Đây là bức tranh tổng chi phí thực sự trông như thế nào khi bạn tính đến các biến ẩn:
| Nhân tố | Tìm nguồn cung ứng trong nước | Tìm nguồn cung ứng nước ngoài |
|---|---|---|
| Chi phí dụng cụ trả trước | Cao hơn (thường nhiều hơn 30-50%) | Giá niêm yết thấp hơn |
| Vận chuyển hàng hóa và thuế quan | Tối thiểu | Có thể thêm 15-25% vào tổng chi phí |
| Thời gian sản xuất (thiết kế đến sản xuất) | 12-18 tuần điển hình | 16-28 tuần bao gồm vận chuyển |
| Tốc độ truyền thông | Câu trả lời trong cùng một ngày, cùng múi giờ | Phản hồi chậm 12-16 giờ, rào cản ngôn ngữ |
| Tham gia thử sức | Có thể tham dự trực tiếp | Không thực tế cho hầu hết các lần lặp |
| Bước ngoặt thay đổi kỹ thuật | Ngày | Tuần (cộng với việc vận chuyển lại nếu cần làm lại về mặt vật lý) |
| Bảo vệ IP | Khung pháp lý vững chắc, NDA có thể thi hành được | Việc thực thi có thể thay đổi tùy theo thẩm quyền |
| Rủi ro gián đoạn chuỗi cung ứng | Thấp | Tăng cao (sự chậm trễ của cảng, bất ổn địa chính trị, hải quan) |
Bản chất lặp đi lặp lại của việc thử khuôn là yếu tố quan trọng mà nhiều người mua đánh giá thấp. Như Manor Tool lưu ý, khoảng cách múi giờ và rào cản giao tiếp làm chậm các thay đổi sản xuất - và quá trình phát triển khuôn lũy tiến về cơ bản là một loạt các thay đổi sản xuất cho đến khi quy trình ổn định. Khi các mẫu thử của bạn cần điều chỉnh 0,03mm trên một cú đấm hình thức, vòng phản hồi đó sẽ mất một ngày trong nước so với một tuần hoặc hơn ở nước ngoài khi bạn tính đến độ trễ liên lạc, tái sản xuất và vận chuyển lại.
Điều đó cho thấy, việc tìm nguồn cung ứng ở nước ngoài có thể hợp lý khi các thiết kế khuôn ổn định đã được chứng minh được sao chép (không được phát triển từ đầu), cho các chương trình nhạy cảm về chi phí-có thể chấp nhận được các mốc thời gian dài hơn hoặc khi đối tác nước ngoài có kinh nghiệm sâu sắc về ứng dụng chính xác của bạn. Rủi ro tăng mạnh khi bạn đang phát triển công cụ mới phức tạp trong đó sự hợp tác kỹ thuật lặp đi lặp lại sẽ thúc đẩy thành công.
Bảo vệ IP xứng đáng được quan tâm đặc biệt. Thiết kế khuôn lũy tiến của bạn - bố cục dải, trình tự trạm, hình dạng tạo hình và thông số kỹ thuật vật liệu - thể hiện giá trị kỹ thuật quan trọng. Các hợp đồng trong nước với các thỏa thuận không-tiết lộ có thể thực thi và các điều khoản về quyền sở hữu IP rõ ràng mang lại sự bảo vệ mạnh mẽ hơn so với các thỏa thuận ở nước ngoài nơi việc thực thi pháp luật thay đổi tùy theo khu vực pháp lý. Đối với các thiết kế bộ phận độc quyền trong các thị trường cạnh tranh, chỉ riêng việc xem xét này cũng có thể biện minh cho mức phí bảo hiểm trong nước.
Thực hành tốt nhất của RFQ để báo giá chính xác
Chất lượng báo giá bạn nhận được từ các nhà cung cấp khuôn dập lũy tiến phản ánh trực tiếp chất lượng thông tin bạn cung cấp. Các RFQ mơ hồ tạo ra các báo giá đầy tính dự phòng. RFQ chi tiết, có cấu trúc tốt-sẽ sớm đưa ra mức giá chính xác và giải quyết các vấn đề tiềm ẩn - trước khi bạn cam kết với đối tác.
Khi gửi RFQ tới các nhà sản xuất khuôn dập, bao gồm:
- Dữ liệu phần hoàn chỉnh:Các bản vẽ có kích thước 2D với chú thích GD&T, mô hình 3D STEP hoặc Parasolid và các thông số kỹ thuật vật liệu bao gồm hợp kim, nhiệt độ và độ dày có dung sai.
- Khối lượng hàng năm và thời gian chương trình:Một khuôn được thiết kế cho 500.000 bộ phận mỗi năm trong vòng 5 năm (2,5 triệu lượt truy cập trong đời) yêu cầu kết cấu khác với khuôn được thiết kế cho 50.000 bộ phận mỗi năm. Điều này ảnh hưởng trực tiếp đến việc lựa chọn vật liệu khuôn, quyết định lớp phủ mài mòn và lập kế hoạch linh kiện dự phòng.
- Các kích thước quan trọng được xác định:Gắn cờ dung sai nào là quan trọng về mặt chức năng so với dung sai nào có chỗ để thương lượng. Điều này giúp các nhà thiết kế khuôn phân bổ nỗ lực kỹ thuật vào nơi quan trọng nhất.
- Các hoạt động phụ:Chỉ định bất kỳ yêu cầu nào về mạ, xử lý nhiệt, mài mòn hoặc lắp ráp. Những điều này ảnh hưởng đến việc lựa chọn vật liệu và-quyết định trong quy trình khuôn.
- Yêu cầu về hồ sơ chất lượng:Mức PPAP, kỳ vọng về tần suất kiểm tra, nhu cầu báo cáo SPC và yêu cầu chứng nhận (IATF 16949, ISO 13485, AS9100).
- Dòng thời gian mục tiêu:Khi nào bạn cần các bộ phận sản xuất? Làm việc lùi lại kể từ ngày đó giúp các nhà sản xuất đánh giá tính khả thi một cách trung thực thay vì đưa ra một mốc thời gian quá khích mà họ không thể giữ được.
- Thông số kỹ thuật đóng gói và vận chuyển:Các yêu cầu về đóng gói thùng chứa số lượng lớn, gói khay, băng-và-cuộn - có thể ảnh hưởng đến các quyết định thiết kế khuôn, đặc biệt là hướng và tình trạng của các bộ phận khi cắt.
Một phương pháp nữa giúp phân biệt các nhóm mua sắm có kinh nghiệm với những người mới: yêu cầu mỗi nhà sản xuất chia báo giá của họ thành chi phí dụng cụ, giá sản phẩm theo số lượng và bất kỳ chi phí định kỳ nào (bảo trì, linh kiện dự phòng, kiểm tra). Một báo giá tổng hợp-duy nhất che giấu thông tin quan trọng về việc tiền sẽ đi đâu và khiến việc so sánh-với-táo giữa nhiều nhà sản xuất khuôn tiến bộ gần như không thể.
Với khung đánh giá có cấu trúc và RFQ chi tiết trong tay, thách thức cuối cùng sẽ chuyển từtìm thấyđúng nhà sản xuất đểxây dựngmối quan hệ đúng đắn - mối quan hệ duy trì chất lượng và sự giao tiếp qua nhiều năm sản xuất, không chỉ thông qua việc phê duyệt bài viết đầu tiên.
Xây dựng quan hệ đối tác dập tiến bộ thành công
Tìm một nhà sản xuất đủ tiêu chuẩn là một chuyện. Xây dựng mối quan hệ hợp tác mang lại chất lượng nhất quán cho hàng triệu bộ phận trong nhiều năm sản xuất lại là một điều hoàn toàn khác. Sự khác biệt giữa mối quan hệ nhà cung cấp giao dịch và quan hệ đối tác sản xuất thực sự nằm ở sự liên kết - giữa các yêu cầu ứng dụng của bạn, khả năng đã được chứng minh của chúng và các nhu cầu sản xuất dài hạn- mà chương trình của bạn sẽ phải đối mặt.
Khả năng phù hợp với ứng dụng của bạn
Mọi quyết định được thảo luận trong suốt bài viết này - việc lựa chọn loại khuôn, các chứng chỉ-dành riêng cho ngành, mức độ hoàn thiện của quy trình kỹ thuật, độ chính xác của thiết bị và chiến lược tìm nguồn cung ứng - đều hướng đến một nguyên tắc duy nhất: công ty dập tiến bộ phù hợp cho dự án của bạn là công ty có điểm mạnh phù hợp với nhu cầu cụ thể của bạn chứ không phải công ty đưa ra con số thấp nhất trên bảng báo giá.
Đây là ý nghĩa của điều đó trong thực tế:
- Khối lượng và khả năng mở rộng:Nếu chương trình của bạn yêu cầu dập lũy tiến trong thời gian dài ở hàng trăm nghìn hoặc hàng triệu bộ phận mỗi năm thì đối tác của bạn cần có năng lực máy ép, chất lượng kết cấu khuôn và hệ thống bảo trì được xây dựng để mang lại sản lượng bền vững đó. Một cửa hàng được tối ưu hóa cho việc chạy nguyên mẫu sẽ không mở rộng quy mô theo bạn.
- Hợp tác kỹ thuật:Các dịch vụ dập khuôn tiến bộ bao gồm thiết kế dựa trên mô phỏng-, quy trình thử minh bạch và giao tiếp trực tiếp giữa kỹ sư-với-kỹ sư giúp giảm rủi ro trong quá trình phát triển và đẩy nhanh thời gian để sản xuất ổn định.
- Kinh nghiệm-đã được chứng minh trong ngành:Một nhà sản xuất có thành công được ghi nhận trong lĩnh vực của bạn - cho dù là ô tô, điện tử, y tế hay HVAC - đều hiểu được dung sai, thách thức vật chất và yêu cầu về tài liệu của bạn mà không cần phải tìm hiểu về đồng đô la của bạn.
- Quan điểm tổng chi phí:Chi phí dụng cụ, giá sản phẩm, chi phí bảo trì, tỷ lệ phế liệu và chi phí sai sót về chất lượng đều là yếu tố tạo nên chi phí thực sự của việc dập số lượng lớn. Một đối tác chạy tốt-được duy trì công cụ Loại A ở tốc độ tối ưu hóa sẽ mang lại tổng chi phí thấp hơn so với khuôn rẻ hơn đòi hỏi sự can thiệp liên tục.
Các chương trình dập lũy tiến của OEM thường kéo dài từ 5 đến 10 năm sản xuất liên tục. Khuôn được chế tạo để đạt được tuổi thọ đó - với các hạt mài mòn có thể thay thế, các bộ phận cắt bằng cacbua và lịch trình bảo trì được ghi lại - sẽ hoạt động tốt hơn một công cụ rẻ hơn cần được tân trang lại toàn bộ sau một triệu chu kỳ đầu tiên. Khoản đầu tư trả trước của bạn sẽ bảo vệ tính kinh tế từng phần của bạn trong suốt thời gian của chương trình.
Tự tin thực hiện bước tiếp theo
Khi bạn đã sẵn sàng chuyển từ nghiên cứu sang hành động, quá trình này rất đơn giản. Chuẩn bị một RFQ chi tiết với dữ liệu bộ phận hoàn chỉnh, dự báo khối lượng và chú thích dung sai tới hạn. Xác định hai đến bốn nhà sản xuất có khả năng phù hợp với hồ sơ ứng dụng của bạn. Đánh giá phản hồi của họ không chỉ về giá cả mà còn về chiều sâu kỹ thuật, sự rõ ràng về dòng thời gian, chất lượng liên lạc và sự sẵn sàng chia sẻ dữ liệu về khả năng xử lý từ các chương trình tương tự.
Đối với các nhóm tìm nguồn cung ứng dịch vụ dập khuôn kim loại tiến bộ đòi hỏi việc tạo hình nhiều trạm-hiệu quả, khả năng lặp lại chặt chẽ và sản xuất hàng loạt có thể mở rộng, các nhà sản xuất nhưYICHENđại diện cho loại hình công ty dập lũy tiến được xây dựng dựa trên-sản lượng lớn và độ chính xác tạo hình nhiều{1} trạm. Trọng tâm của họ là sản xuất có thể mở rộng phù hợp với các tiêu chí đánh giá được đề cập ở đây - kỹ thuật-phát triển khuôn theo định hướng, khả năng chạy khối lượng lớn-được duy trì và cơ sở hạ tầng để duy trì tính nhất quán về kích thước qua hàng triệu chu kỳ.
Bất kể cuối cùng bạn chọn đối tác nào, hãy ưu tiên các nguyên tắc cơ bản sau: xác minh khả năng mô phỏng trong giai đoạn thiết kế, tham gia các buổi chạy thử khi khả thi, yêu cầu tài liệu chất lượng có cấu trúc ngay từ ngày đầu tiên và thiết lập các kênh liên lạc rõ ràng giữa nhóm kỹ thuật của bạn và nhóm của họ. Khuôn lũy tiến là một-tài sản sản xuất dài hạn - và nhà sản xuất đằng sau nó phải là một đối tác-lâu dài có khả năng phát triển theo nhu cầu chương trình của bạn.
Câu hỏi thường gặp về các nhà sản xuất khuôn dập lũy tiến
1. Khuôn dập lũy tiến là gì và nó hoạt động như thế nào?
Khuôn dập lũy tiến là một công cụ nhiều{0}}trạm thực hiện các hoạt động gia công kim loại tuần tự trên một dải kim loại liên tục khi nó tiến qua máy ép. Mỗi trạm xử lý một nhiệm vụ cụ thể - xuyên, làm trống, tạo hình, đúc, cắt hoặc cắt - và tất cả các trạm hoạt động đồng thời trên các phần khác nhau của dải. Điều này có nghĩa là một bộ phận hoàn thiện được tạo ra sau mỗi lần nhấn, khiến quy trình này trở nên cực kỳ hiệu quả đối với-các hoạt động sản xuất số lượng lớn, từ hàng trăm nghìn đến hàng triệu bộ phận mỗi năm.
2. Làm cách nào để chọn giữa khuôn lũy tiến và khuôn chuyển?
Sự lựa chọn phụ thuộc vào kích thước bộ phận, độ phức tạp hình học và khối lượng. Khuôn lũy tiến hoạt động tốt nhất đối với các bộ phận có kích thước nhỏ-đến-trung bình (lên đến khoảng 12 inch) với khối lượng lớn với độ sâu tạo hình vừa phải, mang lại thời gian chu kỳ vượt trội và chi phí trên mỗi bộ phận thấp hơn. Khuôn chuyển phù hợp hơn với các bộ phận lớn hơn, hình dạng-được vẽ sâu hoặc các bộ phận cần thao tác trên nhiều mặt vì phôi sẽ tách ra khỏi dải sớm và có thể xoay hoặc lật giữa các trạm. Nếu bộ phận của bạn vượt quá giới hạn mà dải sóng mang được kết nối cho phép về độ sâu hoặc kích thước vẽ thì công cụ chuyển giao thường là phương pháp phù hợp.
3. Mất bao lâu để phát triển một khuôn dập lũy tiến từ ý tưởng đến sản xuất?
Thời gian thực hiện thông thường dao động từ 12 đến 20 tuần, được chia thành bốn giai đoạn: thiết kế và mô phỏng (3-5 tuần), sản xuất khuôn bao gồm gia công CNC, EDM dây và xử lý nhiệt (6-10 tuần), thử và lấy mẫu (2-4 tuần) và xác nhận sản xuất (1-2 tuần). Các khuôn phức tạp có nhiều trạm tạo hình hoặc có xu hướng dung sai chặt chẽ ở đầu dài hơn, trong khi công cụ khung đơn giản có thể đạt được các mốc thời gian ngắn hơn. Những thay đổi thiết kế ở giai đoạn cuối sau khi bắt đầu cắt thép có thể tốn thêm nhiều tuần và chi phí đáng kể, vì vậy việc hoàn thiện thiết kế trước khi bắt đầu sản xuất là rất quan trọng.
4. Khuôn dập lũy tiến có thể đạt được dung sai nào?
Dung sai có thể đạt được tùy thuộc vào loại vật liệu, hình dạng đặc điểm và độ phức tạp của bộ phận. Đối với các vị trí lỗ bằng thép cacbon hoặc hợp kim đồng, nhà sản xuất thường giữ từ ±0,03 đến ±0,05 mm. Các tính năng được tạo ra có thể đạt tới ± 0,01 mm. Góc uốn thay đổi nhiều hơn - ±0,5 độ đối với thép cacbon và đồng, nhưng ±1,0 độ đối với thép không gỉ và nhôm do độ đàn hồi lớn hơn. Các ứng dụng{10}}có độ chính xác cao trong lĩnh vực hàng không vũ trụ hoặc y tế có thể đạt tới ±0,0127 mm (±0,0005 inch) bằng dụng cụ chuyên dụng, mặc dù những mức độ cực đoan này yêu cầu nền tảng máy in được xây dựng có mục đích và-môi trường được kiểm soát.
5. Tôi nên tìm nguồn khuôn dập lũy tiến trong nước hay ngoài nước?
Nguồn cung ứng trong nước cung cấp khả năng liên lạc nhanh hơn, tham gia thử nghiệm dễ dàng hơn, thời gian thay đổi kỹ thuật ngắn hơn (ngày so với tuần) và bảo vệ sở hữu trí tuệ mạnh mẽ hơn thông qua NDA có thể thực thi được. Tìm nguồn cung ứng ở nước ngoài thường có chi phí trả trước thấp hơn 30-50% nhưng lại tăng thêm 15-25% phí vận chuyển và thuế quan, kéo dài thời gian giao hàng thêm 4-10 tuần và gây ra sự chậm trễ trong giao tiếp làm chậm quá trình thử lặp lại. Ở nước ngoài có thể làm việc cho các thiết kế khuôn được nhân rộng, đã được chứng minh trong đó sự hợp tác là tối thiểu. Đối với các công cụ mới, phức tạp đòi hỏi phản hồi kỹ thuật lặp đi lặp lại, các nhà sản xuất trong nước thường mang lại kết quả tổng thể tốt hơn cho chương trình mặc dù giá niêm yết cao hơn.


