


Các bộ phận được đóng dấu khuôn là gì và tại sao chúng quan trọng
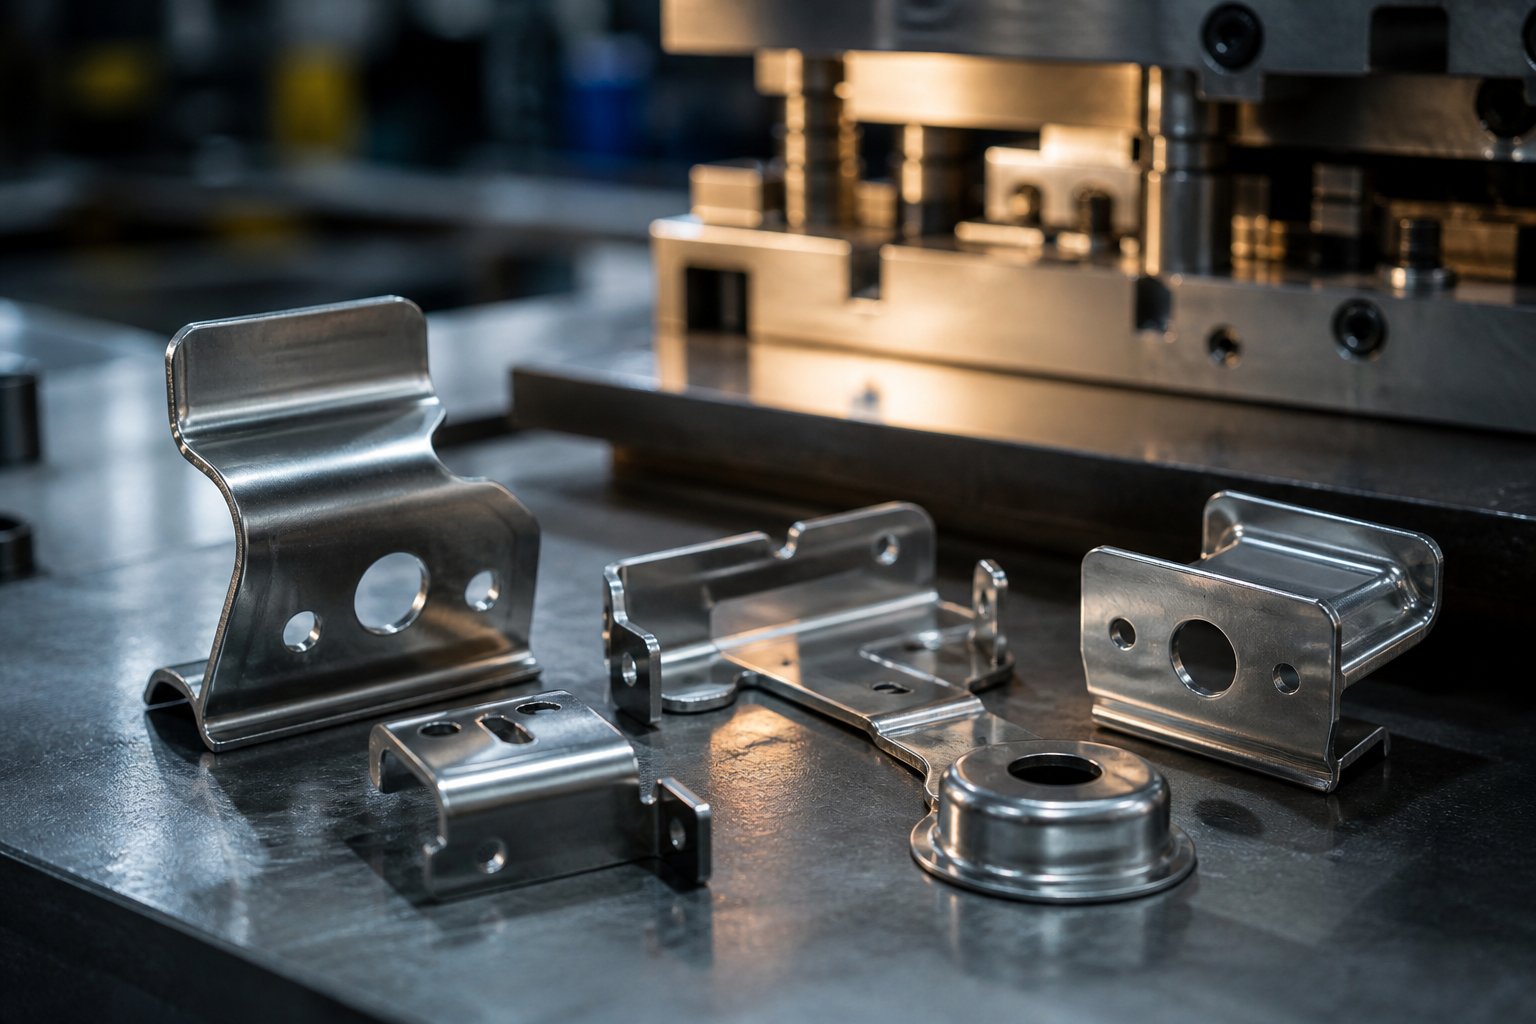
Chọn bất kỳ giá đỡ kim loại, thiết bị đầu cuối điện hoặc kẹp ô tô nào và bạn có thể đang cầm một bộ phận ban đầu là kim loại tấm phẳng. Nó đạt được hình dạng cuối cùng không phải thông qua gia công hoặc đúc, mà thông qua lực được kiểm soát được áp dụng bằng dụng cụ chính xác bên trong máy dập. Đây là những bộ phận được dập khuôn và chúng chiếm một phần lớn trong số các thành phần kim loại có trong mọi thứ, từ thiết bị điện tử tiêu dùng đến thiết bị nặng.
Bộ phận đóng dấu chết là gì
Các bộ phận được dập khuôn là các thành phần kim loại được tạo ra bằng cách ép tấm kim loại vào hoặc thông qua dụng cụ cứng (gọi là khuôn) để cắt, uốn cong hoặc tạo hình vật liệu thành một hình dạng cụ thể bằng một hoặc nhiều lần nhấn.
Vậy chính xác thì xúc xắc là gì? Đây là một công cụ chính xác chuyên dụng,-có một không hai{2}} được thiết kế để cắt và tạo hình kim loại tấm thành hình dạng hoặc biên dạng mong muốn. Các bộ phận làm việc của khuôn thường được làm từ thép công cụ cứng hoặc cacbua và khuôn được sử dụng để thực hiện các nguyên công chính xác-đục lỗ, đột dập, uốn, kéo-để biến nguyên liệu thô thành các bộ phận dập hoàn thiện.
Hãy tưởng tượng một máy cắt bánh quy hoạt động với lực rất lớn, có dung sai chặt chẽ đến 0,0002 inch và chạy hàng triệu chu kỳ mà không làm mất độ chính xác. Đó là quy mô kỹ thuật đằng sau khuôn dập. Không giống như các quy trình trừ loại bỏ vật liệu, khuôn dập và dập phối hợp với nhau để định hình lại kim loại với mức lãng phí tối thiểu, giúp quy trình diễn ra nhanh chóng, có thể lặp lại và-hiệu quả về mặt chi phí ở khối lượng lớn.
Tại sao thiết kế khuôn xác định kết quả từng bộ phận
Đây là nơi hầu hết các kỹ sư gặp khó khăn: họ chỉ định hình học, dung sai và vật liệu của một bộ phận trên bản vẽ mà không xem xét các quyết định về công cụ ngược dòng sẽ quyết định liệu các thông số kỹ thuật đó có đạt được hay không. Mối quan hệ giữa thiết kế khuôn và chất lượng bộ phận là trực tiếp và không thể tha thứ.
Mọi đặc tính của một bộ phận được dập hoàn thiện đều có dấu vết của thứ gì đó bên trong khuôn:
- Chất lượng cạnhphụ thuộc vào khe hở cắt giữa chày và khối khuôn-thường vào khoảng 10% độ dày vật liệu để cắt sạch.
- Độ chính xác kích thướcdựa vào hệ thống dẫn hướng, trục dẫn hướng và độ cứng kết cấu của đế khuôn giúp mọi thứ luôn thẳng hàng sau hành trình.
- Bề mặt hoàn thiệnbị ảnh hưởng bởi tình trạng bề mặt khuôn, khả năng bôi trơn và tốc độ tạo hình.
- Tính nhất quán về hình họcQuá trình sản xuất kéo dài phụ thuộc vào vật liệu-chống mài mòn và khoảng thời gian bảo dưỡng khuôn thích hợp.
Khi tem khuôn chạm vào tấm kim loại, công cụ không chỉ định hình một bộ phận-mà còn mã hóa chất lượng thành từng bộ phận.Một khuôn đúc được thiết kế tốttạo ra hàng ngàn thành phần giống hệt nhau mà không có hoạt động thứ cấp. Một thiết bị được thiết kế kém sẽ tạo ra phế liệu, gờ, lệch chiều và thời gian ngừng hoạt động tốn kém.
Bài viết này có một phần-góc nhìn đầu tiên. Thay vì lập danh mục các thành phần khuôn một cách riêng biệt, chúng tôi sẽ theo dõi cách mỗi quyết định sử dụng dụng cụ-loại khuôn, lựa chọn vật liệu, chiến lược giải phóng mặt bằng, phương pháp tạo hình-hiển thị trong thành phần đã hoàn thiện mà bạn cầm trên tay. Cho dù bạn đang chỉ định các bộ phận được dán tem cho một sản phẩm mới hay khắc phục sự cố về chất lượng trên dây chuyền hiện có, việc hiểu khuôn là gì và cách chúng định hình kết quả sẽ mang lại cho bạn đòn bẩy để có được các bộ phận được sản xuất đúng ngay lần đầu tiên.
Các loại khuôn dập và thời điểm sử dụng từng loại
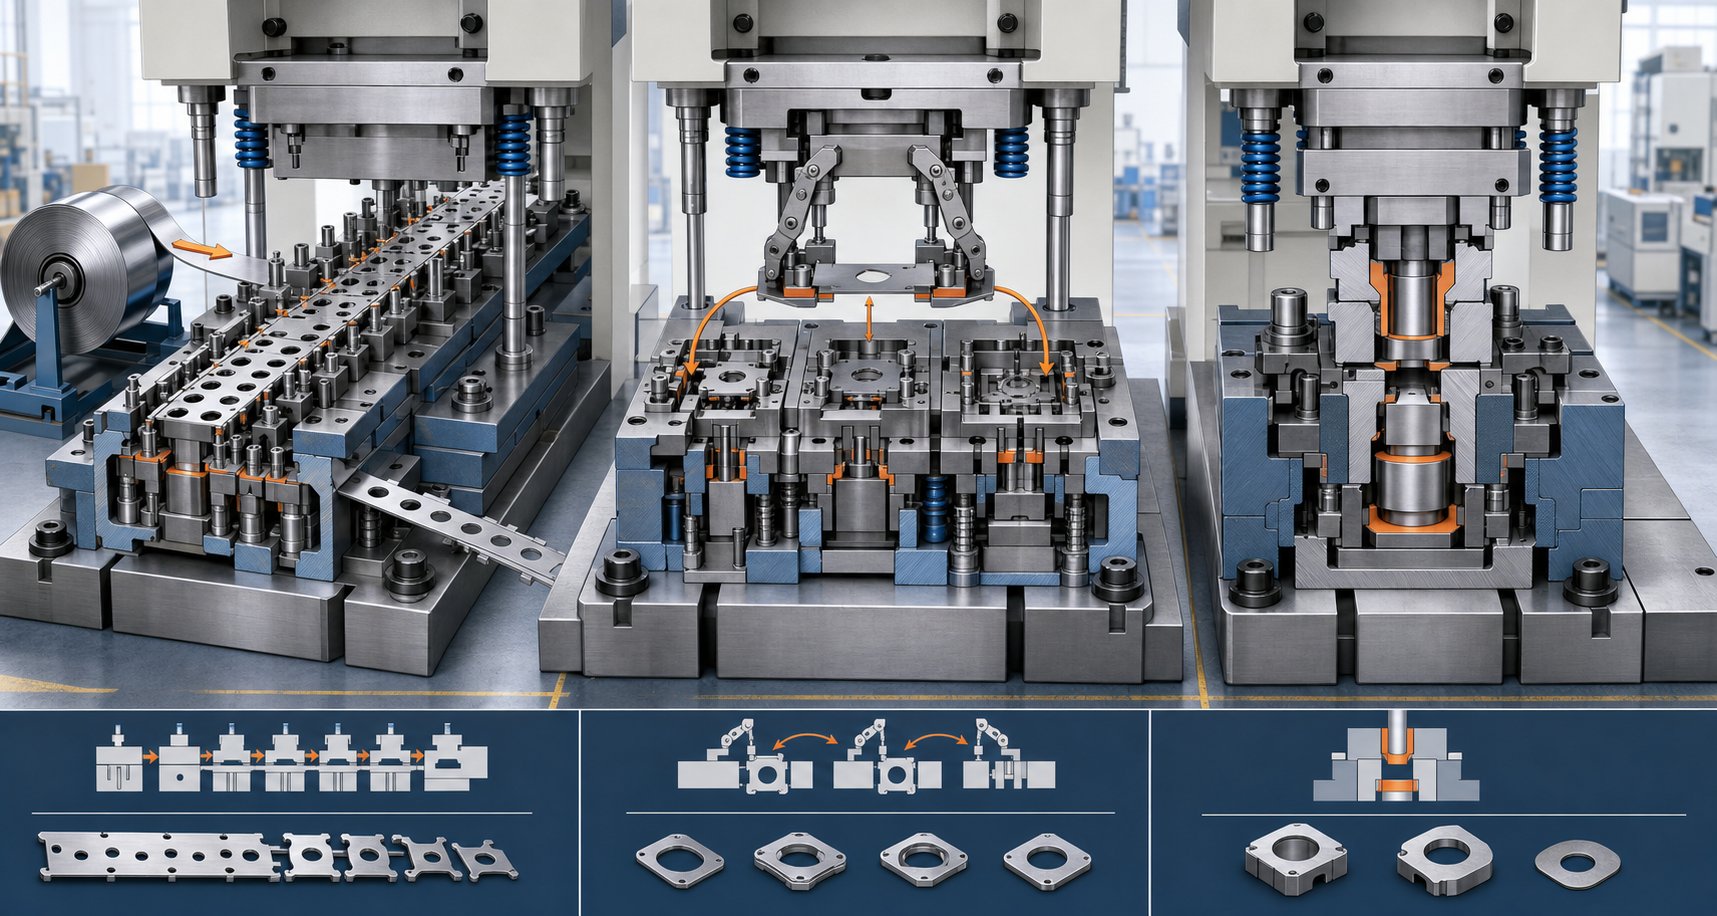
Loại khuôn là ngã ba đầu tiên trên đường. Chọn sai và bạn đang trả quá nhiều tiền cho những dụng cụ bạn không cần hoặc gặp phải các vấn đề về chất lượng do cấu trúc khuôn không khớp với hình dạng chi tiết của bạn. Ba loại khuôn dập chính bao gồm phần lớn các kịch bản sản xuất: lũy tiến, chuyển giao và kết hợp. Mỗi loại xử lý các kết hợp khác nhau về độ phức tạp, kích thước và khối lượng của bộ phận-và mỗi loại tạo ra tính kinh tế về chi phí-mỗi-bộ phận khác nhau về cơ bản.
Kiến trúc khuôn dập kim loại nào phù hợp với dự án của bạn? Điều đó phụ thuộc vào phần hoàn thiện của bạn trông như thế nào, số lượng bạn cần và mức độ dung sai của bạn.
Khuôn tiến bộ dành cho các bộ phận có khối lượng phức tạp-cao
Khuôn dập lũy tiến là đặc điểm chính của việc dập khối lượng lớn. Một dải kim loại tấm liên tục đưa vào khuôn và tiến qua một loạt trạm, mỗi trạm thực hiện một thao tác khác nhau-đục lỗ, khía khía cạnh, tạo thành một khúc cua, cắt tỉa biên dạng. Vào thời điểm dải này đến trạm cuối cùng, phần hoàn thiện hoàn chỉnh sẽ tách ra khỏi dải mang.
Bạn sẽ nhận thấy rằng khuôn lũy tiến không bao giờ nhả phôi giữa các lần gia công. Bản thân dải này hoạt động như một băng tải, giữ cho mọi tính năng được căn chỉnh chính xác từ trạm này sang trạm khác. Điều này khiến chúng trở nên lý tưởng cho các bộ phận có kích thước từ nhỏ đến trung bình-có nhiều tính năng: tiếp điểm điện, giá đỡ, kẹp, đầu nối và thiết bị đầu cuối.
Sự đánh đổi? Chi phí gia công ban đầu cao hơn và tính linh hoạt hạn chế khi thay đổi thiết kế sau khi khuôn được chế tạo. Nhưng đối với số lượng sản xuất hàng trăm nghìn hoặc hàng triệu, chi phí cho mỗi bộ phận giảm đáng kể, khiến cho khuôn dập lũy tiến cực kỳ tiết kiệm theo thời gian. Tốc độ chu kỳ nhanh-thường là 100 đến 1.500 nhịp mỗi phút tùy thuộc vào độ phức tạp của bộ phận-vì không có cách xử lý thủ công giữa các thao tác.
Khuôn chuyển cho các bộ phận kéo dài hoặc lớn{0}}
Khi một bộ phận quá lớn không thể duy trì kết nối với một dải hoặc hình học của nó đòi hỏi phải vẽ sâu và tạo hình ba chiều-phức tạp, thì khuôn chuyển sẽ tham gia. Thay vì di chuyển qua khuôn trên dải mang, các phôi riêng lẻ sẽ được cắt trước và sau đó được chuyển cơ học giữa các trạm độc lập bằng cách sử dụng bộ kẹp hoặc cơ cấu con thoi.
Sự tách biệt này mang lại cho khuôn chuyển một lợi thế chính: mỗi trạm có thể thực hiện các hoạt động tạo hình nặng-vẽ sâu,-đập lại, gấp mép-mà không bị ràng buộc hình học trong quá trình tiến triển dải. Các tấm ô tô lớn, vỏ hình trụ và các bộ phận hình cốc sâu-thường yêu cầu phương pháp này.
Khuôn chuyển cũng tiết kiệm vật liệu. Vì không có mạng kết nối giữa các bộ phận (cách khuôn lũy tiến sử dụng dải mang), nên bạn loại bỏ phế liệu đó, giúp giảm chi phí vật liệu trên mỗi bộ phận. Sự đánh đổi là thời gian thiết lập dài hơn, độ phức tạp của dụng cụ cao hơn và tốc độ chu kỳ chậm hơn một chút so với dập lũy tiến.
Khuôn hỗn hợp cho các bộ phận chính xác phẳng
Khuôn ghép có một cách tiếp cận hoàn toàn khác. Chúng thực hiện nhiều thao tác cắt-làm trống và xỏ lỗ, chẳng hạn như-trong một lần nhấn. Mọi thứ xảy ra đồng thời chứ không tuần tự. Điều này làm cho chúng-rất phù hợp với các bộ phận phẳng yêu cầu độ chính xác về vị trí chặt chẽ giữa các tính năng, như vòng đệm, miếng chêm, tấm tiếp xúc phẳng và miếng đệm.
Bởi vì tất cả quá trình cắt diễn ra cùng một lúc nên mối quan hệ giữa các lỗ, khe và cấu hình bên ngoài vẫn được giữ nguyên. Không có lỗi định vị tích lũy từ trạm-sang-chuyển trạm. Đối với khuôn dập kim loại tấm tạo ra các hình học phẳng đơn giản với khối lượng vừa phải, khuôn dập hỗn hợp mang lại độ chính xác tuyệt vời với chi phí dụng cụ thấp hơn so với các lựa chọn thay thế tiến bộ.
Hạn chế rất rõ ràng: khuôn ghép không thể xử lý uốn, tạo hình hoặc vẽ sâu. Chúng là một-công cụ mặt phẳng duy nhất. Nếu bộ phận của bạn cần bất kỳ-tạo hình ba chiều nào, bạn sẽ cần một cấu trúc khuôn dập khác hoặc các hoạt động phụ ở phía dưới.
So sánh ba kiến trúc khuôn
| Tiêu chuẩn | Chết tiến bộ | chuyển khuôn | Hợp chất chết |
|---|---|---|---|
| Hình học phần tốt nhất | Các bộ phận có kích thước từ nhỏ đến trung bình{0}}có nhiều tính năng (uốn cong, lỗ, hình dạng) | Các bộ phận lớn, hình vẽ{0}}sâu, hình học 3D phức tạp | Các bộ phận phẳng yêu cầu mối quan hệ lỗ-với-cạnh chính xác |
| Khối lượng sản xuất điển hình | Cao (100K đến hàng triệu) | Trung bình đến cao (10K đến hàng trăm nghìn) | Thấp đến trung bình (1K đến 100K) |
| Dung sai có thể đạt được | +/-0,05 mm đến +/-0,1 mm | +/-0,1 mm đến +/-0,2 mm | +/-0,025 mm đến +/-0,05 mm |
| Chi phí dụng cụ tương đối | Cao | Cao | Thấp đến trung bình |
| Tốc độ chu kỳ | Rất nhanh (100-1,500+ SPM) | Trung bình (15-80 SPM) | Trung bình đến nhanh (50-300 SPM) |
Khung quyết định: Chọn loại khuôn của bạn
Việc lựa chọn giữa ba kiến trúc này không cần phải phỏng đoán. Hãy xem qua các câu hỏi này theo thứ tự và câu trả lời đúng thường trở nên rõ ràng:
- Bộ phận đó có phẳng không có chỗ uốn cong hoặc hình dạng không?Nếu có, khuôn ghép có thể mang lại cho bạn tỷ lệ-trên-chi phí chính xác tốt nhất.
- Bộ phận đó có yêu cầu nhiều thao tác (uốn, kéo, tạo hình) ngoài việc cắt không?Nếu có, bạn cần khuôn lũy tiến hoặc khuôn chuyển.
- Bộ phận có thể vẫn được gắn vào dải vận chuyển trong suốt tất cả các hoạt động không?Nếu chi tiết đủ nhỏ và không yêu cầu rút sâu thì khuôn lũy tiến là cách tốt nhất để bạn có được tốc độ và chi phí-cho mỗi-mảnh.
- Chi tiết có quá lớn để cấp dải không, hay nó yêu cầu vẽ sâu vượt quá phạm vi cho phép của tiến trình dải?Nếu có, khuôn chuyển sẽ xử lý hình học mà không ảnh hưởng gì.
- Khối lượng sản xuất hàng năm của bạn là bao nhiêu?Khối lượng lớn (100K+) phù hợp cho việc đầu tư dụng cụ vào khuôn lũy tiến. Khối lượng trung bình có thể ưu tiên chuyển giao hoặc kết hợp tùy thuộc vào độ phức tạp. Khối lượng thấp có thể dẫn đến khuôn hỗn hợp hoặc dụng cụ đơn giản hơn với các hoạt động thứ cấp.
- Khả năng chịu đựng của bạn chặt chẽ đến mức nào?Nếu độ phẳng và độ chính xác của vị trí lỗ là rất quan trọng trên một chi tiết đơn giản thì khuôn ghép sẽ mang lại kết quả chặt chẽ nhất. Nếu độ chính xác của đặc điểm-đối với-đối tượng đóng vai trò quan trọng trên hình học phức tạp thì khuôn lũy tiến với các phi công chính xác sẽ duy trì tính nhất quán.
Khuôn dập mà bạn chọn đặt ra giới hạn cho những gì bộ phận hoàn thiện của bạn có thể đạt được-dung sai, chất lượng bề mặt và tính kinh tế sản xuất của nó. Nhưng kiến trúc khuôn chỉ là một nửa phương trình. Bên trong mỗi loại khuôn này, một tập hợp các bộ phận quan trọng hoạt động cùng nhau để tạo hình kim loại thực sự và việc hiểu cách các bộ phận đó tương tác là điều giúp phân biệt bộ phận tốt với bộ phận bị loại bỏ.
Các thành phần khuôn dập chính định hình các bộ phận của bạn
Kiến trúc khuôn dập cung cấp cho bạn bản thiết kế, nhưng các thành phần khuôn dập riêng lẻ bên trong cấu trúc đó thực hiện công việc thực tế. Mỗi bộ phận đóng một vai trò cụ thể trong việc cắt, dẫn hướng hoặc điều khiển tấm kim loại khi nó biến thành bộ phận hoàn thiện. Khi các thành phần khuôn này hoạt động hài hòa, bạn sẽ có được các cạnh sắc nét, kích thước chính xác và chất lượng lặp lại sau nhiều lần chạy. Khi thậm chí một phần tử bị tắt, lỗi sẽ xuất hiện nhanh chóng.
Hãy nghĩ về cụm khuôn như một dụng cụ chính xác với hàng chục bộ phận phụ thuộc lẫn nhau. Hiểu được tác động của từng chi tiết lên kim loại sẽ mang lại cho bạn đòn bẩy thực sự khi xác định dung sai hoặc chẩn đoán các vấn đề về chất lượng trên sàn ép.
Tương tác khối punch và Die
Mối quan hệ giữa chày và khối khuôn kim loại tấm là trọng tâm của mọi hoạt động cắt. chày đi xuống tấm kim loại trong khi khối khuôn cung cấp lưỡi cắt đối diện bên dưới. Khoảng cách giữa hai bề mặt này-được gọi là khoảng hở cắt-kiểm soát hầu hết mọi thứ về chất lượng lưỡi cắt của bạn.
Khi khoảng trống được tối ưu hóa (thường5 đến 15% độ dày vật liệutùy thuộc vào hợp kim), kim loại cắt sạch sẽ. Cú đấm đẩy vật liệu vượt quá độ bền cắt của nó, và vết nứt lan truyền gọn gàng giữa mép chày và lỗ khối khuôn. Sên rơi tự do qua khối khuôn và lỗ hoặc biên dạng còn lại có vùng cắt mịn với vệt tối thiểu.
Đặt khoảng hở đó quá chặt và bạn sẽ tăng lực cắt, tăng tốc độ mài mòn của chày và có nguy cơ làm gãy dụng cụ. Quá lỏng lẻo và vật liệu sẽ cuộn thay vì cắt, tạo ra các cạnh lởm chởm và các gờ quá khổ cần phải hoàn thiện thứ cấp. Hình dạng lỗ khoan của khối khuôn cũng ảnh hưởng đến khả năng giữ sên-nếu sên không đẩy ra sạch sẽ, chúng xếp chồng lên nhau và làm hỏng bộ phận tiếp theo hoặc chính chày.
Đế khuôn, hệ thống dẫn hướng và căn chỉnh
Hãy tưởng tượng bạn đang chạy máy ép với tốc độ 600 nhịp mỗi phút với nửa trên và nửa dưới bị lệch thậm chí vài phần nghìn inch. Mọi cú đấm sẽ rơi ra khỏi-trung tâm, khoảng hở khi cắt sẽ dịch chuyển sang một bên và các bộ phận của bạn sẽ có chất lượng cạnh không đồng đều hoặc độ lệch chiều. Đó là lý do tại sao đế khuôn và hệ thống dẫn hướng lại quan trọng đến vậy.
Đế khuôn là các tấm thép hoặc nhôm dày đóng vai trò là nền tảng kết cấu cho toàn bộ cụm khuôn. Chiếc giày phía trên mang những cú đấm và vũ nữ thoát y; đế dưới giữ các khối khuôn, bộ nâng và tấm đệm khuôn hỗ trợ các phần tạo hình. Cùng với nhau, chúng phải song song hoàn hảo và cứng cáp khi chịu tải.
Kết nối hai chiếc giày,chốt dẫn hướng và ống lótduy trì sự liên kết trong suốt hành trình ép. Các bộ phận nối đất chính xác này-được sản xuất với dung sai trong vòng 0,0001 inch. Các chốt dẫn hướng kiểu ổ bi-làm giảm ma sát và cho phép tốc độ ép nhanh hơn, trong khi các chốt dẫn hướng kiểu-ma sát cung cấp thêm độ nghiêng để chống lại các lực ngang. Cả hai loại đều đảm bảo nửa trên và nửa dưới đăng ký chính xác trong mỗi chu kỳ, giữ cho các bộ phận khuôn dập của bạn có mối quan hệ thích hợp với nhau.
Máy nâng, máy thoát y và kiểm soát vật liệu
Việc cắt và tạo hình thu hút mọi sự chú ý, nhưng các bộ phận kiểm soát vật liệu sẽ lặng lẽ xác định xem khuôn tiến bộ của bạn có chạy trơn tru hay bị kẹt sau mỗi 50 hành trình hay không.
Máy nâng nâng dải kim loại giữa các trạm để làm sạch bề mặt khối khuôn và mọi đặc điểm hình thành bên dưới. Nếu không có chúng, dải này sẽ kéo qua khuôn dưới, gây trầy xước, nạp sai và lỗi vị trí. Máy nâng{2}}có lò xo nâng dải lên một độ cao nhất quán, cho phép nó di chuyển tự do đến trạm tiếp theo.
Vũ nữ thoát y phục vụ nhiệm vụ kép. Chúng giữ tấm phẳng áp vào khối khuôn trong khi cắt (ngăn ngừa biến dạng) và chúng kéo vật liệu ra khỏi chày khi nó rút lại. Nếu không có bộ gạt phôi, tấm kim loại sẽ nâng lên theo chày và mất hoàn toàn vị trí của nó. Dụng cụ tẩy lông cơ học sử dụng áp suất lò xo trong khi dụng cụ tẩy lông urethane dựa vào lực nén đàn hồi-cả hai đều giữ nguyên vật liệu ở đúng vị trí.
Phi công là các chốt chính xác đi vào các lỗ đã được đục trước đó khi dải tiến vào từng trạm. Họ tinh chỉnh-điều chỉnh vị trí của dải trước khi thực hiện bất kỳ quá trình cắt hoặc tạo hình nào, sửa mọi lỗi nguồn cấp dữ liệu và đảm bảo tính năng-cho-độ chính xác của tính năng vẫn nằm trong thông số kỹ thuật trên toàn bộ bộ phận.
Tham khảo thành phần: Mỗi phần làm gì
- Cú đấm- Các công cụ cắt hoặc tạo hình ấn vào tấm kim loại để tạo lỗ, biên dạng hoặc các đặc điểm định hình.
- Khối khuôn (nút)- Các hạt dao được làm cứng mang lại lợi thế cắt đối diện; Kích thước lỗ khoan của chúng có độ lệch lớn hơn chày theo khe hở quy định.
- Giày chết- Các tấm thép trên và dưới đóng vai trò là nền tảng kết cấu để gắn tất cả các bộ phận làm việc.
- vũ nữ thoát y- Tấm lò xo-hoặc phần tử urethane giữ tấm phẳng trong quá trình cắt và loại bỏ đột dập khi rút lại.
- Máy nângCác thanh ray hoặc chốt được điều khiển bằng lò xo- giúp nâng dải đường lên để di chuyển suôn sẻ giữa các ga.
- Phi công- Các chốt định vị chính xác đi vào các lỗ-được đục sẵn để căn chỉnh dải trước mỗi thao tác.
- Lò xo- Các phần tử cơ học hoặc khí nitơ cung cấp lực được kiểm soát cho bộ tháo dỡ, bộ nâng và miếng đệm áp lực.
- Tấm lót- Các tấm cứng được đặt phía sau chày để phân phối tải trọng tác động và ngăn không cho đầu chày cắm vào đế khuôn mềm hơn.
Mỗi bộ phận khuôn dập này đều góp phần tạo nên kết quả cuối cùng của bộ phận. Một phi công bị mòn cho phép trôi dạt theo vị trí. Lò xo gạt phôi yếu làm cho vật liệu bị nâng lên và bị biến dạng. Tấm đỡ bị nứt cho phép lực đẩy vào giày. Cụm khuôn hoạt động như một hệ thống-và chất lượng bộ phận của bạn chỉ tốt bằng liên kết yếu nhất trong hệ thống đó.
Tất nhiên, những bộ phận này không hoạt động trong chân không. Vật liệu bạn đang dập-độ dày, độ cứng và độ dẻo-đặt ra yêu cầu đối với mọi bộ phận bên trong khuôn và cho biết mức độ mòn mạnh của mỗi bộ phận theo thời gian.
Vật liệu phôi ảnh hưởng đến việc lựa chọn khuôn như thế nào
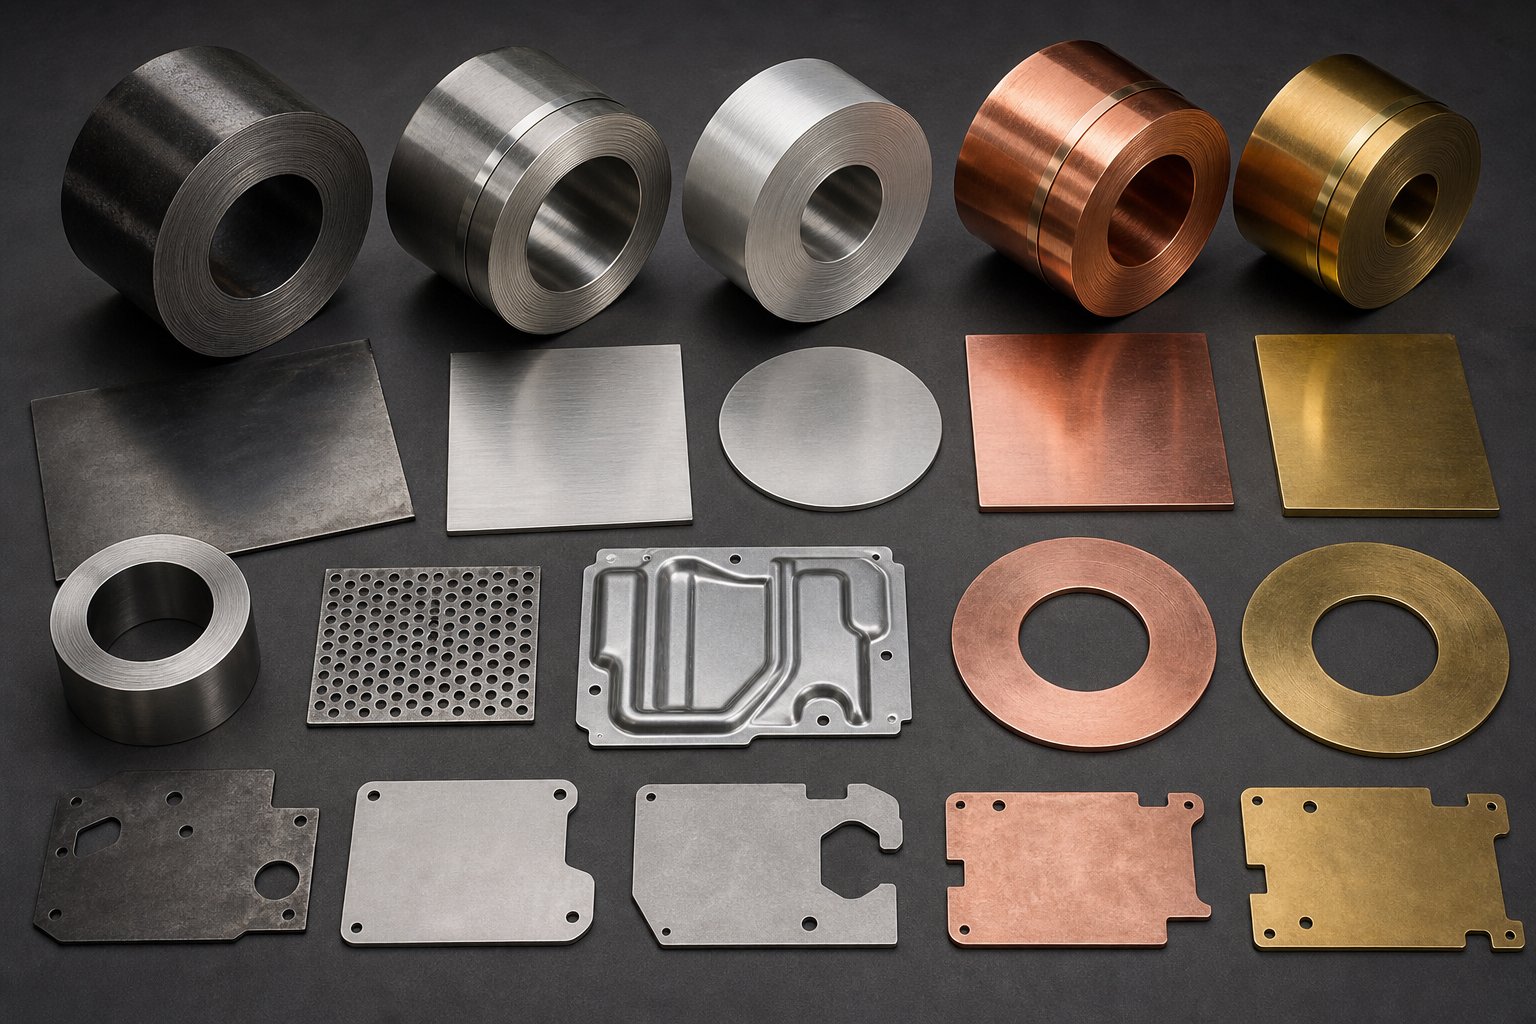
Khuôn được chế tạo cho thép nhẹ sẽ không hoạt động giống như vậy khi bạn chạy thép không gỉ qua nó. Vật liệu trên cuộn dây quyết định gần như mọi thông số kỹ thuật bên trong dụng cụ: khe hở cắt, hình dạng chày, bán kính tạo hình, lực lò xo, trọng tải ép và thậm chí cả lớp phủ bề mặt trên các bộ phận dụng cụ. Bỏ qua các yêu cầu-theo định hướng vật liệu này và bạn sẽ làm hỏng các chày, tạo ra các gờ quá mức hoặc các bộ phận bị nứt trong quá trình tạo hình.
Khi chỉ định các bộ phận được đóng dấu khuôn, bảng dữ liệu vật liệu không chỉ là chi tiết mua sắm-mà còn là điểm khởi đầu cho mọi quyết định về dụng cụ. Bốn đặc tính quan trọng nhất: độ bền kéo, độ cứng, độ dẻo và độ dày. Mỗi cái thay đổi cách thiết kế khuôn kim loại tấm để tạo ra các bộ phận có thể chấp nhận được.
Những cân nhắc về dập thép và thép không gỉ
Thép vẫn là vật liệu phổ biến nhất để chế tạo các bộ phận được dập, nhưng "thép" bao hàm nhiều hành vi khác nhau. Thép nhẹ (thường có độ bền kéo dưới 350 MPa) có khả năng chịu kéo-cắt sạch, tạo hình mà không bị đàn hồi quá mức và gây ra độ mòn khuôn vừa phải. Thép không gỉ là một động vật hoàn toàn khác.
Các loại không gỉ như 304 và 316 có độ bền kéo vượt quá 500 MPa,-làm cứng nhanh chóng trong quá trình tạo hình và tạo ra nhiều nhiệt hơn đáng kể ở bề mặt tiếp xúc vật liệu-với-vật liệu. Đối với khuôn dập thép xử lý các hợp kim cứng hơn này, bạn sẽ nhận thấy một số điều chỉnh kỹ thuật trở thành bắt buộc:
- Giải phóng mặt bằng chặt chẽ hơn- Yêu cầu vật liệu cứng hơntăng tỷ lệ giải phóng mặt bằngđể ngăn ngừa gãy chày sớm và lực cắt quá mức. Thép không gỉ thường cần 10-15% độ dày vật liệu mỗi mặt, so với 6-10% đối với thép nhẹ.
- Lực hình thành cao hơn- Yêu cầu về trọng tải máy ép tăng 50-60% khi chuyển từ thép nhẹ sang thép không gỉ. Máy ép có kích thước nhỏ dẫn đến việc tạo hình không hoàn chỉnh, tạo vết và làm tăng tốc độ mài mòn trên tất cả các bộ phận dụng cụ.
- Bồi thường hồi xuân- Tỷ lệ năng suất-trên{2}}độ bền cao hơn của thép không gỉ có nghĩa là khả năng phục hồi đàn hồi cao hơn sau khi uốn. Các nhà thiết kế khuôn phải-uốn cong quá 2-4 độ (đôi khi nhiều hơn) để đạt được các góc mục tiêu và các chày tạo hình có thể cần bán kính được sửa đổi để tính đến hiện tượng giật ngược.
- Tăng tốc độ mài mòn khuôn- Bản chất mài mòn của thép không gỉ đòi hỏi thép khuôn dập cao cấp dành cho kết cấu khối khuôn và đục lỗ. Thép công cụ D2 hoặc M2, thường có lớp phủ TiN hoặc AlCrN, trở nên cần thiết để duy trì độ sắc nét của cạnh trong quá trình sản xuất lâu hơn.
Kết quả? Khuôn dập thép được chế tạo cho thép không gỉ có chi phí ban đầu cao hơn vì chúng yêu cầu vật liệu tốt hơn, dung sai sản xuất chặt chẽ hơn và khung ép chắc chắn hơn. Nhưng khoản đầu tư đó sẽ mang lại chất lượng bộ phận ổn định và khoảng thời gian dài hơn giữa các lần xay lại.
Hành vi hợp kim nhôm và đồng trong khuôn
Nhôm mang đến một loạt thách thức hoàn toàn khác cho quá trình dập. Nó gần bằng một-mật độ thép và tương đối mềm-có vẻ như rất dễ đóng dấu. Trong thực tế, sự mềm mại đó tạo ra những vấn đề mà thép không bao giờ gặp phải.
Vấn đề lớn nhất với khuôn dập nhôm là hiện tượng lõm. Nhôm là kim loại "dính" có xu hướng hàn -các hạt cực nhỏ lên bề mặt khuôn khi tiếp xúc với áp suất cao. Khi quá trình mài mòn bắt đầu, nó sẽ lăn như cầu tuyết: mỗi hành trình tiếp theo sẽ lấy thêm vật liệu, làm trầy xước phần tiếp theo và cuối cùng làm hỏng khuôn ngoài việc đánh bóng đơn giản. Ngăn chặn việc thu thập dữ liệu đòi hỏi một chiến lược nhiều{5}}lớp:
- Lớp phủ khuôn- Lớp phủ PVD như Titanium Nitride (TiN) hoặc Diamond-Like Carbon (DLC) tạo ra lớp chống dính-giữa nhôm và bề mặt thép công cụ.
- Bề mặt hoàn thiện- Đánh bóng bề mặt tạo hình bằng gương-làm giảm ma sát-nhiệt tạo ra, đây là nguyên nhân chính gây ra hiện tượng mài mòn do dính.
- Lựa chọn thép công cụ- Thép vanadi -cao (chẳng hạn như CPM 10V) mang lại khả năng chống mài mòn cao do nhôm gây ra.
- Bôi trơn chuyên dụngChất lỏng tổng hợp không chứa - clo{1}}cung cấp khả năng bôi trơn ranh giới mà không làm ố bề mặt nhôm.
Nhôm cũng thể hiện khả năng đàn hồi-nhiều hơn thép-vì mô đun đàn hồi của nó gần bằng một-mô đun đàn hồi của thép (khoảng 10.000 ksi so với 30.000 ksi). Các phần uốn cong giữ góc bằng thép sẽ đàn hồi đáng kể bằng nhôm, đòi hỏi các tính năng-uốn quá mức hoặc ứng suất-được tích hợp trong khuôn.
Hợp kim đồng và đồng thau nằm ở đầu kia của quang phổ độ mềm. Chúng hình thành dễ dàng với độ đàn hồi tối thiểu, nhưng độ mềm của chúng có nghĩa là chúng dễ bị đánh dấu bề mặt từ các bề mặt khuôn thô ráp. Việc dập đồng thường yêu cầu dụng cụ được đánh bóng và cài đặt áp suất vũ nữ thoát y cẩn thận để tránh hư hỏng về mặt thẩm mỹ. Mặt khác, hợp kim đồng gây ra rất ít sự mài mòn khuôn, do đó tuổi thọ dụng cụ rất cao ngay cả với thép công cụ tiêu chuẩn.
Độ dày vật liệu thúc đẩy kỹ thuật khuôn như thế nào
Bất kể hợp kim nào, độ dày phôi là biến số có ảnh hưởng lớn nhất trong tính toán khe hở. Công thức-tiêu chuẩn của ngành rất đơn giản:
Khe hở cắt (mỗi bên)=Độ dày vật liệu x Hệ số khe hở
cáchệ số thanh thải thường dao động từ 5% đến 10%độ dày vật liệu, tùy thuộc vào độ cứng của hợp kim và chất lượng cạnh mong muốn. Các ứng dụng chính xác sử dụng đầu dưới (khoảng 5%) để có bề mặt cắt mịn và gờ tối thiểu. Dập thông thường sử dụng 8-10% để kéo dài tuổi thọ khuôn và giảm lực cắt.
Ví dụ: dập thép nhẹ 1,0 mm với hệ số 8% mang lại cho bạn khoảng hở 0,08 mm mỗi bên. Chuyển sang thép không gỉ 2,0 mm ở mức 12% và bạn đang thấy 0,24 mm mỗi bên-tăng gấp ba lần đòi hỏi kích thước khối khuôn và kích thước chày hoàn toàn khác nhau.
Độ dày cũng thúc đẩy các quyết định liên quan sau:
- Sức mạnh cú đấm- Vật liệu dày hơn yêu cầu lực cắt nhiều hơn, nghĩa là mặt cắt-đục lỗ lớn hơn để tránh bị vênh.
- Lực thoát y- Cổ phiếu dày hơn giữ chày chặt hơn, đòi hỏi lò xo hoặc xi lanh nitơ mạnh hơn để tách vật liệu một cách đáng tin cậy.
- Kích thước tính năng tối thiểu- Nguyên tắc chung là đường kính lỗ nhỏ nhất không được nhỏ hơn độ dày vật liệu. Đục bất cứ thứ gì nhỏ hơn và bạn có nguy cơ làm vỡ dụng cụ.
- Bán kính hình thành- Bán kính uốn tối thiểu tỷ lệ theo độ dày. Thép thường cho phép bán kính uốn cong bằng 1T (độ dày gấp một lần), trong khi nhôm thường yêu cầu 2T hoặc 3T để tránh nứt.
So sánh vật liệu cho các bộ phận được đóng dấu
| Vật liệu | Phạm vi độ dày điển hình | Lực hình thành tương đối | Xu hướng hồi xuân | Tỷ lệ hao mòn chết |
|---|---|---|---|---|
| Thép nhẹ | 0,3 mm - 6.0 mm | Trung bình (cơ bản) | Thấp đến trung bình | Vừa phải |
| thép không gỉ | 0,2 mm - 4.0 mm | Cao (thép nhẹ 1,5-1,7 lần) | Cao | Cao |
| Nhôm | 0,3 mm - 6.0 mm | Thấp (thép nhẹ 0,3-0,5x) | Cao (mô đun thấp) | Thấp (nhưng rủi ro quá lớn) |
| đồng | 0,1 mm - 3.0 mm | Thấp đến trung bình | Rất thấp | Rất thấp |
| Thau | 0,2 mm - 4.0 mm | Vừa phải | Thấp | Thấp |
Việc lựa chọn vật liệu không chỉ xác định những gì diễn ra trên cuộn dây-mà nó còn ảnh hưởng đến mọi quyết định về dụng cụ từ độ cứng của chày đến trọng tải ép cho đến khoảng thời gian bảo trì. Việc có được các thông số này ngay ở giai đoạn thiết kế sẽ ngăn ngừa các vấn đề tiếp theo ảnh hưởng đến chất lượng sản xuất: các gờ phát triển quá nhanh, các đường cong không giữ được góc và các bề mặt bị hằn vết hoặc trầy xước trong vòng một nghìn nét đầu tiên.
Những vấn đề ở hạ nguồn đáng được xem xét riêng. Ngay cả với những vật liệu và khe hở hoàn toàn phù hợp, các lỗi cụ thể vẫn có thể xuất hiện trong quá trình sản xuất-và mỗi lỗi sẽ truy tìm nguyên nhân cốt lõi có thể kiểm soát được bên trong khuôn.
Các khiếm khuyết thường gặp ở các bộ phận được dập khuôn và cách ngăn ngừa chúng
Ngay cả một khuôn được thiết kế hoàn hảo cuối cùng cũng tạo ra một bộ phận bị lỗi. Sự khác biệt giữa một hoạt động đóng dấu-được thực hiện tốt và một hoạt động dập lỗi-nặng nề nằm ở việc hiểu lý do tại sao lỗi lại xảy ra và giải quyết các nguyên nhân gốc rễ trước khi chúng trở nên nghiêm trọng hơn. Các gờ, độ đàn hồi, nếp nhăn, vết nứt và độ mỏng là năm khuyết tật chiếm phần lớn các bộ phận được đóng dấu khuôn bị loại bỏ. Mỗi một dấu vết trực tiếp quay trở lại một điều kiện dụng cụ cụ thể hoặc tham số quy trình có thể được kiểm soát.
Kiểm soát độ hở và hình thành lưỡi cắt
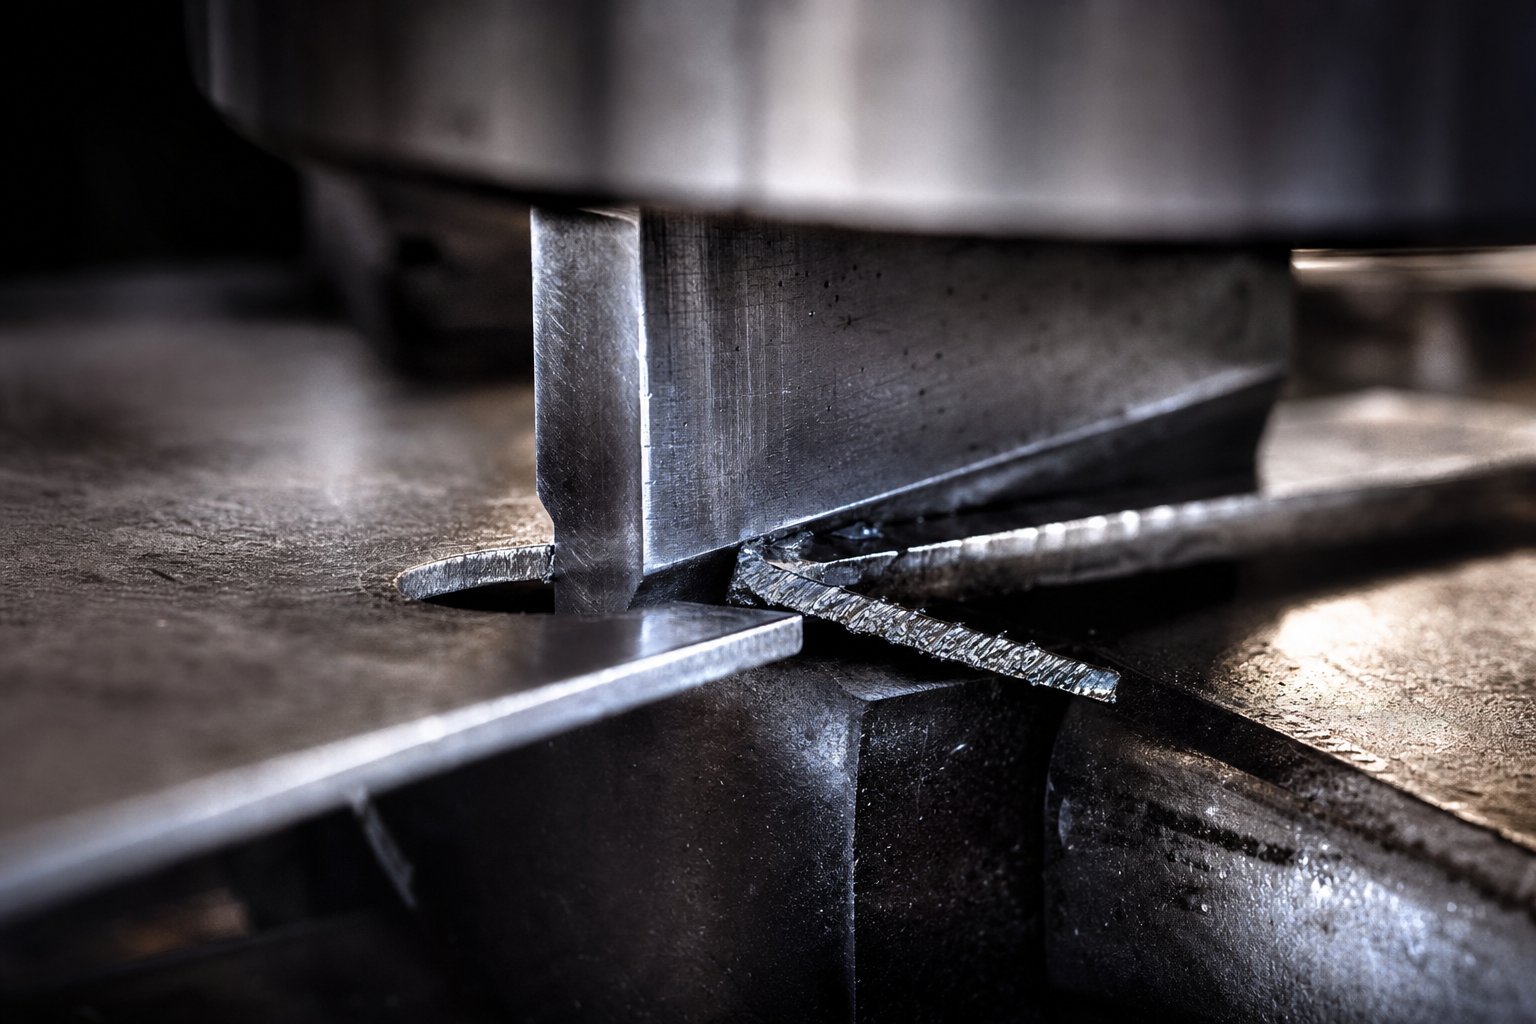
Các gờ nổi lên, các cạnh sắc hình thành dọc theo biên dạng cắt của bộ phận được dập sau khi đột, đột bao hình hoặc cắt tỉa. Chúng là lời phàn nàn phổ biến nhất trong quá trình sản xuất bộ phận có tem và hầu như luôn chỉ ra vấn đề về khe hở giữa chày kim loại và khối khuôn.
Đây là những gì xảy ra bên trong khuôn trong một hành trình cắt: chày tiếp xúc với tấm, đẩy nó vượt qua độ bền cắt của nó, và các vết nứt vật liệu dọc theo đường nối mép chày với cạnh khối khuôn. Khi độ hở được tối ưu hóa, các đường gãy đó gặp nhau một cách rõ ràng, tạo ra một vùng cắt trơn tru với khả năng cuộn qua tối thiểu và một đường gờ chặt chẽ, gần như vô hình. Khi khe hở quá chặt, lực cắt tăng vọt và vật liệu bị rách thay vì bị cắt. Khi khe hở quá lớn, kim loại sẽ lăn vào khe hở trước khi bị gãy, để lại mép lởm chởm và vệt quá khổ.
Hướng dẫn ngành đối với thép nhẹ là 5-8% độ dày vật liệu mỗi mặt. Thép không gỉ và hợp kim có độ bền cao hơn đẩy phạm vi đó lên tới 10-15%. Đạt được con số này ngay ở giai đoạn thiết kế là rất quan trọng, nhưng đó mới chỉ là một nửa cuộc chiến.
Độ mòn khuôn giới thiệu một biến số thứ hai. Khi dập khuôn và khối khuôn trong suốt quá trình sản xuất, các cạnh cắt của chúng dần dần tròn lại. Việc làm mờ dần dần này làm tăng khoảng hở chức năng một cách hiệu quả vượt quá giá trị thiết kế của nó và chiều cao lưỡi dao tăng dần sau mỗi nghìn hành trình. Việc theo dõi chiều cao lưỡi dao trong quá trình sản xuất cung cấp tín hiệu cảnh báo sớm khi cần mài lại hoặc thay chày. Một bộ phận có gờ 0,05 mm khi thiết lập có thể tăng đến 0,15 mm ở lần chạm thứ 200.000-vượt quá giới hạn chấp nhận được đối với nhiều ứng dụng.
Ngăn ngừa nếp nhăn, nếp nhăn và nứt nẻ
Các khuyết tật hình thành phức tạp hơn các khuyết tật cắt vì chúng liên quan đến hoạt động của vật liệu dưới tác dụng của ứng suất thay vì phép đo khe hở đơn giản.
Mùa xuân trở lạilà độ hồi phục đàn hồi của kim loại sau khi giải phóng lực uốn. Bộ phận này một phần trở lại hình dạng phẳng ban đầu, để lại cho bạn một góc uốn lệch lệch mục tiêu vài độ. Vật liệu có độ bền-cao có khả năng đàn hồi tốt hơn vì chúng giữ được nhiều năng lượng đàn hồi hơn. Giải pháp bao gồmbù góc khuôn trong quá trình thiết kế(uốn-quá mức độ đàn hồi dự kiến), sử dụng các nét chạm đáy hoặc tạo hình để làm biến dạng dẻo đỉnh uốn cong và thêm các gân tăng cứng gần đường uốn cong để khóa hình học.
nếp nhănxuất hiện dưới dạng khóa-như sóng trên mặt bích hoặc tường của các bộ phận được vẽ. Điều này xảy ra khi ứng suất nén vượt quá khả năng chống oằn của tấm-thường do lực giữ trống quá thấp hoặc các hạt kéo không hạn chế dòng vật liệu một cách hiệu quả. Tăng áp suất đầu giữ phôi, tối ưu hóa hình dạng hạt rút và điều chỉnh phân bổ bôi trơn thường giải quyết được vấn đề.
vết nứtxảy ra khi lực kéo vượt quá giới hạn độ dẻo của vật liệu. Bạn sẽ thấy hiện tượng này ở bán kính uốn cong hẹp, các góc-được vẽ sâu và các khu vực mà vật liệu mỏng quá mức. Các nguyên nhân gốc rễ phổ biến bao gồm-bán kính đục lỗ quá nhỏ, bản vẽ một giai đoạn- quá phức tạp và căn chỉnh hướng hạt kém. Các chiến lược phòng ngừa tập trung vào việc làm lan rộng biến dạng: bán kính lớn hơn, tạo hình nhiều{6}}giai đoạn, ủ trung gian để kéo sâu và căn chỉnh các đường uốn tới hạn theo hướng thớ thay vì song song với nó.
Vai trò của các rãnh bỏ qua trong dòng nguyên liệu
Việc dập khuôn lũy tiến bổ sung thêm một loại khuyết tật mà các loại khuôn khác không gặp phải: lỗi kích thước liên quan đến cấp phôi sai. Khi dải không nâng cao khoảng cách chính xác giữa các nét, mọi tính năng trên bộ phận sẽ dịch chuyển khỏi vị trí. Đây là lúc các rãnh bỏ qua âm và dương trong khuôn dập kim loại tấm trở nên cần thiết.
Vết khía vòng (còn được gọi là vết khía hoặc vết khía kiểu Pháp) là một phần nhỏ vật liệu được cắt ra khỏi một hoặc cả hai cạnh của dải ở các điểm bắt đầu của khuôn lũy tiến. Mục đích của các rãnh bỏ qua trong khuôn dập gồm có ba mục đích: chúng cung cấp một điểm dừng cơ học chắc chắn để ngăn chặn việc nạp quá mức, chúng loại bỏ độ cong của cạnh có thể khiến dải di chuyển không đồng đều và chúng tạo ra một bề mặt tham chiếu cho các cảm biến xác minh chiều dài cấp dữ liệu.
Vật liệu cắt rãnh tiêu cựcxatừ mép dải, tạo ra một khe hở mà khối dừng tham gia. Các rãnh bypass dương hướng một vấu nhỏ xuống dưới, tạo ra một đặc điểm nhô ra bám vào bề mặt dừng trong khuôn. Cả hai cách tiếp cận đều kiểm soát tiến trình dải, nhưng chúng phục vụ các bối cảnh thiết kế khác nhau. Các rãnh âm phổ biến hơn đối với các dải rộng hơn, dày hơn trong đó độ cong của cạnh là mối lo ngại. Các rãnh tích cực (kiểu hình mũi mác và-mặt bích) hoạt động hiệu quả đối với các giá đỡ hẹp vì chúnglàm cứng chất mang và hỗ trợ cho ănmà không tạo ra sự lỏng lẻo cần phải phóng ra.
Hiểu được mục đích tạo hình kim loại tấm của rãnh bypass giúp giải thích tại sao một số khuôn lũy tiến chạy hoàn hảo trong khi một số khác liên tục ăn dao sai. Nếu không có những rãnh này, ngay cả-bộ cấp liệu servo có độ chính xác cao cũng không thể đảm bảo rằng dải sẽ không trượt qua vị trí dự định của nó-một lần nạp sai nghiêm trọng có thể làm hỏng toàn bộ khuôn, gây tốn kém nhiều hơn lượng vật liệu nhỏ mà rãnh khía tiêu thụ.
Lỗi-đối với-Tham khảo giải pháp
- Quá nhiều gờ- Nguyên nhân: lưỡi cắt bị mòn hoặc đột dập không chính xác-để-khoảng hở khuôn. Giải pháp: duy trì độ hở thích hợp (5-15% độ dày vật liệu mỗi mặt tùy thuộc vào hợp kim), mài lại hoặc thay thế chày theo lịch trình và xác minh căn chỉnh dụng cụ.
- Mùa xuân trở lại- Nguyên nhân: phục hồi đàn hồi ở các khúc cua, đặc biệt là ở các vật liệu có độ bền-cao. Giải pháp:-uốn cong quá mức theo góc bù, sử dụng các nét chạm đáy/cong hoặc thêm các tính năng tăng cứng.
- nếp nhăn- Nguyên nhân: lực giữ phôi không đủ hoặc hạn chế hạt rút không đủ. Giải pháp: tăng áp lực giữ, thiết kế lại hạt rút và tối ưu hóa hình dạng phôi để kiểm soát dòng nguyên liệu.
- vết nứt- Nguyên nhân: biến dạng kéo vượt quá độ dẻo của vật liệu ở bán kính sắc nét hoặc rút sâu. Giải pháp: tăng bán kính tạo hình, sử dụng bản vẽ nhiều-giai đoạn, chọn vật liệu có độ dẻo-cao hơn và căn chỉnh các đường uốn theo hướng thớ.
- Làm mỏng vật liệu- Nguyên nhân: độ sâu kéo quá mức hoặc quá-sức căng tập trung bán kính chày/khuôn dập nhỏ. Giải pháp: tối ưu hóa kích thước phôi, cải thiện khả năng bôi trơn, giảm tỷ lệ kéo trên mỗi giai đoạn và phân phối lại độ biến dạng thông qua hình học khuôn dẫn hướng-mô phỏng.
- Nạp sai/chuyển chiều- Nguyên nhân: nạp quá nhiều dải hoặc lệch vị trí trong khuôn lũy tiến. Giải pháp: kết hợp các rãnh bỏ qua để kiểm soát cao độ tích cực, duy trì tình trạng chốt dẫn hướng và sử dụng các cảm biến xác minh nguồn cấp dữ liệu-.
Mỗi khiếm khuyết này đều có thể ngăn ngừa được ở giai đoạn thiết kế khuôn. Thách thức là các giải pháp thường tương tác với nhau-việc siết chặt khe hở để giảm các gờ, làm tăng lực cắt, làm tăng tốc độ mài mòn của chày, cuối cùng khiến các gờ quay trở lại. Ngăn ngừa khuyết tật hiệu quả đòi hỏi phải có chế độ xem ở cấp độ hệ thống-về cách giải phóng mặt bằng, luồng nguyên liệu, thiết kế khía và các thông số tạo hình đều phối hợp với nhau. Đối với các khuôn dập lũy tiến phức tạp nơi giao thoa giữa hình học khía, kiểm soát lưỡi xay và tối ưu hóa dòng nguyên liệu, hãy làm việc với các chuyên gia gia công có kinh nghiệm nhưYICHENcó thể giúp các kỹ sư giải quyết các biến số liên quan đến nhau này trước khi công cụ cứng được phát hành.
Ngăn ngừa khuyết tật là một mặt của phương trình chất lượng. Bên còn lại cần biết chất lượng của khuôn ngay từ đầu-và quyết định đó phụ thuộc vào khối lượng sản xuất, tuổi thọ dụng cụ dự kiến và hệ thống phân loại chi phối cách chế tạo khuôn.
Quyết định về phân loại khuôn và khối lượng sản xuất
Bạn nên xây dựng một khuôn có chất lượng bao nhiêu? Đây không phải là một câu hỏi mẹo. Việc xây dựng quá nhiều công cụ cho quá trình chạy nguyên mẫu 5.000- sẽ gây lãng phí tiền bạc. Việc xây dựng nó để đạt được cam kết 3{6}}hàng năm sẽ lãng phí nhiều hơn do thời gian ngừng hoạt động, làm lại và thay thế công cụ sớm. Ngành công nghiệp giải quyết vấn đề này thông qua hệ thống phân loại khuôn phù hợp với đầu tư dụng cụ phù hợp với thực tế sản xuất.
Ba loại-A, B và C-xác định phạm vi chất lượng của dụng cụ khuôn và mỗi loại mang ý nghĩa cụ thể về dung sai bộ phận, độ hoàn thiện bề mặt, tuổi thọ dụng cụ và chi phí cho mỗi chi tiết. Tuy nhiên, hầu hết các kỹ sư đều gặp phải những thuật ngữ này mà không có lời giải thích rõ ràng về điều gì phân biệt loại này với loại khác hoặc khi nào mỗi loại có ý nghĩa kinh tế.
Các lớp khuôn và ý nghĩa của chúng đối với chất lượng bộ phận
Hãy coi các lớp khuôn như các cấp độ chính xác về mặt kỹ thuật. Một khuôn dập tiêu chuẩn trong lãnh thổ Loại C được chế tạo cho mục đích cơ bản khác với bộ khuôn dập Loại A được thiết kế để chạy hàng triệu chu kỳ. Đây là cách họ chia nhỏ:
Loại A - Độ chính xác tối đa, tuổi thọ tối đa
Dụng cụ loại A nằm trên đỉnh của kim tự tháp chất lượng. Những bộ khuôn dập kim loại này được thiết kế để có độ tin cậy cao nhất, được chế tạo từ các loại thép công cụ cứng nhất hiện có và được sản xuất với dung sai kích thước chặt chẽ nhất. Theo Master Products Co., khuôn loại A phục vụ các ứng dụng sản xuất chất lượng cao-bao gồm các bộ phận chính xác có hình dạng phức tạp, dung sai gần và độ hoàn thiện bề mặt cao cấp-tấm thân ô tô và thiết bị tiêu dùng là những ví dụ điển hình.
Lớp A còn được chia thành hai loại phụ:
- Loại 1- Khuôn lớn hơn dùng để kéo dài và vẽ các tấm bên ngoài. Những bộ phận này tạo ra các bộ phận có thể nhìn thấy rõ ràng trên thành phẩm nên mọi bộ phận được đóng dấu phải hoàn toàn nhẵn và-không có khuyết tật.
- Loại 2- Mức độ chính xác chế tạo công cụ cao nhất có thể. Được chế tạo từ thép công cụ chuyên dụng, hạt dao cacbit, gốm sứ hiệu suất cao- và đế khuôn bằng nhôm. Nếu dự án của bạn có khối lượng cực lớn hoặc dung sai luôn ở mức gần thì khuôn lũy tiến Loại 2 chính là câu trả lời.
Trong một số ứng dụng, khuôn Loại A sẽ tạo ra vài triệu bộ phận trong suốt vòng đời của nó mà không cần phải xây dựng lại nhiều. Tuổi thọ đó đến từ việc lựa chọn vật liệu (cacbua tại các điểm mài mòn quan trọng, thép công cụ cao cấp ở những nơi khác) và phương pháp xây dựng ưu tiên độ cứng và ổn định nhiệt hơn là tiết kiệm chi phí ban đầu.
Hạng B - Con ngựa sản xuất
Khuôn dập dụng cụ loại B đại diện cho loại phổ biến nhất trong dập thương mại và công nghiệp. Những khuôn này vẫn được chế tạo để hạn chế dung sai của thép công cụ bền, nhưng chúng được thiết kế với khối lượng sản xuất xác định thay vì được thiết kế cho dịch vụ vô thời hạn. Bạn sẽ chỉ định số lượng mục tiêu-chẳng hạn như 500.000 miếng-và khuôn Loại B được chế tạo để tạo ra khối lượng đó một cách đáng tin cậy với một số biên độ vượt quá.
Sự khác biệt thực tế? Loại B sử dụng thép công cụ D2 hoặc A2 tiêu chuẩn mà không có lớp chèn cacbua hoặc lớp phủ ngoại lai như trong các chế tạo Loại A. Hệ thống dẫn hướng có độ chính xác-nhưng có thể không bao gồm các nâng cấp về ổ bi-giúp kéo dài tuổi thọ-ở tốc độ cao. Kết quả là một bộ khuôn dập mang lại chất lượng bộ phận tuyệt vời với mức đầu tư thấp hơn, với sự hiểu biết rằng khoảng thời gian bảo trì sẽ ngắn hơn và tổng tuổi thọ dụng cụ là hữu hạn.
Lớp C - Công cụ chạy ngắn và nguyên mẫu
Lớp C là điểm vào. Đây là những khuôn có-chi phí thấp hơn phù hợp với các dự án có khối lượng- đến trung bình-trung bình, chạy tạo mẫu hoặc các ứng dụng không yêu cầu dung sai chặt chẽ và lớp hoàn thiện cao cấp. Khuôn loại C có thể sử dụng thép công cụ mềm hơn, hệ thống dẫn hướng đơn giản hóa và kết cấu ít phức tạp hơn để giảm chi phí và rút ngắn thời gian thực hiện.
Khi nào bạn chọn Lớp C? Khi bạn cần 500 đến 10.000 bộ phận để xác nhận một thiết kế, kiểm tra sự phù hợp với thị trường hoặc sản xuất cầu nối trong khi đang chế tạo dụng cụ cố định. Các bộ phận sẽ không khớp với tính nhất quán của đầu ra Loại A, nhưng chúng sẽ có chức năng và đại diện cho hình dạng cuối cùng.
Khối lượng sản xuất như một khung đầu tư chết
Việc lựa chọn lớp không mang tính chủ quan-mà được quyết định bởi toán học. Câu hỏi cơ bản rất đơn giản: việc giảm-chi phí từng bộ phận nhờ sử dụng công cụ tốt hơn có phù hợp với khoản đầu tư trả trước cao hơn không?
Hãy xem xét logic{0}}hòa vốn. Khuôn Loại C có thể có giá 15.000 USD nhưng yêu cầu hoạt động mài giũa thứ cấp ở mức 0,05 USD mỗi bộ phận. Một khuôn loại A cho cùng một bộ phận có thể có giá 80.000 USD nhưng loại bỏ hoàn toàn các hoạt động phụ đó. Ở khối lượng nào thì khuôn đắt tiền trở thành lựa chọn rẻ hơn? Trong ví dụ này, khoảng 1,4 triệu bộ phận. Dưới con số đó, công cụ đơn giản sẽ thắng. Ngoài ra, khoản đầu tư Loại A sẽ tự trả tiền và tiếp tục tiết kiệm tiền sau mỗi cú đánh.
Việc lựa chọn vật liệu bên trong khuôn cũng tuân theo logic tương tự. Khuôn thép công cụ có giá thấp hơn 3-5 lần so với khuôn cacbua tương đương nhưng khả năng chống mài mòn của cacbua có thể cao hơn từ 10 đến 30 lần. Một cú đấm thép công cụ có thể cần mài lại sau mỗi 100.000 cú đánh. Một phần chèn cacbua ở cùng một trạm có thể chạy 2-3 triệu lượt truy cập trước khi cần chú ý. Đối với sản xuất số lượng lớn, khuôn cacbua mang lại tổng chi phí sở hữu thấp hơn mặc dù giá ban đầu cao.
Phương pháp tiếp cận lai thu hẹp khoảng cách. Việc sử dụng hạt dao cacbua tại các điểm mài mòn cao- tới hạn trong thân khuôn bằng thép công cụ sẽ mang lại khả năng chống mài mòn đặc biệt ở những nơi quan trọng nhất trong khi vẫn duy trì được tổng chi phí khuôn có thể quản lý được. Các lớp phủ tiên tiến như TiN hoặc TiCN được áp dụng cho các bộ phận thép công cụ cũng có thể kéo dài tuổi thọ sử dụng một cách đáng kể, thu hẹp khoảng cách hiệu suất giữa thép không tráng phủ và cacbua rắn mà không phải trả toàn bộ chi phí.
Khuyến nghị về bậc khối lượng và lớp khuôn
- Nguyên mẫu/sản xuất-trước (dưới 5.000 bộ phận)- Dụng cụ loại C. Tuổi thọ dụng cụ mong đợi là 5.000-50.000 nét. Sử dụng thép công cụ tiêu chuẩn, kết cấu đơn giản. Chấp nhận dung sai rộng hơn và lập kế hoạch cho các hoạt động thứ cấp. Mục tiêu: xác nhận hình dạng bộ phận ở mức đầu tư tối thiểu.
- Khối lượng thấp (5.000-100.000 bộ phận hàng năm)Công cụ - Loại C hoặc-cấp thấp Loại B. Tuổi thọ dụng cụ mong đợi là 50.000-500.000 nét. Kết cấu thép công cụ có độ cứng vừa phải (58-62 HRC). Thích hợp cho các bộ phận có thể chấp nhận được dung sai ± 0,1 mm.
- Khối lượng trung bình (100.000-500.000 bộ phận hàng năm)- Dụng cụ loại B. Tuổi thọ công cụ mong đợi là 500.000-1.500.000 hành trình với các lần mài lại theo lịch trình. Thép công cụ chất lượng cao (D2, A2), hệ thống dẫn hướng chính xác và chu kỳ bảo trì được thiết kế. Cấp độ này thường đại diện cho điểm tuyệt vời nơi đầu tư vào công cụ cân bằng với kinh tế từng bộ phận.
- Khối lượng lớn (500.000-2.000.000 bộ phận hàng năm)- Dụng cụ loại A loại 1. Tuổi thọ dụng cụ mong đợi vượt quá 2.000.000 hành trình. Thép công cụ cao cấp có hạt dao cacbua chọn lọc tại các trạm mài mòn-cao. Dung sai chặt chẽ (± 0,05 mm hoặc cao hơn), hoạt động thứ cấp tối thiểu và tốc độ chu trình được tối ưu hóa.
- Số lượng rất cao (2.000,000+ bộ phận mỗi năm)- Dụng cụ loại A loại 2. Tuổi thọ dụng cụ mong đợi là 5.000,000+ hành trình. Hạt dao cacbua hoàn toàn ở tất cả các trạm cắt, vật liệu đế khuôn chuyên dụng và cấu trúc khuôn tiến bộ được thiết kế để có thời gian hoạt động tối đa. Bản thân khuôn đã trở thành một tài sản vốn đáng kể với lịch bảo trì và chương trình xây dựng lại riêng.
Hãy lưu ý mô hình: khi khối lượng tăng lên, bạn đầu tư nhiều hơn vào khuôn để giảm chi phí từng bộ phận, loại bỏ các hoạt động phụ, kéo dài khoảng thời gian bảo trì và giảm thiểu thời gian ngừng hoạt động. Lớp khuôn không phải là về uy tín-mà là việc đầu tư công cụ phù hợp với thực tế kinh tế của quá trình sản xuất của bạn.
Việc chọn đúng loại khuôn cũng xác định những hoạt động tạo hình mà khuôn có thể duy trì trong suốt thời gian tồn tại của nó. Khuôn Loại B xử lý đột bao hình và đột đơn giản có thể tồn tại lâu hơn thể tích định mức của nó. Cùng một lớp đó cố gắng tạo hình có độ chính xác cao hoặc vẽ sâu với dung sai chặt chẽ sẽ mòn nhanh hơn vì các hoạt động tạo hình đặt tải trọng nén liên tục lên các bề mặt dụng cụ-tải trọng đòi hỏi khả năng đàn hồi của vật liệu mà chỉ có cấu trúc lớp-cao hơn mới cung cấp.
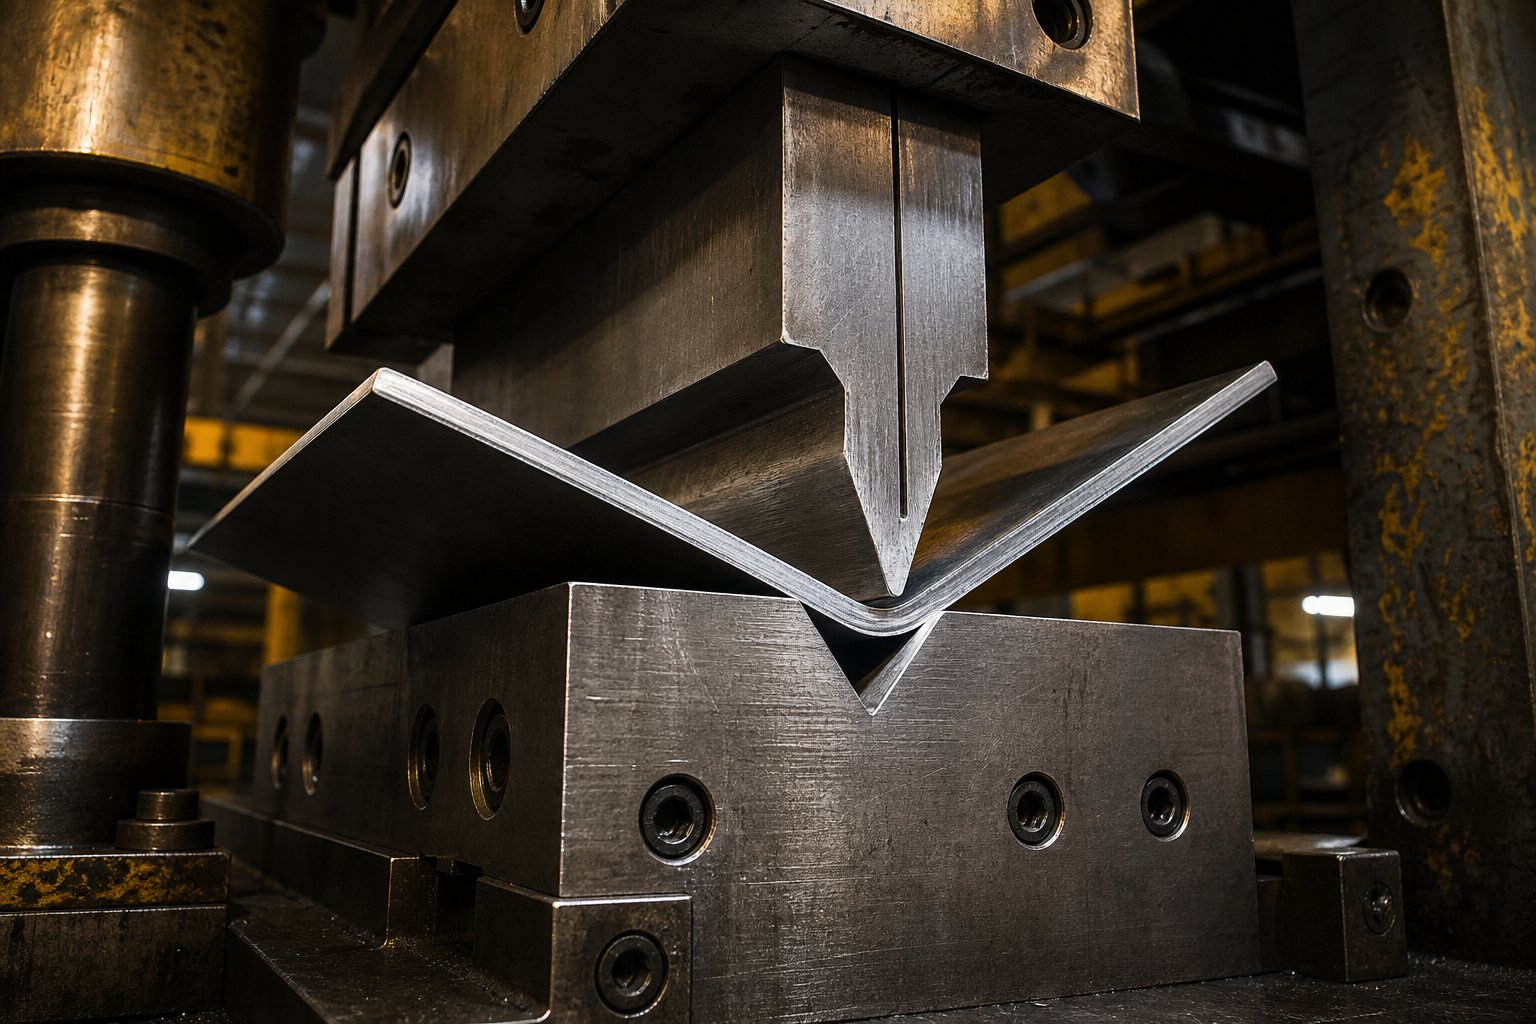
Các hoạt động tạo hình xác định hình học phần được đóng dấu
Cắt tách kim loại. Hình thành sẽ định hình lại nó. Mọi bộ phận được đóng dấu vượt ra ngoài biên dạng phẳng-mọi giá đỡ có chỗ uốn cong, mọi vỏ có tường kéo, mọi điểm tiếp xúc với gân dập nổi-đều có hình dạng của nó nhờ vào thao tác tạo hình được thực hiện bên trong khuôn. Các hoạt động này làm cho tấm kim loại chịu lực căng, nén hoặc cả hai được kiểm soát và sự cân bằng giữa lực tác dụng và đặc tính vật liệu sẽ xác định xem bạn nhận được một bộ phận chính xác hay một đống phế liệu.
Điều khiến việc tạo hình trở nên khó khăn là bạn đang làm việc chống lại khả năng chống biến dạng vĩnh viễn tự nhiên của kim loại. Tấm vải muốn đàn hồi trở lại, cong vênh, mỏng đi hoặc nứt. Một trạm hình thành-được thiết kế tốt sẽ dự đoán những xu hướng đó và chuyển chúng thành một kết quả có thể dự đoán được. Hiểu cách mỗi loại hoạt động ép khuôn biến vật liệu phẳng thành hình học ba chiều-cho bạn khả năng chỉ định các thành phần dập thực sự có thể sản xuất được-và khắc phục sự cố khi các bộ phận bị bung ra khỏi thông số kỹ thuật.
Các hoạt động uốn và gấp mép trong khuôn dập
Uốn là hoạt động tạo hình phổ biến nhất trong quá trình dập. Nó làm biến dạng tấm dọc theo một trục thẳng, tạo ra các đặc điểm như tab, kênh, giá đỡ và mặt bích lắp. Nghe có vẻ đơn giản-nhưng việc đạt được góc uốn chính xác một cách nhất quán trong suốt quá trình sản xuất là một trong những thách thức khó khăn hơn trong quá trình sản xuất bộ phận có tem.
Ba phương pháp uốn chính xuất hiện bên trong khuôn dập:
- V{0}}uốn cong- Cú đột ép tấm vào khoang hình chữ V- trong khối khuôn. Góc cuối cùng phụ thuộc vào độ sâu của cú đấm. Uốn bằng không khí (nơi chày không chạm đáy) mang lại sự linh hoạt vì có thể đạt được các góc khác nhau với cùng một dụng cụ. Việc chạm đáy (nơi có cú đấm hoàn toàn) giúp kiểm soát góc chặt chẽ hơn nhưng khóa bạn vào một hình học.
- U{0}}uốn cong- Cú đấm đẩy tờ giấy thành một kênh hình chữ U-, tạo thành hai đường uốn song song trong một nét duy nhất. Một miếng đệm áp lực bên dưới chày giữ tấm phẳng trong quá trình tạo hình, ngăn không cho phần đáy bị cong. Phương pháp này tạo các phần kênh và cấu hình hình chữ C{4}}một cách hiệu quả.
- Lau uốn- Một cạnh của tờ giấy được kẹp trong khi cú đấm xóa phần tự do trên một bán kính. Cách tiếp cận này hoạt động tốt bên trong các khuôn dập lũy tiến vì nó không yêu cầu tấm phải di chuyển so với vật mang dải. Đây là-phương pháp phù hợp để tạo mặt bích và mấu trên các bộ phận vẫn được kết nối với dải trong quá trình xử lý.
Bất kể phương pháp nào, mỗi khúc cua đều giới thiệu cả hainén ở bán kính bên trong và lực căng ở bán kính bên ngoài. Trạng thái ứng suất kép đó là lý do tại sao vết nứt xảy ra ở bề mặt bên ngoài khi bán kính uốn cong quá chặt-vật liệu thực sự đã hết độ giãn.
Các quy tắc về bán kính uốn cong tối thiểu tồn tại để ngăn ngừa lỗi này. Nguyên tắc chung là bán kính uốn cong bên trong phải bằng ít nhất một lần độ dày vật liệu (1T) đối với thép nhẹ. Vật liệu cứng hơn cần nhiều không gian hơn: thép không gỉ thường yêu cầu 1,5T đến 2T và hợp kim nhôm như 6061-T6 có thể cần 2T đến 3T tùy thuộc vào nhiệt độ và hướng thớ.
Hướng thớ quan trọng vì kim loại hơi yếu hơn theo phương vuông góc với hướng cán. uốnsangthớ (vuông góc với hướng cuộn) cho phép bán kính chặt hơn mà không bị nứt. uốndọc theohạt buộc các sợi bên ngoài dễ bị nứt-kéo dài theo hướng yếu nhất của chúng. Khi có thể, hãy định hướng các điểm uốn tới hạn trên thớ-đó là một cải tiến miễn phí về khả năng định dạng mà không tốn kém gì về độ phức tạp của khuôn.
Flanging tuân theo các nguyên tắc tương tự như uốn nhưng hoạt động dọc theo trục cong thay vì trục thẳng. Mặt bích bị căng (đường cong lồi) khiến mép ngoài bị căng và có nguy cơ bị tách ra. Mặt bích co lại (đường cong lõm) nén mép ngoài và có nguy cơ bị nhăn. Cả hai đều yêu cầu chú ý cẩn thận đến chiều rộng mặt bích và hình học phù điêu để duy trì trong giới hạn vật liệu.
Vẽ, đúc và dập nổi cho hình học phần phức tạp
Khi một bộ phận cần độ sâu,-chiếc cốc, lớp vỏ, vỏ bọc-việc uốn cong đơn giản sẽ không giúp bạn đạt được độ sâu đó. Mỗi phương pháp vẽ, đúc và dập nổi sử dụng các phương pháp cơ bản khác nhau để tạo ra các thành phần được đóng dấu ba chiều từ phôi phẳng.
Vẽ sâu
Vẽ là hoạt động hình thành đòi hỏi khắt khe nhất. Phôi phẳng được kéo vào khoang khuôn bằng chày, biến nó thành chi tiết rỗng, hình cốc-thông qua dòng vật liệu được kiểm soát. Điểm khác biệt chính so với các phương pháp tạo hình khác: kim loại thực sự chảyvào trongkhuôn thay vì chỉ đơn giản là kéo dài trên một hình thức.
Một giá đỡ phôi chứa-được nạp áp lực (bàn vẽ) nằm trên mép ngoài của phôi và kiểm soát lượng vật liệu nạp vào khoang. Lực giữ quá ít và kim loại sẽ bị nhăn khi bị nén vào trong. Quá nhiều thì vật liệu không thể chảy được, dẫn đến mỏng đi hoặc rách ở bán kính chày. Sự cân bằng giữa áp suất giữ phôi và dòng nguyên liệu xác định liệu thao tác vẽ thành công hay thất bại.
Các bộ phận được vẽ sâu bao gồm chảo dầu, dụng cụ nấu ăn, tấm cửa ô tô, vỏ hình trụ và thân lon đồ uống. Độ sâu kéo có thể đạt được phụ thuộc vào độ dẻo của vật liệu, tỷ lệ đường kính trống-đến-đục lỗ và độ bôi trơn. Đối với thép nhẹ tiêu chuẩn, tỷ lệ giảm lần rút đầu tiên (đường kính phôi và đường kính chày) khoảng 2:1 là điển hình. Các phần sâu hơn yêu cầu nhiều giai đoạn kéo với quá trình ủ trung gian để khôi phục độ dẻo.
đúc tiền
Việc đúc đạt được điều mà các phương pháp tạo hình khác không thể: dung sai kích thước cực kỳ chặt chẽ thông qua biến dạng dẻo hoàn toàn. Không giống như uốn hoặc vẽ-trong đó lò xo đàn hồi làm thay đổi hình dạng cuối cùng-việc đúc kim loại sẽ ép kim loại dưới áp suất cực lớn đến mức hầu như không xảy ra quá trình phục hồi đàn hồi. Vật liệu này hoàn toàn phù hợp với bề mặt khoang đột và khuôn.
Hãy tưởng tượng những đồng xu trong túi của bạn. Mỗi cái bắt đầu như một con sên đơn giản và được nén thành một hình dạng chi tiết hoàn hảo mà không hề có lò xo. Đúc công nghiệp hoạt động theo cách tương tự, tạo ra các đặc điểm có dung sai chặt chẽ đến ± 0,01 mm. Sự cân bằng là trọng tải máy ép: việc đúc đòi hỏi lực cao gấp 5 đến 10 lần so với uốn không khí, có nghĩa là máy ép nặng hơn và kết cấu khuôn chắc chắn hơn. Nó thường được dành riêng cho các khu vực nhỏ hoặc các tính năng cụ thể thay vì toàn bộ các bộ phận.
Dập nổi
Dập nổi tạo ra các đặc điểm nổi lên hoặc lõm vào bằng cách kéo căng tấm kim loại thành một chỗ lõm nông. Không giống như vẽ, dập nổi không liên quan đến dòng vật liệu đáng kể từ bên ngoài ranh giới đối tượng-kim loại trải dài cục bộ để phù hợp với hình học đục lỗ. Độ sâu có thể đạt được phụ thuộc vào độ dày vật liệu, độ dẻo và hình dạng bán kính của chày.
Bạn sẽ tìm thấy các đặc điểm dập nổi trên các bộ phận được dán tem ở mọi nơi: gân cứng trên giá đỡ, dấu nhận dạng trên vỏ, hoa văn trang trí trên bảng và định vị các vết lõm để căn chỉnh lắp ráp. Bởi vì quá trình dập nổi sử dụng lực căng để làm biến dạng kim loại nên việc cố gắng-các chi tiết quá sâu sẽ gây ra hiện tượng mỏng và cuối cùng là tách ở các cạnh của chi tiết.
Trong-Lắp khuôn: Kết hợp nhiều bộ phận bên trong khuôn
Các khuôn chuyển tiếp và lũy tiến tiên tiến nhất không chỉ tạo thành các bộ phận riêng lẻ-mà chúng còn lắp ráp chúng. Trong-các hoạt động lắp ráp khuôn kết hợp nhiều bộ phận được đóng dấu bên trong khuôn, loại bỏ hoàn toàn các bước xử lý, cố định và nối tiếp theo.
Cái này hoạt động thế nào? Hãy xem xét một cụm bộ phận cơ khí được đóng dấu giống như một giá đỡ có bản lề: một trạm khuôn tạo thành đế, một trạm khác tạo thành cánh tay trục và trạm tiếp theo sẽ móc, đinh tán hoặc gắn cả hai lại với nhau trước khi cụm hoàn thiện thoát ra khỏi khuôn. Mỗi hành trình nhấn tạo ra một cụm nhiều thành phần hoàn chỉnh thay vì các bộ phận riêng lẻ phải được thu thập, vận chuyển và nối lại sau đó.
Trong-việc buộc chặt khuônlà một trong những ứng dụng phổ biến nhất. Đai ốc và đinh tán được tự động nạp, định hướng và ép vào các lỗ được đục lỗ trước trong khi dải vẫn còn trong khuôn. Lực ép sẽ dịch chuyển vật liệu vào các rãnh cắt dưới của dây buộc, tạo ra liên kết cơ học bền chắc mà không cần hàn hoặc tạo ren. Một số hoạt động lắp đặt sáu chốt trở lên trong mỗi chu kỳ ép, tạo ra hàng triệu bộ phận được lắp ráp hoàn chỉnh mỗi năm mà không cần hoạt động thứ cấp.
Trong-khai thác khuôn, trong-hàn khuôn và trong-đinh tán theo khuôn đều tuân theo logic tương tự: thực hiện thao tác phụvào trongkhuôn thay vì biểu diễn nó ở bên ngoài. Lợi ích vượt xa việc tiết kiệm lao động. Bởi vì bộ phận vẫn được định vị bởi các phi công và được giữ bởi các bộ phận tháo dỡ trong quá trình lắp ráp, độ chính xác về vị trí sẽ vượt trội hơn so với những gì mà bất kỳ thiết bị cố định phía sau nào có thể đạt được. Bạn đang lắp ráp các bộ phận ở điểm có độ chắc chắn cao nhất về chiều.
So sánh hoạt động hình thành
| Loại hoạt động | Hình học có thể đạt được | Dung sai điển hình | Tác động hoàn thiện bề mặt | Mức độ phức tạp của khuôn |
|---|---|---|---|---|
| Uốn V{0}} | Tính năng góc, tab, mặt bích đơn giản | ±0,5 độ góc; ±0,1 mm tuyến tính | Tối thiểu (đánh dấu nhẹ ở các điểm tiếp xúc) | Thấp |
| U{0}}Uốn | Kênh, mặt cắt C{0}}, biên dạng tường-song song | ±0,5 độ góc; ±0,15 mm tuyến tính | Thấp (tiếp xúc với miếng đệm có thể đánh bóng bề mặt) | Thấp đến trung bình |
| Lau uốn | Mặt bích, mấu trên các phần dải lũy tiến | Góc ±1 độ; ±0,1 mm tuyến tính | Tối thiểu | Thấp |
| Vẽ sâu | Hình dạng cốc, vỏ, thùng, vỏ hình trụ | Vị trí tường ±0,1 đến ±0,25 mm | Cao (có thể vẽ dấu, làm mỏng đường nét) | Cao |
| đúc tiền | Chi tiết đẹp, góc nhọn, chữ, bề mặt chính xác | ±0,01 đến ±0,025 mm | Tuyệt vời (sao chép-hoàn thiện gương của bề mặt khuôn) | Trung bình đến cao |
| Dập nổi | Các đặc điểm nổi/lõm nông, gân, logo, định vị lúm đồng tiền | Độ sâu ±0,05 đến ±0,1 mm | Tốt (tái tạo kết cấu bề mặt khuôn) | Thấp đến trung bình |
| Gấp mép (căng) | Các cạnh cong ra ngoài, mặt bích bán kính | ±0,2 đến ±0,3 mm | Trung bình (độ căng có thể làm mỏng mép ngoài) | Vừa phải |
| Trong-Chế tạo khuôn | Cụm nhiều thành phần, lắp đặt dây buộc | ±0,05 đến ±0,1 mm (vị trí) | Phụ thuộc vào phương thức tham gia | Rất cao |
Mỗi hoạt động tạo hình đặt ra những yêu cầu khác nhau về vật liệu dụng cụ, trọng tải máy ép và chất lượng kết cấu khuôn. Uốn có thể tiếp cận và tha thứ. Việc vẽ đòi hỏi phải điều chỉnh giá đỡ trống cẩn thận và vật liệu có độ dẻo-cao. Việc đúc tiền đòi hỏi công suất ép cực cao nhưng mang lại độ chính xác chưa từng có. Trong quá trình lắp ráp khuôn-đẩy độ phức tạp của khuôn lũy tiến lên giới hạn trên nhưng loại bỏ toàn bộ ô sản xuất ở phía dưới.
Thao tác tạo hình mà bạn chọn không chỉ định hình bộ phận-mà còn xác định chiến lược kiểm tra cần thiết để xác minh hình dạng đó. Các dạng phức tạp tạo ra nhiều biến số hơn, nhiều khả năng trôi dạt chiều hơn và nhiều bề mặt cần đo hơn. Thực tế đó làm cho việc xác minh chất lượng và bảo trì khuôn không thể tách rời khỏi các quyết định tạo hình được đưa ra trong quá trình thiết kế khuôn.
Kiểm tra chất lượng và bảo trì khuôn cho các bộ phận nhất quán
Khuôn dập không thông báo khi nào nó bắt đầu tạo ra các chi tiết xấu. Sự xuống cấp xảy ra dần dần-lưỡi cắt hơi tròn lại, ống lót dẫn hướng lỏng ra vài micron, lò xo mỏi và mất áp suất. Các bộ phận thoạt nhìn vẫn ổn. Nhưng các phép đo kể lại câu chuyện có thật. Nếu không có chiến lược kiểm tra có chủ ý phù hợp với yêu cầu về dung sai của bạn, độ lệch chất lượng có thể không được kiểm soát trong hàng nghìn lần kiểm tra trước khi ai đó nhận thấy sự cố trên dây chuyền lắp ráp hoặc tệ hơn là tại hiện trường.
Kiểm tra và bảo trì là hai mặt của cùng một đồng xu. Bạn đo các bộ phận để xác minh rằng chúng đáp ứng thông số kỹ thuật. Nhưng những phép đo tương tự đó cũng tiết lộ tình trạng của khuôn máy tạo ra chúng. Một gờ tăng 0,02 mm trên 50.000 nét cho biết cạnh đục lỗ đang bị mòn. Vị trí lỗ dịch chuyển 0,03 mm về một phía cho bạn biết các chốt dẫn hướng cần được chú ý. Việc xử lý dữ liệu kiểm tra như một công cụ chẩn đoán-không chỉ là cổng đạt/không đạt{10}}chuyển việc kiểm soát chất lượng từ chữa cháy phản ứng sang bảo trì dự đoán.
Phương pháp kiểm tra để xác minh phần được đóng dấu
Không phải mọi bộ phận đều cần mức độ giám sát đo lường như nhau. Tấm che trang trí có dung sai lớn không đảm bảo mức đầu tư kiểm tra tương tự như đầu nối hàng không vũ trụ có yêu cầu về vị trí ±0,025 mm. Việc kết hợp phương pháp kiểm tra của bạn với phạm vi dung sai và khối lượng sản xuất sẽ giữ chi phí chất lượng tỷ lệ thuận với rủi ro thực tế.
Máy đo tọa độ (CMM)
CMM là tiêu chuẩn vàng cho các bộ phận được dập phức tạp với dung sai hình học chặt chẽ. Đầu dò cảm ứng hoặc cảm biến quang di chuyển trên bề mặt bộ phận, ghi lại tọa độ 3D chính xác mà phần mềm so sánh với mô hình CAD hoặc chú thích GD&T. CMM xác minh vị trí thực, độ phẳng, độ song song, dung sai biên dạng và các mối quan hệ góc mà không công cụ đơn giản nào có thể nắm bắt một cách đáng tin cậy.
Khi nào bạn đạt được CMM? Bất cứ lúc nào bạn cần xác minh nhiều đối tượng có liên quan với nhau trên các mẫu lỗ hình học phức tạp-được tham chiếu đến các bề mặt chuẩn, các góc uốn tương ứng với các đối tượng bị xuyên thủng hoặc-vẽ các vị trí tường so với mặt phẳng mặt bích. Việc kiểm tra CMM diễn ra kỹ lưỡng nhưng tương đối chậm nên phù hợp nhất chokiểm tra bài viết đầu tiên (FAI), lấy mẫu định kỳ trong quá trình sản xuất và xác thực lần cuối các bộ phận có kích thước quan trọng-.
Bộ so sánh quang học và hệ thống thị giác
Bộ so sánh quang học chiếu hình bóng phóng đại của bộ phận lên màn hình, trong đó người vận hành phủ nó lên một cấu hình tham chiếu. Chúng nhanh chóng, trực quan và vượt trội trong việc xác minh cấu hình 2D: đường viền cạnh, bán kính, độ sâu khía và hình học đối tượng nhỏ. Các hệ thống thị giác hiện đại tự động hóa quá trình này bằng camera và thuật toán phát hiện cạnh-, đo lường hàng tá tính năng mỗi giây mà không cần đến sự chủ quan của người vận hành.
Những công cụ này hoạt động tốt đối với các bộ phận được dập phẳng trong đó độ chính xác của cấu hình đóng vai trò quan trọng đối với-các thành phần trống, đầu ra khuôn-kết hợp và các bộ phận khuôn- lũy tiến mà bạn cần xác nhận rằng các cạnh được cắt phù hợp với hình dạng dự định. Chúng nhanh hơn CMM cho công việc 2D nhưng thiếu khả năng 3D cần thiết cho các tính năng đã định hình.
Đi/Không-Đồng hồ đo đi và đo chức năng
Đối với sản xuất-số lượng lớn trong đó tốc độ quan trọng hơn dữ liệu đo lường chi tiết, đồng hồ đo đạt/không{1}}đi sẽ cung cấp khả năng xác minh đạt/không đạt ngay lập tức. Một chốt đo cứng sẽ kiểm tra xem lỗ có nằm trong dung sai hay không: nếu chốt "đi" vào tự do và chốt "không{3}}đi vào thì lỗ sẽ đi qua. Đồng hồ đo chức năng mô phỏng điều kiện giao phối-nếu bộ phận được đóng dấu khớp vào đồng hồ đo chính xác thì nó sẽ khớp vào cụm của nó.
Những công cụ này không cho bạn biếtbao nhiêumột đặc điểm chỉ bị lệch-nếu nó nằm trong giới hạn. Điều đó khiến chúng trở nên lý tưởng cho việc kiểm tra ở cấp độ người vận hành-tại máy in, nơi bạn cần câu trả lời nhanh sau mỗi vài trăm nét mà không cần kéo các bộ phận đến phòng kiểm tra. Các thước cặp và micromet chính xác bổ sung cho việc kiểm tra đi/không{4}}bằng cách cung cấp các giá trị kích thước thực tế khi phép đo rơi gần ranh giới.
Cấu hình bề mặt
Các yêu cầu về độ bóng bề mặt hiển thị trên bản vẽ dưới dạng chú thích Ra (độ nhám trung bình). Máy đo biên dạng kéo bút cảm ứng có đầu kim cương-trên bề mặt bộ phận và tạo ra biên dạng độ nhám. Điều này quan trọng đối với các bộ phận được dán tem tiếp xúc với các vòng đệm, bề mặt trượt hoặc các điểm tiếp xúc điện nơi kết cấu bề mặt ảnh hưởng trực tiếp đến chức năng.
Đo biên dạng cũng nắm bắt được các vấn đề tạo hình không thể nhìn thấy được khi kiểm tra kích thước: dấu khuôn từ bề mặt tạo hình bị mòn, vết xước do mảnh vụn bị mắc kẹt giữa bộ gạt phôi và dải, và các vết lõm do dập nhôm. Nếu thông số kỹ thuật hoàn thiện bề mặt của bạn chặt chẽ hơn Ra 0,8 micromet, phép đo biên dạng phải là một phần của quy trình kiểm tra thường xuyên của bạn.
Bảo trì khuôn và tác động của nó đến tính nhất quán của bộ phận
Đây là một thực tế mà nhiều kỹ sư bỏ qua khi chỉ định các bộ phận có dập khuôn: khuôn mà bạn phê duyệt khi mua lại không giống khuôn có 500.000 hành trình. Mỗi chu kỳ sẽ loại bỏ một lượng cực nhỏ vật liệu khỏi các lưỡi cắt, làm tròn bán kính tạo hình và tải trọng mài mòn vào các bề mặt dẫn hướng. Câu hỏi không phải là liệu khuôn có xuống cấp hay không mà là cách bạn quản lý sự xuống cấp đó để giữ cho các bộ phận nằm trong giới hạn cho phép đối với số hành trình tối đa.
Phương pháp bảo trì phòng ngừa đối với các bộ phận của khuôn ép tuân theo một chu kỳ đã lên lịch chứ không phải chờ-cho đến khi-nó-hỏng.Nghệ thuật Hedrick của Dieology LLCrút ra một điểm khác biệt quan trọng: bảo trì khuôn thực sự bao gồm mài sắc các phần cắt do hao mòn thông thường, thay thế lò xo trước khi vòng đời dự kiến của chúng kết thúc, làm sạch khuôn định kỳ và kiểm tra các chốt hoặc phần bị lỏng. Nếu bạn liên tục hàn các miếng đệm bị hỏng, đào các bộ phận bị hỏng ra khỏi trạm vẽ hoặc thay thế các phi công đã bị cắt đứt, thì đó là cái chếtSửa chữa-và nó báo hiệu các vấn đề về thiết kế hoặc thiết lập hệ thống mà chỉ bảo trì thì không thể khắc phục được.
Cách mặc biểu hiện ở chất lượng bộ phận
Sự mài mòn của khuôn không ảnh hưởng như nhau đến tất cả các bộ phận của dụng cụ. Các lưỡi cắt xuống cấp nhanh nhất vì chúng chịu ứng suất cục bộ cao nhất. Đây là cách sự hao mòn đó xuất hiện trên các bộ phận của bạn:
- tăng trưởng Burr- Khi các cạnh đục lỗ tròn lại, khoảng hở hiệu quả sẽ tăng lên và chiều cao gờ tăng lên. Việc theo dõi chiều cao lưỡi dao trong quá trình sản xuất sẽ cung cấp cho bạn đường cong độ mài mòn trực tiếp cho khuôn và chày của bạn.
- Độ lệch chiều- Các chốt dẫn hướng và ống lót bị mòn cho phép đế khuôn phía trên dịch chuyển một chút so với phía dưới, khiến cho vị trí lỗ và các cạnh được cắt di chuyển so với danh nghĩa.
- Suy thoái bề mặt- Các bề mặt định hình phát triển các vết xước cực nhỏ, vết lõm hoặc kiểu đánh bóng truyền lên mọi bộ phận mà chúng tiếp xúc.
- Sự thay đổi góc uốn- Các chày định hình bị mòn với bán kính mở rộng tạo ra hình học uốn cong hơi khác so với dụng cụ mới, dẫn đến hiện tượng lệch góc trong thời gian dài.
- Lỗi nguồn cấp dữ liệu- Các phi công cũ không còn sửa vị trí dải với cùng thẩm quyền, cho phép trôi dạt nguồn cấp dữ liệu tích lũy hiển thị dưới dạng lỗi khoảng cách giữa các đối tượng-đối với-đối tượng địa lý.
Lập kế hoạch bảo trì phòng ngừa
Một lịch trình bảo trì thích hợp được xây dựng dựa trên số lần chạy chứ không phải ngày tháng theo lịch. Xúc xắc không quan tâm nó chạy tuần trước hay tháng trước-nó quan tâm nó đã hoàn thành bao nhiêu chu kỳ kể từ lần phục vụ cuối cùng. Khoảng thời gian bảo trì điển hình bao gồm:
- Cứ sau 50.000-100.000 cú đánh- Kiểm tra độ mòn của các lưỡi cắt, kiểm tra chiều cao lưỡi cắt trên các bộ phận mẫu, làm sạch các mảnh vụn khỏi rãnh trượt và xác minh tình trạng lò xo.
- Cứ sau 150.000-250.000 cú đánh- Mài lại các phần cắt (chỉ loại bỏ 0,05-0,1 mm mỗi lần mài để duy trì quá trình xử lý nhiệt), thay các phi công bị mòn, kiểm tra khe hở của chốt dẫn hướng và bôi trơn lại tất cả các bề mặt bị mòn.
- Cứ sau 500.000-1.000.000 cú đánh- Kiểm tra toàn bộ quá trình tháo dỡ. Kiểm tra độ phẳng và độ song song của đế khuôn, đo tất cả các khe hở quan trọng, thay thế lò xo bất kể điều kiện nhìn thấy được, kiểm tra bề mặt tạo hình dưới độ phóng đại và xác minh sự thẳng hàng của tất cả các trạm.
Những khoảng thời gian này thay đổi tùy thuộc vào vật liệu được dập. Thép không gỉ và hợp kim có độ bền cao-tăng tốc độ mài mòn đáng kể-bạn có thể giảm một nửa khoảng thời gian trên. Đồng và nhôm mềm mở rộng chúng. Các phép đo bộ phận thực tế của bạn sẽ cho bạn biết liệu lịch trình có đủ tích cực hay cần điều chỉnh.
Mài lại và thay thế
Mỗi lần một khối đấm hoặc khối chết được mài lại, nó sẽ ngắn hơn. Sự mất mát độ cao đó phải được bù đắp bằng các miếng chêm bên dưới bộ phận để duy trì độ cao và thời gian đóng thích hợp so với các trạm khác. Sau nhiều lần nghiền lại, việc loại bỏ vật liệu tích lũy cuối cùng sẽ đạt đến điểm mà thành phần không còn cung cấp đủ độ bám dính hoặc độ bền. Lúc đó, thay thế là lựa chọn duy nhất.
Hồ sơ chính xác về lượng vật liệu đã được loại bỏ khỏi mỗi phần cắt cho phép bạn dự đoán thời gian thay thế thay vì phát hiện ra khi các bộ phận bắt đầu kiểm tra không đạt. Đây là lúc mà vai trò của đế khuôn như một nền tảng cấu trúc đóng vai trò quan trọng-độ phẳng và độ cứng của nó phải duy trì ổn định ngay cả khi các khối chêm tích tụ bên dưới các phần được mài lại.
Điểm kiểm tra chất lượng chính cho các bộ phận được đóng dấu khuôn
- Tình trạng cạnh- Chiều cao lưỡi dao trong phạm vi thông số kỹ thuật (thường dưới 0,1 mm đối với dập thông thường, dưới 0,05 mm đối với các ứng dụng chính xác). Tỷ lệ dải cắt nhất quán trên tất cả các biên dạng cắt.
- Độ phẳng- Phần nằm trong dung sai độ phẳng được chỉ định khi đặt trên tấm bề mặt đá granit. Không bị cong vênh, đóng hộp dầu-hoặc biến dạng ứng suất dư do hoạt động tạo hình.
- Vị trí lỗ- Vị trí thực của tất cả các đối tượng bị xuyên thủng trong chú thích GD&T, được xác minh bằng CMM hoặc phép đo quang học được tham chiếu đến dữ liệu chính.
- Góc uốn- Tất cả các đặc điểm được hình thành nằm trong dung sai góc (thường là ±0,5 độ đến ±1 độ tùy theo loại). Được đo bằng thước đo góc, thước đo góc hoặc CMM tại các điểm đo xác định.
- Bề mặt hoàn thiện- Ra giá trị trong yêu cầu chú thích. Không có vết chết, vết trầy xước hoặc vết dầu bôi trơn trên bề mặt mỹ phẩm.
- Độ chính xác kích thước trong phạm vi dung sai quy định- Kích thước tổng thể của bộ phận, khoảng cách giữa các tính năng và sự phù hợp với biên dạng đã được xác minh theo yêu cầu bản vẽ bằng phương pháp kiểm tra phù hợp với dải dung sai.
Mỗi điểm kiểm tra sẽ phản hồi lại vòng quyết định bảo trì. Khi tình trạng cạnh xuống cấp, bạn sẽ mài sắc lại. Khi vị trí lỗ bị lệch, bạn kiểm tra hướng dẫn. Khi góc uốn thay đổi, bạn kiểm tra tình trạng chày tạo hình. Bản thân các bộ phận là công cụ chẩn đoán trung thực nhất mà bạn có để đánh giá tình trạng của mọi bộ phận dụng cụ bên trong khuôn.
Kiểm tra phát hiện vấn đề. Bảo trì sửa chữa chúng. Nhưng cách tiếp cận hiệu quả nhất là thiết kế các bộ phận vốn có khả năng tha thứ để tạo ra-hình học có thể chịu được độ mòn khuôn thông thường mà không vượt quá thông số kỹ thuật, các tính năng có kích thước và khoảng cách để tạo không gian cho dụng cụ hoạt động. Đó là lúc các quy tắc thiết kế-cho-khả năng đóng dấu xuất hiện và là nơi các đối tác gia công có kinh nghiệm có thể giúp các kỹ sư tránh việc chỉ định các bộ phận trông đẹp mắt trên giấy nhưng lại phải cố gắng hết sức trong từng nét vẽ.
Thiết kế-cho-Tài nguyên về công cụ chuyên nghiệp và khả năng ổn định
Kiểm tra và bảo trì giữ cho khuôn hoạt động bình thường. Nhưng vấn đề chất lượng rẻ nhất cần giải quyết là vấn đề bạn chưa bao giờ tạo ra ngay từ đầu. Các bộ phận được thiết kế với các hạn chế về dập sẽ tạo ra ít khuyết tật hơn, yêu cầu dụng cụ ít tác động hơn và chịu được độ mòn khuôn thông thường mà không bị lệch khỏi thông số kỹ thuật. Sự khác biệt giữa một bộ phận được dập sạch và một bộ phận chống khuôn mỗi chu kỳ thường nằm ở một số quy tắc thiết kế được áp dụng sớm trong giai đoạn CAD.
Vì vậy, tương tác công cụ khuôn thực sự yêu cầu hình dạng chi tiết của bạn là gì? Đó là yêu cầu các tính năng có thể được cắt, tạo hình và đẩy ra mà không đẩy hành vi vật liệu hoặc cơ chế dụng cụ vượt quá giới hạn đáng tin cậy của chúng. Mọi quy tắc dưới đây đều quay trở lại thực tế vật lý bên trong khuôn-và việc bỏ qua bất kỳ quy tắc nào trong số đó sẽ tạo ra các khiếm khuyết chính xác được đề cập trước đó trong bài viết này.
Thiết kế-cho-Các quy tắc ổn định mà kỹ sư nên tuân theo
Những hướng dẫn này áp dụng rộng rãi cho các dự án thiết kế khuôn dập. Chúng đại diện cho sự đồng thuận trong nhiều thập kỷ về công cụ dập kim loại và trải nghiệm khuôn, được chắt lọc thành các ràng buộc có thể thực hiện được mà bạn có thể áp dụng trong quá trình thiết kế bộ phận:
- Giữ đường kính lỗ bằng hoặc cao hơn độ dày vật liệu.Việc đục lỗ nhỏ hơn độ dày phôi có nguy cơ làm gãy dụng cụ. Đối với thép không gỉ và hợp kim có độ bền-cao, đường kính lỗ tối thiểu phải làĐộ dày vật liệu gấp 2 lần.
- Duy trì khoảng cách lỗ tối thiểu-đến{1}}cạnh có độ dày vật liệu gấp 2 lần.Các chi tiết quá gần với cạnh tự do sẽ bị biến dạng trong quá trình cắt vì vật liệu xung quanh không thể chịu được tải trọng cắt.
- Các lỗ không gian cách nhau ít nhất 2-3 lần độ dày vật liệu.Khoảng cách gần hơn làm cho mặt đất giữa các lỗ bị biến dạng trong các hoạt động tạo hình tiếp theo.
- Giữ các tính năng có độ dày vật liệu ít nhất là 2,5 lần cộng với bán kính uốn cong cách xa các đường uốn cong.Bất cứ thứ gì bên trong vùng biến dạng này sẽ bị giãn ra, dịch chuyển hoặc biến dạng khi hình thành chỗ uốn.
- Thêm các vết cắt giảm uốn cong ở những nơi uốn cong gặp các cạnh.Chiều rộng phù điêu ít nhất phải bằng độ dày vật liệu và chiều dài phù điêu phải vượt quá bán kính uốn cong. Điều này ngăn ngừa hiện tượng rách khi chuyển tiếp giữa phần uốn cong và phần phẳng.
- Định hướng các đường cong tới hạn vuông góc với hướng thớ.Uốn ngang thớ cho phép bán kính chặt hơn mà không bị nứt-một cải tiến miễn phí mà không tốn kém gì về độ phức tạp của khuôn.
- Chỉ định bán kính uốn cong bên trong bằng hoặc lớn hơn 1T đối với thép nhẹ, 2T đối với nhôm.Bán kính chặt hơn sẽ tập trung ứng suất và gây ra vết nứt trên bề mặt ngoài của chỗ uốn.
- Tránh dung sai chặt chẽ không cần thiết.Dự trữ thông số kỹ thuật ±0,05 mm cho các tính năng mà sự phù hợp hoặc chức năng thực sự yêu cầu. Mặc định là ±0,1 mm hoặc rộng hơn đối với các kích thước không-quan trọng để giảm chi phí gia công và kéo dài tuổi thọ khuôn.
- Tiêu chuẩn hóa bán kính uốn cong trên bộ phận.Sử dụng cùng một bán kính cho tất cả các điểm uốn giúp giảm số lượng trạm tạo hình và đơn giản hóa thiết kế khuôn.
- Thiết kế chiều dài mặt bích tối thiểu bằng 3x độ dày vật liệu.Mặt bích ngắn hơn không thể bắc cầu cho lỗ khuôn và hoàn toàn không hình thành. Mục tiêu 4x để có kết quả sạch với độ hở khuôn phù hợp.
Việc tuân theo các quy tắc này không hạn chế khả năng sáng tạo-mà nó hướng tới những hình học đáng tin cậy để sản xuất. Các bộ phận được thiết kế trong những ràng buộc này chạy ở tốc độ cao hơn, mài mòn dụng cụ chậm hơn và mang lại chất lượng ổn định trong suốt quá trình sản xuất dài.
Hợp tác với các chuyên gia về dụng cụ cho các bộ phận được đóng dấu phức tạp
Quy tắc thiết kế tiêu chuẩn xử lý các hình học đơn giản. Nhưng nhiều ứng dụng đòi hỏi nhiều hơn: dung sai chặt chẽ trên các dạng 3D phức tạp, sản xuất-số lượng lớn mà không cần thao tác phụ hoặc khuôn lũy tiến trong đó bỏ qua hình học khía, tối ưu hóa khe hở và luồng vật liệu đều phải phối hợp hoàn hảo với nhau. Các dự án này vượt xa những gì hướng dẫn chung có thể giải quyết và chúng yêu cầu công cụ dập chuyên dụng và kiến thức chuyên môn về khuôn.
Khi nào bạn nên thuê một đối tác thiết kế khuôn chuyên dụng? Hãy coi đó là điều bắt buộc khi phần của bạn liên quan đến bất kỳ điều nào sau đây:
- Bố trí khuôn lũy tiến phức tạp với hơn tám trạm
- Nhiều-vật liệu hoặc nhiều-thành phần trong-lắp khuôn
- Hình học vẽ sâu-yêu cầu luồng vật liệu được kiểm soát và kỹ thuật vẽ hạt
- Dung sai dưới ±0,05 mm đối với các đặc điểm đã định hình
- Sản xuất-số lượng lớn (500 nghìn+ hàng năm) trong đó việc loại bỏ mọi hoạt động thứ cấp sẽ biện minh cho việc đầu tư vào công cụ nâng cao
Về mặt kỹ thuật, khuôn không chỉ là một công cụ cắt mà còn là một hệ thống sản xuất chính xác. Đối tác công cụ phù hợp mang đến khả năng mô phỏng, phân tích dòng nguyên liệu và tạo mẫu lặp lại giúp ngăn ngừa việc sửa đổi tốn kém sau khi chế tạo công cụ cứng. Họ hiểu độ mòn của chày, lực thoát y, sự tham gia của phi công và thiết kế rãnh vòng tương tác với nhau như một hệ thống chứ không phải là các biến số biệt lập.
Dành cho các kỹ sư đang phải đối mặt với những thách thức về khuôn dập kim loại phức tạp này-đặc biệt là các dự án liên quan đến cấu trúc khuôn tùy chỉnh, chiến lược kiểm soát lưỡi dao, tối ưu hóa khe hở và kỹ thuật dòng nguyên liệu tiên tiến-Khuôn dập của YICHENcác giải pháp kết nối bạn với các chuyên gia về công cụ, những người làm việc ở mọi mức độ phức tạp trong thiết kế khuôn. Việc họ tập trung vào việc phát triển khuôn nâng dần và chuyển giao, bao gồm thiết kế bộ nâng, kỹ thuật bỏ qua rãnh khía và quản lý khe hở chính xác, khiến chúng trở thành một lựa chọn hiệu quả khi dự án của bạn yêu cầu nhiều hơn những gì mà các phương pháp tiếp cận công cụ sẵn có có thể mang lại.
Cho dù bạn đang chỉ định thành phần được dập đầu tiên hay tối ưu hóa khuôn sản xuất hiện có, thì con đường dẫn đến kết quả nhất quán đều tuân theo các nguyên tắc cơ bản giống nhau: thiết kế trong giới hạn vật liệu và quy trình, chọn cấu trúc khuôn phù hợp cho khối lượng của bạn và hợp tác với các chuyên gia hiểu cách mọi quyết định bên trong công cụ sẽ xuất hiện trong phần hoàn thiện mà bạn cầm trong tay.
Các câu hỏi thường gặp về các bộ phận được đóng dấu khuôn
1. Khuôn dập trong dập kim loại là gì?
Khuôn là một công cụ chính xác chuyên dụng được làm từ thép công cụ cứng hoặc cacbua để cắt, uốn cong hoặc tạo hình kim loại tấm thành một hình dạng cụ thể dưới lực ép được kiểm soát. Nó bao gồm nửa trên và nửa dưới chứa chày, khối khuôn, bộ tháo dỡ, bộ nâng và hệ thống dẫn hướng phối hợp với nhau để biến vật liệu phẳng thành các bộ phận hoàn thiện. Khuôn có thể thực hiện các hoạt động như xuyên thấu, đột bao hình, uốn và kéo, giữ dung sai chặt chẽ tới 0,0002 inch trong hàng triệu chu kỳ sản xuất.
2. Ba loại khuôn dập chính là gì?
Ba kiến trúc khuôn dập chính là khuôn lũy tiến, khuôn chuyển và khuôn ghép. Các khuôn lũy tiến di chuyển một dải kim loại liên tục qua các trạm tuần tự cho các bộ phận phức tạp có khối lượng-cao với tốc độ 100-1.500 nét mỗi phút. Các khuôn chuyển di chuyển các phôi riêng lẻ một cách cơ học giữa các trạm độc lập, xử lý các chi tiết lớn hoặc được kéo sâu quá lớn để tiến hành dải. Khuôn ghép thực hiện nhiều thao tác cắt đồng thời trong một hành trình, mang lại dung sai chặt chẽ nhất cho các bộ phận có độ chính xác phẳng như vòng đệm và miếng chêm.
3. Làm thế nào để ngăn chặn các vết gờ trên các bộ phận được dập khuôn?
Việc ngăn ngừa gờ bắt đầu bằng việc tối ưu hóa khoảng hở cắt giữa chày và khối khuôn, thường là 5-8% độ dày vật liệu mỗi bên đối với thép nhẹ và 10-15% đối với thép không gỉ. Ngoài các cài đặt khe hở ban đầu, việc duy trì các lưỡi cắt sắc bén thông qua quá trình mài lại theo lịch trình là điều cần thiết vì độ mòn của khuôn sẽ tăng dần chiều cao lưỡi dao trong quá trình sản xuất. Việc theo dõi chiều cao lưỡi dao đều đặn sẽ đưa ra cảnh báo sớm khi cần bảo trì dụng cụ. Căn chỉnh dụng cụ thích hợp, trọng tải ép chính xác và độ cứng của đế khuôn phù hợp cũng góp phần tạo ra các cạnh cắt gọn gàng với sự hình thành gờ tối thiểu.
4. Sự khác biệt giữa khuôn dập loại A, loại B và loại C là gì?
Các lớp khuôn đại diện cho các cấp chất lượng dụng cụ phù hợp với yêu cầu về khối lượng sản xuất. Khuôn loại A sử dụng thép công cụ cao cấp có hạt dao cacbua, đạt được dung sai chặt chẽ nhất và 2-5 triệu hành trình cuối cùng trở lên, phù hợp với khối lượng vượt quá 500.000 bộ phận mỗi năm. Khuôn loại B sử dụng thép công cụ{13}chất lượng cao tiêu chuẩn như D2 hoặc A2 với tuổi thọ sản xuất được xác định là 500.000-1.500.000 nét, lý tưởng cho khối lượng trung bình. Khuôn loại C cung cấp kết cấu chi phí thấp hơn để tạo mẫu hoặc chạy ngắn dưới 50.000 hành trình, chấp nhận dung sai rộng hơn để đổi lấy thời gian thực hiện nhanh hơn và giảm đầu tư trả trước.
5. Các rãnh bỏ qua trong khuôn dập lũy tiến là gì?
Các rãnh bypass là các phần nhỏ của vật liệu được cắt từ các cạnh của dải ở các trạm đầu của khuôn lũy tiến để kiểm soát quá trình nạp dải. Các rãnh bỏ qua âm loại bỏ vật liệu để tạo ra các khe hở gắn các khối chặn, ngăn chặn nạp quá mức. Đường vòng tích cực khía các tab hình mũi mác xuống dưới để đăng ký với các bề mặt dừng, làm cứng các vật mang hẹp trong khi kiểm soát cao độ. Cả hai loại đều đảm bảo dải tiến tới chính xác khoảng cách chính xác giữa các hành trình ép, ngăn chặn các lỗi kích thước liên quan đến nạp sai-và bảo vệ khuôn khỏi hư hỏng khi va chạm do lệch vị trí.


