


Linh kiện khuôn dập cacbua là gì
Hãy tưởng tượng bạn đang chạy một khuôn dập lũy tiến với tốc độ 800 nét/phút, tạo ra hàng triệu bộ phận mỗi năm. Với tốc độ đó, các chày và nút bằng thép công cụ thông thường bị mòn nhanh chóng, kích thước vượt quá giới hạn cho phép và thời gian ngừng hoạt động ngoài dự kiến sẽ ăn vào lợi nhuận. Kịch bản đó chính xác là lý do tại sao các kỹ sư chuyển sang sử dụng cacbua.
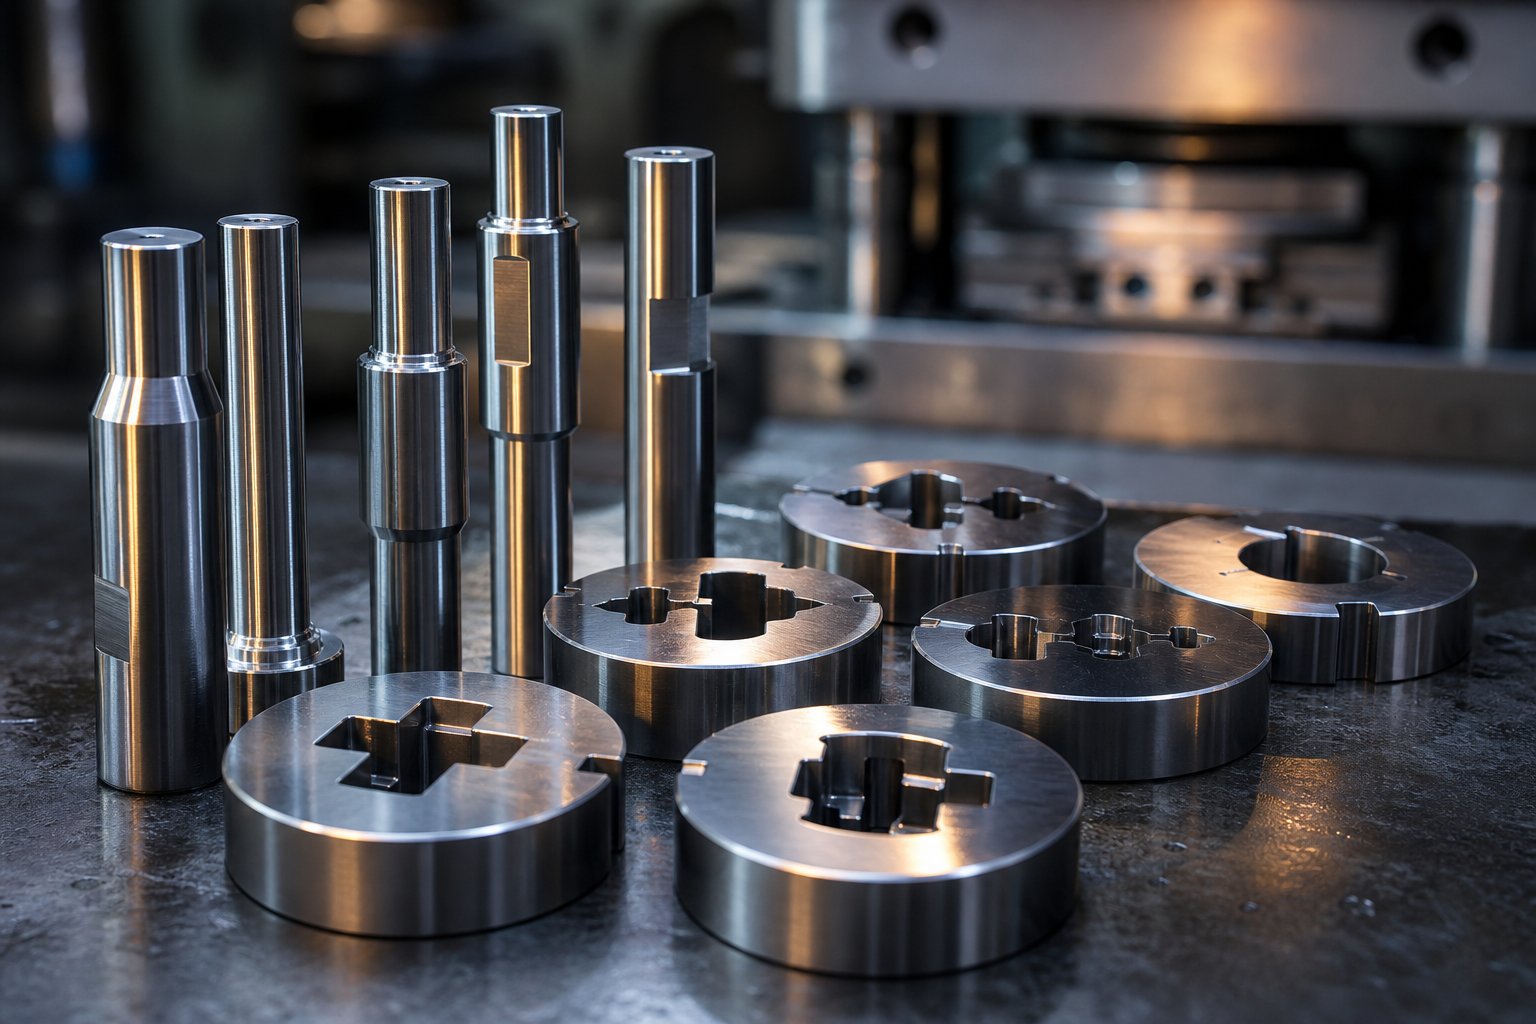
Các thành phần khuôn dập cacbua là các bộ phận công cụ được sản xuất-có độ chính xác cao, chẳng hạn như chày, nút khuôn, phi công, bộ tháo gỡ và tấm mài mòn, được làm từ cacbua vonfram xi măng (WC) liên kết với chất kết dính kim loại như coban hoặc niken. Chúng thay thế các bộ phận bằng thép công cụ thông thường bên trong cụm khuôn dập để mang lại độ cứng, khả năng chống mài mòn và độ ổn định kích thước vượt trội trong quá trình sản xuất{2}}số lượng lớn.
Xác định các thành phần khuôn dập cacbua
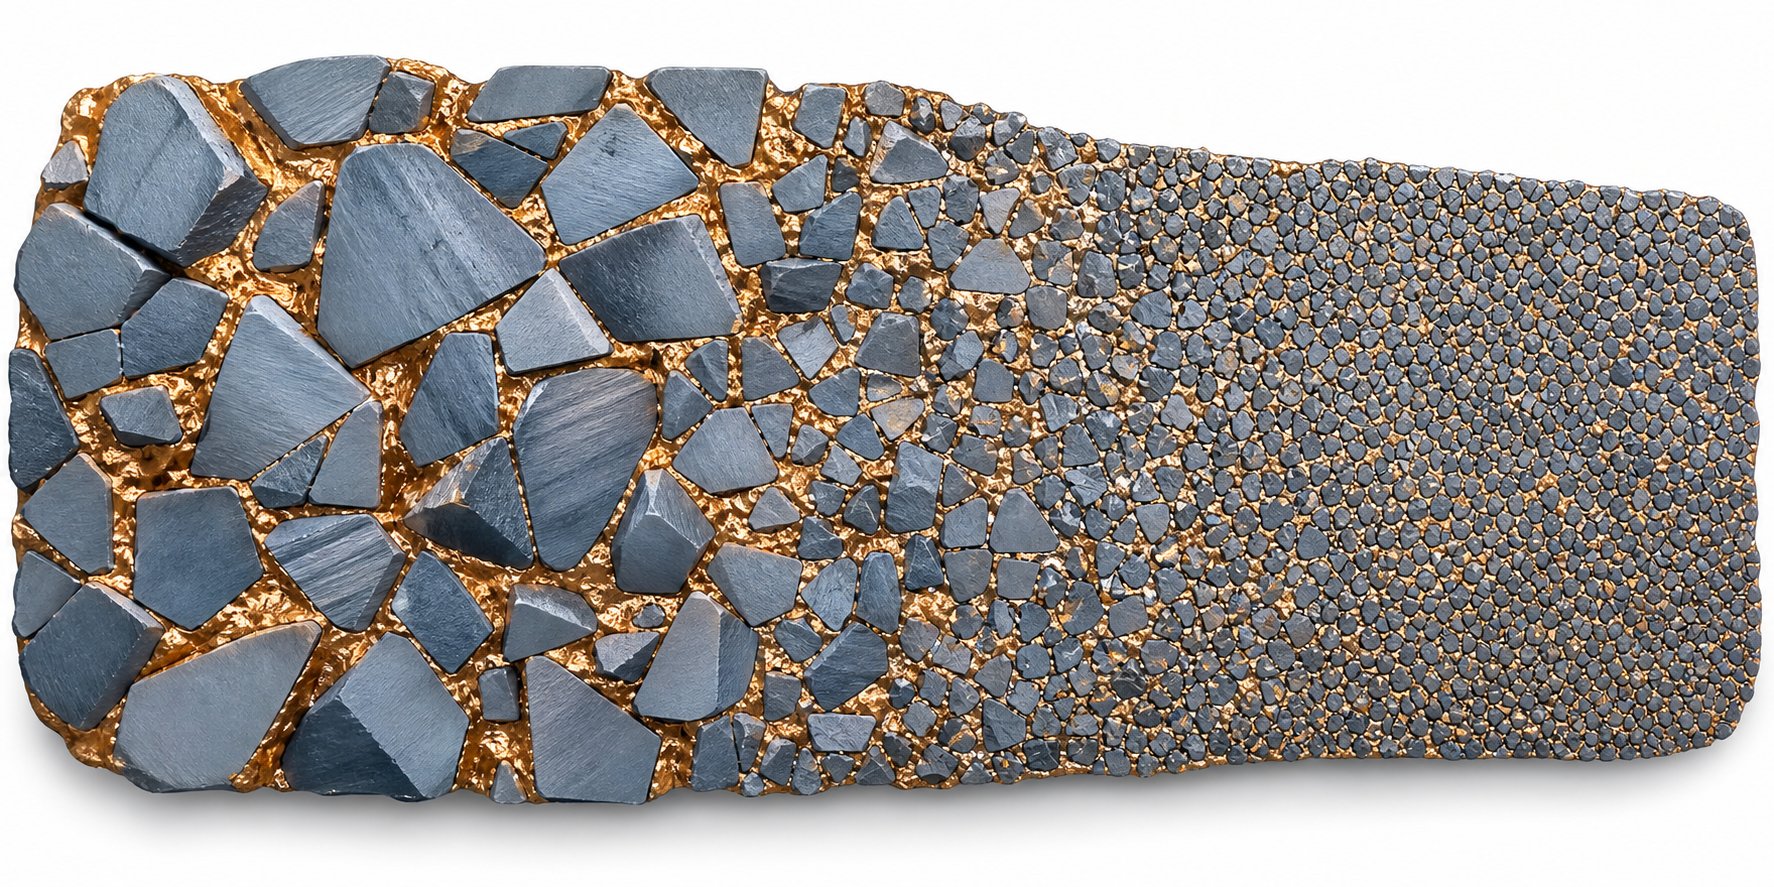
Cacbua xi măng được sản xuất thông qua luyện kim bột: bột cacbua vonfram{0}}được trộn với chất kết dính, được nén trong khuôn và thiêu kết dưới nhiệt độ và áp suất cao cho đến khi tạo thành một khối rắn. Kết quả là tạo ra một vật liệu cứng hơn đáng kể so với thép công cụ được xử lý nhiệt-. Để so sánh điều này, cấp độ cacbua coban 6% ghi lại khoảng 92 HRA, trong khi thép công cụ tôi luyện đạt khoảng 62 HRC, giá trị độ cứng thấp hơn đáng kể trên thang chuyển đổi tương đương.
Độ cứng này chuyển trực tiếp thành khả năng chống mài mòn. Trong các hoạt động dập liên quan đến việc tạo hình, đục lỗ và cắt ở tốc độ cao, các thành phần cacbua vẫn sắc nét và ổn định kích thước lâu hơn nhiều so với các thành phần thép của chúng. Các công việc như đục lỗ nhỏ trên vật liệu cứng thậm chí có thể không khả thi nếu không có dụng cụ cacbua vonfram.
Nơi cacbua phù hợp trong lắp ráp khuôn
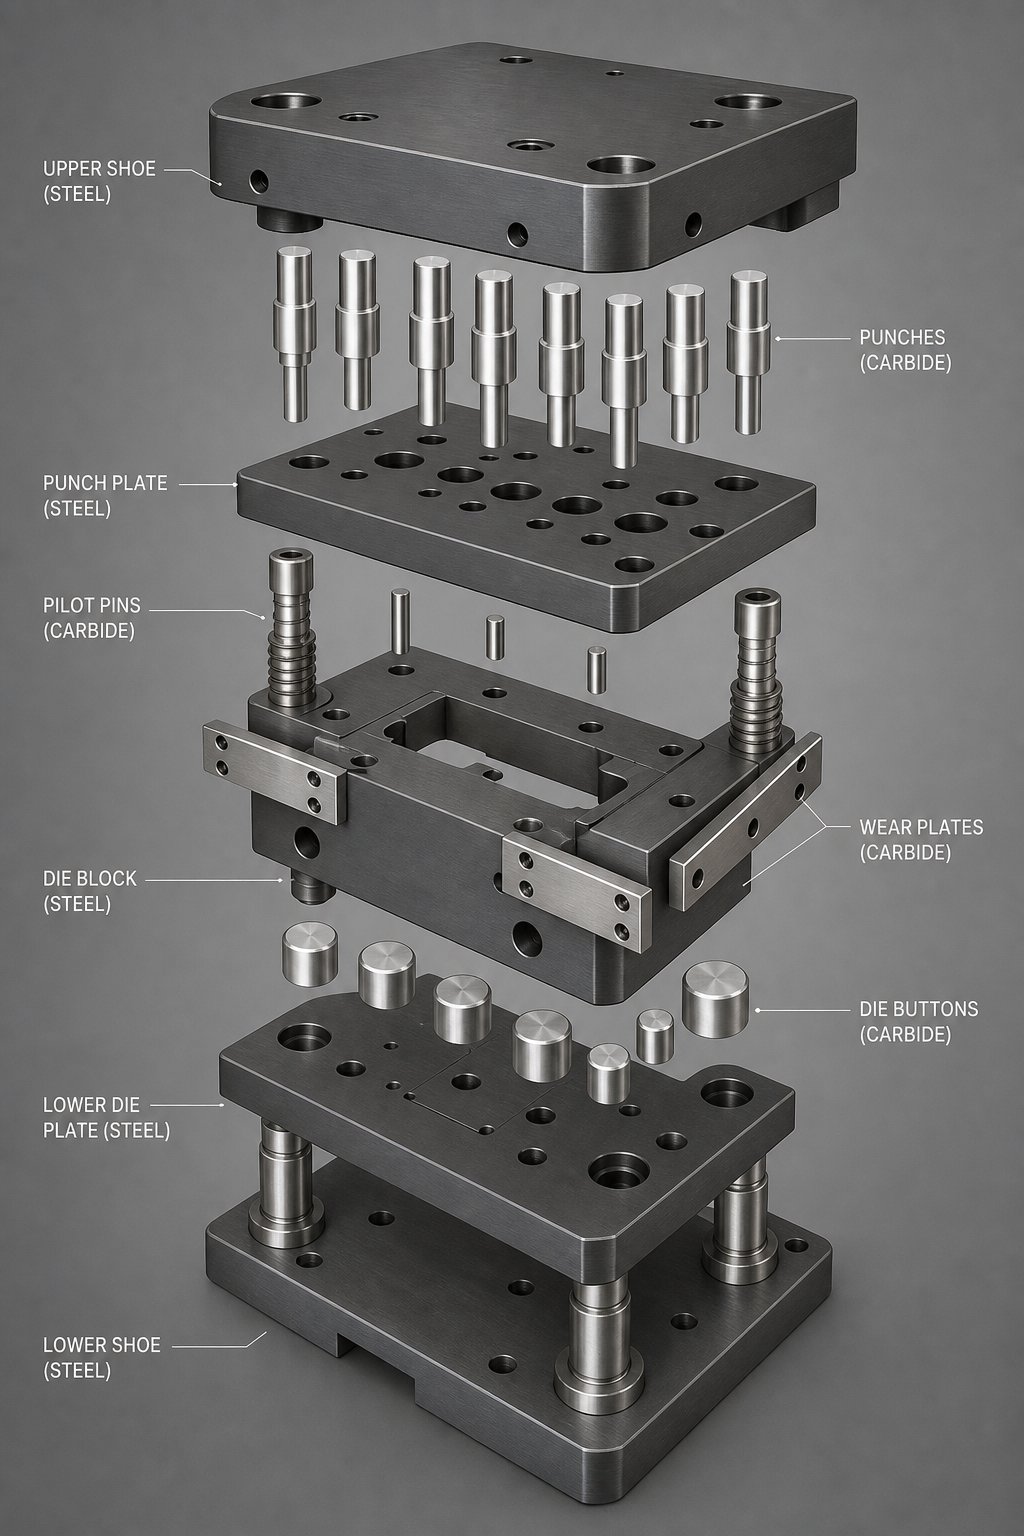
Trong khuôn dập, cacbua không thay thế toàn bộ cấu trúc. Các tấm khuôn trên và dưới hay còn gọi là đế thường được làm từ thép cacbon-trung bình chẳng hạn như thép 45, được tôi cứng và tôi luyện đến 25-30 HRC để hỗ trợ kết cấu. Các thành phần cacbua nằm bên trong khung này với vai trò là các bộ phận làm việc tiếp xúc trực tiếp với vật liệu dải: chày cắt, hạt dao tạo hình, nút khuôn, phi công định vị dải và tấm mài mòn xử lý tiếp xúc trượt.
Hãy nghĩ theo cách này: khung thép hấp thụ và phân phối trọng tải ép, trong khi các phần tử cacbua xử lý việc cắt, tạo hình và dẫn hướng thực tế ở những nơi tập trung mài mòn và va đập nhất. Việc kết hợp các chày và nút được chèn bằng cacbua vào khuôn dập giúp dụng cụ sắc bén hơn trong thời gian dài hơn, giúp tối đa hóa chất lượng đầu ra và có thể kéo dài tuổi thọ dụng cụ lên tới 10 lần so với thép.
Vậy tại sao lại sử dụng cacbua trong cụm khuôn thay vì sử dụng thép công cụ xuyên suốt? Câu trả lời thuộc về kinh tế sản xuất.Các thành phần khuôn cacbua để dập khối lượng lớngiảm chu kỳ mài sắc, duy trì dung sai chặt chẽ hơn trong thời gian dài hơn và giảm thiểu phế liệu do dụng cụ bị mòn. Đối với hoạt động dập hàng triệu bộ phận, khoảng cách hiệu suất giữa cacbua và thép công cụ không phải là nhỏ; đó là sự khác biệt giữa hoạt động có lợi nhuận và việc chữa cháy liên tục trên sàn báo chí.
Sự đánh đổi-là cacbua vốn dễ gãy hơn thép công cụ dẻo. Sự tập trung ứng suất ở các góc nhọn hoặc khe hở không phù hợp có thể gây ra các vết nứt lan truyền nhanh chóng. Ứng dụng cacbua thành công phụ thuộc vào việc kết hợp đúng cấp độ, hình dạng và cấu trúc hỗ trợ với nhu cầu cụ thể của từng vị trí thành phần trong khuôn. Quá trình lựa chọn đó, từ đặc tính vật liệu đến phân loại cấp độ cho đến các quyết định về-loại-cụ thể, chính xác là những gì mà các phần phía trước sẽ trình bày chi tiết.
Đặc tính vật liệu cacbua thúc đẩy hiệu suất khuôn
Chọn mộtthành phần cacbua cho khuôn dậpkhông phải là một quyết định-phù hợp{1}}phù hợp với{2}}tất cả mọi người. Hiệu suất bạn đạt được phụ thuộc vào các đặc tính vật liệu có thể đo lường được và việc hiểu rõ các đặc tính đó sẽ giúp bạn có thể điều chỉnh công thức phù hợp cho từng vai trò trong khuôn. Bốn số liệu quan trọng nhất: độ cứng, cường độ đứt gãy ngang (TRS), cường độ nén và mật độ.
Độ cứng và khả năng chống mài mòn trong môi trường dập
Độ cứng cacbua dùng cho khuôn dập được đo theo thang Rockwell A (HRA), thang này phù hợp hơn với các vật liệu cực cứng so với thang HRC dùng cho thép công cụ. Trên các cấp độ thường được chỉ định cho gia công khuôn, độ cứng dao động từ khoảng 82 HRA ở đầu cứng nhất cho đến 94 HRA đối với các công thức siêu mịn được tối ưu hóa để chống mài mòn tối đa. Đối với bối cảnh, mộtLoại siêu mịn coban 6% (hạt 0,4 micron)đạt khoảng 94 HRA với độ bền đứt ngang là 3.700 MPa, trong khi loại hạt trung bình chứa 20% coban{4}}có giá trị khoảng 82 HRA với TRS trên 2.600 MPa.
Tại sao điều này lại quan trọng trên sàn báo chí? Độ cứng trực tiếp kiểm soát khả năng chống mài mòn. Mỗi hành trình của máy ép sẽ kéo vật liệu dạng dải qua mép cắt hoặc bề mặt tạo hình của bộ phận khuôn. Giá trị HRA cao hơn có nghĩa là mất vật liệu chậm hơn ở giao diện đó, điều này dẫn đến khoảng thời gian dài hơn giữa các chu kỳ mài và tính nhất quán về kích thước chặt chẽ hơn trong suốt quá trình sản xuất.
Độ bền đứt ngang đo lường lực uốn mà một mảnh cacbua có thể hấp thụ trước khi gãy. Trong quá trình dập, TRS quan trọng đối với các bộ phận như chày mảnh hoặc phi công chịu tải ngang. Loại có 3.700 MPa TRS chịu được ứng suất lệch trục-nhiều hơn đáng kể so với loại có 1.700 MPa, giúp giảm nguy cơ gãy vỡ đột ngột khi vận hành-tốc độ cao. Trong khi đó, cường độ nén quyết định khả năng chịu tải trọng nghiền. Các loại cacbua có hạt mịn hơn và hàm lượng chất kết dính thấp hơn mang lại cường độ nén đặc biệt cao, khiến chúng thích hợp cho các trạm có trọng tải lớn tập trung trên diện tích bề mặt nhỏ.
Mật độ làm tròn hình ảnh. Cacbua liên kết coban-tiêu chuẩn dao động từ khoảng 13,5 g/cm3 với hàm lượng coban 20% cho đến gần 15,0 g/cm3 với hàm lượng coban 6%. Mặc dù mật độ không trực tiếp quyết định hành vi mài mòn nhưng nó đóng vai trò như một chỉ số chất lượng nhanh chóng: những sai lệch so với mật độ dự kiến đối với một loại nhất định có thể báo hiệu các vấn đề về độ xốp hoặc phân phối chất kết dính làm ảnh hưởng đến hiệu suất tại hiện trường.
Hàm lượng chất kết dính và ảnh hưởng kích thước hạt đến hiệu suất
Hai biến số kiểm soát vị trí của loại cacbua dựa trên phổ độ cứng-so với-độ cứng: hàm lượng chất kết dính coban và kích thước hạt cacbua vonfram.
Cobalt đóng vai trò là “chất keo” giữ các hạt WC cứng lại với nhau. Việc tăng hàm lượng coban giúp cải thiện độ dẻo dai bằng cách thêm pha kim loại dẻo giúp hấp thụ năng lượng va chạm và chống lại sự lan truyền vết nứt. Sự đánh đổi-là độ cứng giảm đi vì chất kết dính mềm hơn chiếm nhiều thể tích hơn. Loại coban 6% ở kích thước hạt trung bình đăng ký khoảng 91 HRA với TRS là 1.700 MPa, trong khi tăng coban lên 15% sẽ giảm độ cứng xuống 86.5 HRA nhưng tăng TRS lên trên 2.800 MPa. Đối với các thành phần khuôn phải chịu tác động lặp đi lặp lại, chẳng hạn như các cú đột dập có kích thước{13}}nặng, độ bền bổ sung đó sẽ ngăn chặn tình trạng sứt mẻ cạnh nghiêm trọng. Đối với các tấm mài mòn hoặc các miếng đệm tạo hình chạy bằng vật liệu có kích thước{15}}nhẹ hơn, hàm lượng coban thấp hơn sẽ duy trì độ cứng cần thiết để chống mài mòn dần dần.
Kích thước hạt có tác dụng mạnh mẽ như nhau. Các hạt WC mịn hơn kết hợp với nhau dày đặc hơn, để lại ít không gian hơn cho chất kết dính mềm hơn chiếm lĩnh bề mặt. Kết quả là độ cứng cao hơn và khả năng giữ cạnh tốt hơn ở hàm lượng chất kết dính tương đương. Khả năng chống mài mòn cacbua hạt siêu mịn cao hơn đáng kể so với công thức hạt-trung bình có cùng tỷ lệ coban, đó là lý do tại sao các hoạt động dập chính xác ngày càng chỉ định cấp độ siêu mịn và siêu mịn cho các thành phần trong đó độ sắc nét của cạnh và độ hoàn thiện bề mặt là rất quan trọng.
Bảng bên dưới thể hiện bốn loại kích thước hạt cơ bản theo các đặc tính hiệu suất chung của chúng trong dịch vụ khuôn dập:
| Loại kích thước hạt | Phạm vi hạt điển hình | Độ cứng tương đối | Độ dẻo dai tương đối | Chống mài mòn | Phù hợp nhất cho |
|---|---|---|---|---|---|
| Tiêu chuẩn (Trung bình) | 1.2 - 3.5 micron | Trung bình (82-91 HRA) | Cao | Tốt | Đục lỗ nặng, khuôn dập có tác động-cao, dụng cụ cắt nguội |
| Khỏe | 0.8 - 1.2 micron | Cao (91-92 HRA) | Trung bình-Cao | Rất tốt | -Các nút khuôn có mục đích chung, các phần chèn tạo hình, các cú đột khuôn lũy tiến |
| Siêu mịn / Submicron | 0.4 - 0.8 micron | Rất cao (92-94 HRA) | Vừa phải | Xuất sắc | Đục lỗ chính xác, phi công, cắt vật liệu-mỏng, hạt dao có dung sai-chặt |
| nano | Dưới 0,4 micron | Cao nhất | Thấp hơn | Đặc biệt | Dập vi mô, các bộ phận có độ chính xác cực cao, khuôn kết nối điện tử |
Lưu ý mô hình: khi kích thước hạt giảm, bạn có được độ cứng và khả năng chống mài mòn nhưng phải hy sinh một số độ bền khi gãy. Trong quá trình dập, điều này có nghĩa là loại siêu mịn sẽ vượt trội hơn trong đó kiểu hư hỏng chính là mài mòn dần dần và bo tròn cạnh, trong khi loại hạt trung bình-là lựa chọn tốt hơn khi rủi ro tải sốc hoặc lệch trục có thể gây ra hiện tượng gãy giòn.
Bài học rút ra thực tế dành cho các kỹ sư đánh giá các thành phần khuôn cacbua là không có thuộc tính đơn lẻ nào kể lại toàn bộ câu chuyện. Một cú đấm cần tồn tại hàng triệu cú đánh vào thép không gỉ mỏng đòi hỏi sự cân bằng khác về kích thước hạt cacbua và khả năng giữ cạnh so với nút khuôn dập phôi thép nhẹ dày ở khối lượng vừa phải. Điều quan trọng là xác định loại hư hỏng mà bạn đang thiết kế để chống lại, mài mòn hoặc gãy do va chạm và chọn kết hợp hạt-chất kết dính để giải quyết mối đe dọa cụ thể đó. Quyết định đó trực tiếp dẫn đến việc lựa chọn trong số các phân loại cấp đã được thiết lập, mỗi phân loại được thiết kế để mang lại sự cân bằng cụ thể cho các thuộc tính cạnh tranh này.
Các loại cacbua và các ứng dụng khuôn dập của chúng
Sự phân loại cấp độ tồn tại chính xác bởi vì không có công thức cacbua đơn lẻ nào có thể xử lý mọi công việc trong khuôn dập. Hệ thống cấp độ ANSI C- nhóm các cacbua được kết dính theo các điều kiện sử dụng dự kiến và việc hiểu rõ hệ thống đó sẽ giúp bạn chọn loại hóa chất phù hợp cho từng vị trí trong khuôn mà không phải trả quá nhiều hoặc hoạt động kém.
Giải thích về phân loại lớp cacbua phổ biến
cácHệ thống cấp độ ANSI C{0}}chia cacbua vonfram thành các loại chức năng. Đối với khuôn dập, bạn sẽ gặp hai nhóm chính: cấp độ mài mòn C1-C4 (WC được liên kết với coban, không bổ sung hợp kim) và cấp độ mài mòn và va đập C9-C14 được thiết kế đặc biệt cho các nguyên công tạo hình và đột bao hình. Các loại C5-C8, được hợp kim với cacbua titan hoặc cacbua tantalum để gia công thép, đôi khi xuất hiện trong các ứng dụng khuôn liên quan đến vật liệu dải sắt nhưng phổ biến hơn trong việc cắt hạt dao.
Đây là cách phân chia các cấp phù hợp nhất để lựa chọn thành phần khuôn:
- C2 (6-10% Co, 90-92 HRA, hạt mịn vừa):Loại thẳng có mục đích chung-có độ cứng cao và khả năng chống mài mòn tốt. Ban đầu được thiết kế để gia công các vật liệu không chứa sắt,{2}}C2 hoạt động tốt trong các bộ phận khuôn chịu mài mòn với va đập tối thiểu, chẳng hạn như các tấm mài mòn và các hạt dao định hình xử lý dải nhôm hoặc đồng.
- C10-C11 (8-13% Co, 88-91 HRA, hạt mịn đến trung bình):Mục đích-được thiết kế cho các bề mặt chịu mài mòn chịu va đập từ nhẹ đến trung bình. Các cấp độ này xử lý các thao tác tạo hình và tạo hình, đồng thời là những lựa chọn phổ biến cho các nút khuôn và các cú đột-nhẹ hơn.
- C12-C13 (13-16% Co, 87-89 HRA, hạt thô vừa):Hàm lượng coban cao hơn mang lại độ dẻo dai cần thiết cho các cú đấm tạo hình, đúc và dập nặng giúp hấp thụ năng lượng va chạm đáng kể trong mỗi cú đánh.
- Các loại hạt siêu nhỏ và hạt siêu nhỏ (3-10% Co, 92-95 HRA, cỡ hạt dưới 0,8 micron):Những công thức cao cấp này đóng gói các hạt WC siêu mịn để mang lại độ sắc nét cho cạnh và khả năng chống mài mòn tối đa. Chúng vượt trội ở những nơi mà độ chính xác về kích thước và độ hoàn thiện bề mặt đóng vai trò quan trọng nhất, đặc biệt là ở các phi công, chày đột chính xác và các hạt dao khuôn có dung sai chặt chẽ.
Một điểm quan trọng mà cách đánh số cấp C-có thể che khuất: số C cao hơn không chỉ có nghĩa là vật liệu cứng hơn. Như các tài liệu tham khảo trong ngành đã làm rõ, hệ thống phân loại nhóm các cấp độ theo loại dịch vụ chứ không phải theo tiến trình độ cứng tuyến tính. C13 thực sự mềm hơn C2 nhưng cứng hơn nhiều, đó chính xác là điều mà một cú đột bao hình hạng nặng cần có.
Kết hợp các lớp với các thành phần khuôn cụ thể
Lựa chọn lớp thay đổi tùy thuộc vào thành phần bạn đang chỉ định. Một phi công định vị một dải với tốc độ 600 nét mỗi phút phải đối mặt với những ứng suất hoàn toàn khác so với một nút khuôn làm bằng thép không gỉ 2 mm. Bảng dưới đây sắp xếp các loại cacbua theo các loại thành phần, kết nối hóa học với các nhu cầu chức năng:
| Thành phần khuôn | Phạm vi lớp được đề xuất | Nội dung Co điển hình | Thuộc tính hiệu suất chính | Tại sao trận đấu này hoạt động |
|---|---|---|---|---|
| Đục lỗ chính xác (đường kính nhỏ, vật liệu mỏng) | Submicron / Micrograin | 3-8% | Độ cứng tối đa, giữ cạnh | Chống làm tròn cạnh trên hàng triệu lượt truy cập; duy trì chất lượng lỗ |
| Cú đấm nặng (thước đo dày) | C12 - C13 | 13-16% | Độ bền va đập cao | Giảm chấn động mà không làm sứt mẻ trên những vết cắt có kích thước lớn- |
| Nút khuôn (cắt chèn) | C10 - C11 | 8-13% | Cân bằng mài mòn và chống sốc | Xử lý ứng suất cắt lặp đi lặp lại với tác động vừa phải |
| Phi công và định vị | Submicron / Hạt mịn | 6-10% | Ổn định kích thước, chống mài mòn | Duy trì sự vừa khít trong các lỗ dải trong thời gian dài |
| Tấm mài mòn và hướng dẫn | C2 - C10 | 6-10% | Chống mài mòn, ma sát thấp | Chống mài mòn trượt từ quá trình phát triển dải mà không cần tải sốc |
| Vũ nữ thoát y và vật chèn đặc biệt | C10 - C12 | 10-15% | Độ dẻo dai với độ mài mòn tốt | Chịu được lực ngang và tiếp xúc lặp đi lặp lại |
Khi nào thì các loại hạt siêu nhỏ và hạt siêu nhỏ có thể chứng minh được mức ưu việt của chúng so với các công thức tiêu chuẩn? Ba tình huống làm cho sự khác biệt về chi phí trở nên đáng giá: khi bạn dập các vật liệu mỏng dưới 0,5 mm trong đó chiều cao lưỡi dao được xác định chặt chẽ, khi đường kính chày giảm xuống dưới 1,5 mm và tính toàn vẹn của cạnh quyết định trực tiếp đến tuổi thọ của dụng cụ hoặc khi khối lượng sản xuất vượt quá vài triệu lần nhấn và kéo dài khoảng thời gian mài sắc kết hợp với việc tiết kiệm thời gian ngừng hoạt động đáng kể. Trong những trường hợp này,cấp độ submicron đạt 93-95 HRAcung cấp dịch vụ lâu hơn có thể đo lường được giữa các lần xay lại.
Đối với mọi thứ khác, loại hạt tiêu chuẩn và hạt mịn trong phạm vi C10-C12 mang lại sự cân bằng thực tế. Chúng có chi phí thấp hơn cho mỗi phôi, chúng xử lý các điểm không hoàn hảo về căn chỉnh tốt hơn và chúng có thể nghiền lại theo dự đoán được. Cách tiếp cận thông minh là chỉ xác định các loại cao cấp tại các trạm nơi lợi thế cụ thể của chúng chuyển thành lợi ích sản xuất có thể đo lường được, chứ không phải áp dụng chúng trên mọi vị trí trong khuôn.
Tuy nhiên, việc lựa chọn lớp chỉ kể được một nửa câu chuyện. Cùng loại C11 hoạt động khác nhau như một chày tròn so với một nút khuôn có đường viền vì hình học, khe hở và hướng tải đều tương tác với các đặc tính vật liệu. Mỗi loại thành phần có tập hợp các yêu cầu chức năng và phương thức hỏng hóc riêng giúp định hình cách thức hoạt động của loại đó trong thực tế.
Thành phần-bởi-Phân tích cacbua thành phần cho khuôn dập
Loại cacbua chỉ mang lại hiệu suất định mức khi được kết hợp với hình dạng thành phần, cấu trúc hỗ trợ và thiết lập khe hở chính xác. Mỗi vị trí trong khuôn đặt ra những yêu cầu cơ học riêng và việc coi cacbua như một chất thay thế-cho thép công cụ mà không điều chỉnh thiết kế xung quanh là con đường nhanh chóng dẫn đến nứt chày và hư hỏng sớm. Đây là những gì mỗi loại thành phần yêu cầu.
Cú đấm cacbua và các thành phần thí điểm
Cú đấm hấp thụ lực bạo lực nhất trong bất kỳ khuôn dập nào. Mỗi hành trình truyền chày xuyên qua vật liệu dạng dải, khiến lưỡi cắt chịu ứng suất cắt và sau đó rút chày qua rãnh. Cacbua vượt trội ở đây vì độ cứng của nó chống lại việc làm tròn cạnh làm giảm dần chất lượng lỗ trong chày thép công cụ. Trong một số cấu hình khe hở bằng 0- nhất định, chày cacbua có thể duy trì dung sai không có gờ-lâu hơn tới 10 lần so với thép tương đương của chúng.
Những cân nhắc về thiết kế chày cacbua để dập không chỉ dừng lại ở việc lựa chọn vật liệu. Bởi vì cacbua rất giòn nên hình học và các chi tiết hỗ trợ rất quan trọng. Các dạng hư hỏng mà cacbua ngăn ngừa, chẳng hạn như mài mòn cạnh lũy tiến và trôi chiều, có thể được thay thế bằng vết nứt nghiêm trọng nếu thiết kế bỏ qua các hạn chế của cacbua.
- Tránh các góc nhọn bên trong trên biên dạng đục lỗ. Sử dụng bán kính ít nhất 0,1 mm để giảm sự tập trung ứng suất gây ra vết nứt.
- Đục lỗ phía sau với tấm nền cứng (ít nhất 56-60 HRC)Độ dày gấp 1,2 đến 1,25 lầncủa một tấm đệm bằng thép tiêu chuẩn để phân phối tải trọng nén.
- Giữ tỷ lệ chiều dài chày-đến-đường kính ở mức vừa phải. Các cú đấm cacbua mảnh mai khuếch đại độ lệch bên và cacbua không bị uốn cong trước khi gãy.
- Chỉ định tước có hướng dẫn để tránh tải ngang trong quá trình rút lại. Tước không được dẫn hướng là một trong những nguyên nhân phổ biến nhất gây ra gãy chày.
- Sử dụng phương pháp buộc chặt bằng cơ học hoặc bằng tay nóng. Cụm-ống bọc nóng khai thác sự khác biệt về độ giãn nở nhiệt giữa đầu cặp thép và hạt dao cacbua, tạo ra sự vừa vặn ở nhiệt độ 500-600 độ C với độ nhiễu 0,6-1% trên đường kính.
Phi công phải đối mặt với một thách thức liên quan nhưng khác biệt. Công việc của chúng là định vị dải chứ không phải cắt, vì vậy chúng chủ yếu chịu mài mòn do trượt do mài mòn khi đi vào các lỗ đục lỗ trước ở tốc độ cao. Các bộ phận dẫn hướng bằng cacbua ngăn ngừa các dạng hư hỏng gây ra cho các trục dẫn hướng bằng thép: việc giảm đường kính do mài mòn dẫn đến đăng ký sai dải, dẫn đến lỗi kích thước trên tất cả các trạm phía sau. Phi công cacbua submicron duy trì đường kính của nó qua hàng triệu chu kỳ, giữ cho sự liên kết giữa các trạm-với-trạm trong phạm vi thông số kỹ thuật lâu hơn nhiều so với các giải pháp thay thế thép công cụ cứng.
- Chỉ định cấp độ siêu mịn hoặc siêu mịn (92-94 HRA) cho các phi công có dung sai đăng ký dải chặt chẽ.
- Thiết kế các đầu thí điểm có độ côn hoặc bán kính nhỏ thay vì đầu phẳng để giảm lực tác động khi vào.
- Đảm bảo các lỗ thí điểm trên dải được mài nhẵn để tránh tải không đối xứng lên đầu thí điểm.
Nút khuôn và tấm mài mòn bằng cacbua
Nút khuôn là phần tử cắt cái nhận đột. Chúng xử lý cùng một lực cắt nhưng theo hướng ngược lại và các lưỡi cắt của chúng phải chống lại cả sự mài mòn do đi qua dải và các mảnh vụn vi mô tích tụ ở vùng cắt sắc. So sánh các nút khuôn cacbua với các nút thép công cụ, khoảng cách hiệu suất thể hiện rõ nhất ở tuổi thọ của cạnh: các nút thép công cụ thường cần mài lại sau mỗi 50.000 đến 200.000 lần nhấn tùy thuộc vào vật liệu dải, trong khi các nút cacbua trong cùng một ứng dụng thường xuyên đạt 500.000 đến hơn một triệu lần nhấn giữa các khoảng thời gian bảo trì.
Chế độ hư hỏng mà cacbua loại bỏ ở đây là hiện tượng mài mòn đất tăng dần, mở ra khe hở cắt, tạo ra các gờ và buộc phải dừng máy ngoài kế hoạch để mài sắc. Chế độ hư hỏng mà cacbit đưa ra, nếu được xác định kém, là sứt mẻ cạnh do khe hở quá mức hoặc lệch trục.
- Ghép loại nút khuôn với vật liệu dải: công thức coban-cứng hơn, thấp hơn cho nhôm và đồng; cứng hơn, cấp độ coban-cao hơn dành cho thép không gỉ và vật liệu hợp kim thấp-độ bền{3}}cao.
- Duy trì khoảng hở cắt trong khoảng 5-10% độ dày dải mỗi bên. Khoảng hở quá lớn sẽ tạo ra ứng suất kéo ở lưỡi cắt mà cacbua chịu đựng kém.
- Áp dụng các cạnh vát hoặc bán kính được mài giũa để cắt đất. Các cạnh sắc, không được bảo vệ đặc biệt dễ bị sứt mẻ trong cacbit và một đường vát nhẹ làm giảm đáng kể nguy cơ gãy mà không ảnh hưởng đến chất lượng bộ phận.
- Nhấn-các nút khuôn vừa khít vào bộ phận giữ cứng với lực cản thích hợp để đảm bảo hỗ trợ đồng đều xung quanh toàn bộ chu vi.
Tấm mài mòn cacbua dùng cho khuôn dập có vai trò cơ bản khác. Họ không cắt vật liệu; chúng chống lại sự mài mòn trượt của chuyển động dải trên các bề mặt dẫn hướng và đường ray nâng. Vì các tấm mài mòn phải đối mặt với các điều kiện mài mòn hoàn toàn mà không bị va đập nên chúng là ứng cử viên lý tưởng cho các cấp độ cứng-coban thấp,{3}}cao (phạm vi C2, 6-8% Co) giúp tối đa hóa độ cứng bề mặt. Bề mặt được đánh bóng hoàn thiện có thể đạt được trên cacbua cũng làm giảm ma sát và ngăn ngừamòn bám dính hoặc mòngây ra sự tích tụ vật liệu trên bề mặt thép.
- Đánh bóng bề mặt tấm mài mòn thành lớp hoàn thiện như gương (Ra dưới 0,1 micron) để giảm thiểu ma sát và ngăn chặn sự dịch chuyển vật liệu.
- Đảm bảo các tấm chống mòn được đỡ hoàn toàn từ bên dưới; các nhịp không được hỗ trợ tạo ra ứng suất uốn mà cacbua không thể đáp ứng được.
- Sử dụng các loại có hàm lượng coban thẳng có hàm lượng-coban thấp (6-10% Co) khi có chất bôi trơn ăn mòn hoặc điều kiện axit hoặc xem xét các loại có liên kết niken để cải thiện khả năng chống ăn mòn.
Vũ nữ thoát y và phụ kiện đặc biệt
Vũ nữ thoát y đẩy vật liệu dải ra khỏi chày sau mỗi cú đột quỵ. Chúng gặp phải sự tiếp xúc lặp đi lặp lại, các lực ngang do lực căng của dải và đôi khi bị tác động khi việc nạp dải bị do dự. Dụng cụ tước cacbua ít phổ biến hơn dụng cụ đục lỗ hoặc nút cacbua nhưng chúng chiếm được vị trí của chúng trong các khuôn dập lũy tiến tốc độ cao-trong đó dụng cụ tháo dỡ thép mài mòn thành các rãnh làm vướng dải.
Ưu tiên thiết kế ở đây là độ bền với khả năng chống mài mòn phù hợp, khiến các loại C10-C12 có 10-15% coban trở thành lựa chọn tiêu chuẩn. Tấm đẩy chịu lực bằng lò xo phải duy trì khe hở vượt quá độ dày dải tối đa ít nhất 0,05 mm để tránh va chạm vào lưỡi cắt cacbua trong quá trình vận hành.
- Sử dụng thiết kế bộ gạt phôi có dẫn hướng với các trụ dẫn hướng dạng bi-để tránh tiếp xúc ngang với các cạnh cắt đục lỗ.
- Chỉ định cấp độ coban-trung bình,-cao hơn để chịu được tác động lặp đi lặp lại mà không bị gãy-vi mô.
- Trong các trường hợp trang bị thêm, bộ phận gạt phôi bằng cacbua có thể thay thế mặt tiếp xúc của bộ gạt phôi thép hiện có mà không cần thiết kế lại toàn bộ cụm tấm.
Cách tiếp cận trang bị thêm đó được áp dụng rộng rãi. Khi quyết định thời điểm nâng cấp các bộ phận khuôn lên cacbua, không phải lúc nào bạn cũng cần phải xây dựng lại khuôn hoàn chỉnh. Các cú đấm, nút, phi công hoặc tấm mài mòn riêng lẻ có thể được hoán đổi độc lập thành cacbua tại các trạm gặp phải tình trạng mài mòn nhanh nhất hoặc hỏng hóc thường xuyên nhất. Bắt đầu với các bộ phận dẫn đến thời gian ngừng hoạt động dài nhất của bạn, đo lường mức độ cải thiện tuổi thọ sử dụng và mở rộng mức sử dụng cacbua từ đó dựa trên dữ liệu sản xuất thực tế.
Mỗi thành phần sẽ cho bạn biết điều gì đó về cách thức hoạt động của toàn bộ khuôn. Nhưng loại khuôn, dù là khuôn lũy tiến, khuôn chuyển hay khuôn hỗn hợp, đều xác định thành phần nào có ứng suất tích lũy cao nhất và vị trí đặt cacbua mang lại nhiều lợi nhuận nhất.
Kiểu khuôn định hình các quyết định về thành phần cacbua như thế nào
Không phải mọi khuôn đều cháy khi sử dụng dụng cụ ở cùng một tốc độ hoặc ở cùng một vị trí. Các thiết bị đầu cuối của đầu nối chạy bằng khuôn lũy tiến với tốc độ 1.200 nét/phút sẽ mòn rất khác so với khuôn chuyển tạo thành vỏ ô tô được kéo sâu-với tốc độ 40 nét/phút. Bản thân kiến trúc khuôn sẽ quyết định nơi cacbua mang lại hiệu quả cao nhất và nơi nào sẽ là quá mức cần thiết.
Được xếp hạng theo cường độ sử dụng cacbua điển hình, các loại khuôn được phân cấp rõ ràng:
- Chết lũy tiếnNhu cầu cacbua cao nhất - do số lượng hành trình cực lớn, độ mòn tích lũy nhiều{1}} trạm và yêu cầu đăng ký dải chặt chẽ.
- Hợp chất chếtNhu cầu từ - vừa phải-đến{2}}cao vì các hoạt động cắt đồng thời tập trung áp lực vào một số thành phần hạn chế mà tất cả đều phải duy trì chất lượng cạnh cùng nhau.
- Chuyển chết- nhu cầu cacbua có chọn lọc, tập trung vào các vị trí-có độ mài mòn cao cụ thể thay vì ứng dụng chung trên toàn bộ công cụ.
- Khuôn kết hợp- nhu cầu thay đổi được thúc đẩy bởi việc trạm nào thực hiện quá trình cắt so với việc tạo hình, với cacbua nhắm mục tiêu vào các phần tử cắt.
Yêu cầu cacbua khuôn lũy tiến
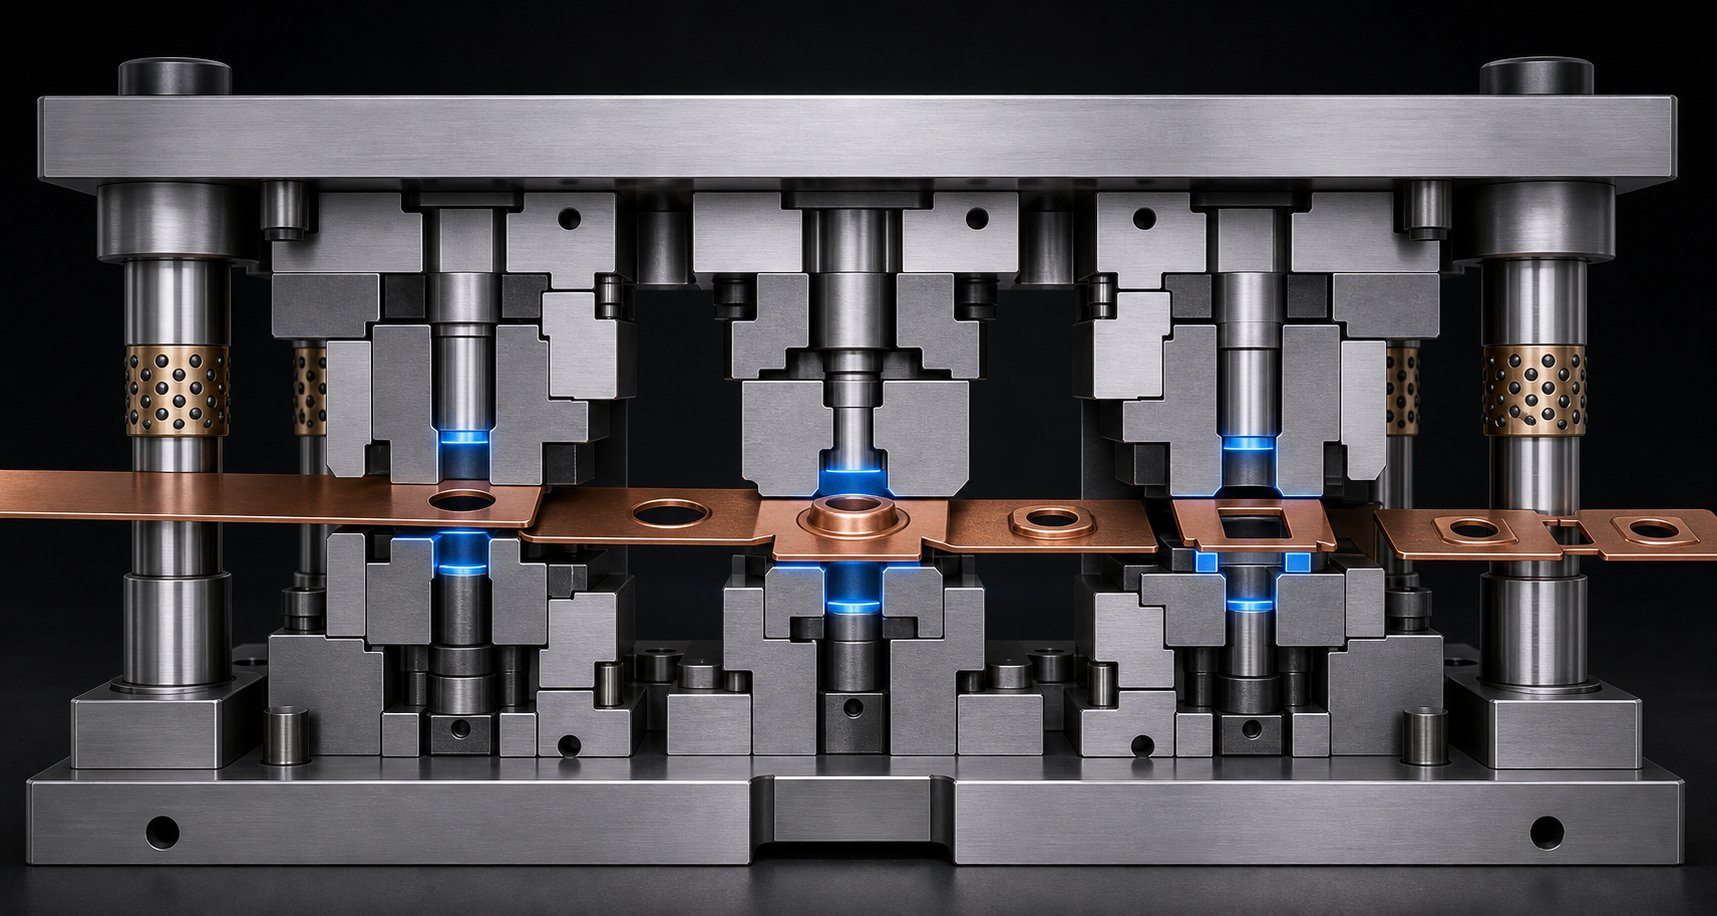
Khuôn dập lũy tiến là đặc điểm chính của việc dập khối lượng lớn. Dải cấp dữ liệu qua nhiều trạm trong một chu kỳ liên tục, trong đó mỗi trạm thực hiện một thao tác duy nhất. Theodữ liệu ngành, tốc độ sản xuất có thể đạt tới 1.200 nét mỗi phút với dung sai dưới cộng hoặc trừ 0,001 inch. Ở những tốc độ đó, ngay cả sự mài mòn nhỏ ở một trạm cũng sẽ lan xuống hạ lưu. Một phi công mất 0,01 mm đường kính sẽ loại bỏ việc đăng ký ở mọi trạm tiếp theo, gây ra các lỗi kích thước phức tạp trên toàn bộ bộ phận.
Đây là lý do tại sao các thành phần cacbua dành cho khuôn dập liên tục có xu hướng xuất hiện ở hầu hết các trạm quan trọng. Phi công, chày cắt, nút khuôn và thanh dẫn hướng đều phải đối mặt với tình trạng hao mòn tích lũy không ngừng. Logic lựa chọn khuôn cacbua tốc độ hành trình cao ở đây rất đơn giản: bất kỳ bộ phận nào tiếp xúc với dải ở tốc độ cao và phải giữ kích thước trong hàng triệu chu kỳ đều là ứng cử viên.
Độ phức tạp của tiến trình dải thêm một lớp khác. Một khuôn lũy tiến 20-trạm sản xuất đầu nối ô tô có thể bao gồm các trạm xuyên, khía, tạo hình và cắt. Các trạm xuyên và cắt chịu ứng suất cắt thuần túy và được hưởng lợi từ các lớp subicron cứng, có hàm lượng coban thấp. Ngược lại, các trạm tạo hình cần các lớp cứng hơn để chống lại tác động của hoạt động uốn. Vị trí cacbua thông minh trong khuôn lũy tiến có nghĩa là phân loại lên hoặc xuống theo trạm thay vì chỉ định một công thức trên bảng.
Những cân nhắc về khuôn chuyển giao và khuôn ghép
Các khuôn chuyển sẽ tách phôi ra khỏi dải sớm và di chuyển tự do giữa các trạm bằng hệ thống chuyển cơ học. Kiến trúc này thường chạy ở tốc độ hành trình thấp hơn và mỗi trạm hoạt động trên một bộ phận riêng lẻ chứ không phải trên một dải được kết nối. Kết quả là độ mài mòn vị trí tích lũy trên phi công và người dẫn hướng ít hơn vì không có dải để đăng ký, nhưng ứng suất cục bộ cao hơn trong việc tạo hình chày và kéo các phần chèn tạo hình dạng hình học phức tạp.
Các quyết định về vị trí cacbit khuôn chuyển tập trung vào các chày-sâu, trạm cắt và bất kỳ phần chèn tạo hình nào xử lý các vật liệu có độ bền-cao. Khuôn chuyển nổi trội với các hình dạng phức tạp và các chi tiết lớn, thường dùng trong các tấm thân ô tô và các ứng dụng kết cấu nơi mà thép không gỉ hoặc các dải thép cường độ cao -cao cấp làm tăng tốc độ mài mòn. Bản thân các cơ cấu dẫn hướng và chuyển giao hiếm khi phù hợp với cacbua vì áp suất tiếp xúc thấp hơn và việc thay thế đơn giản hơn.
Khuôn ghép hoàn thành nhiều thao tác cắt trong một hành trình tại một trạm. Bởi vì mọi thứ xảy ra đồng thời, mọi lưỡi cắt trong khuôn phải luôn sắc bén cùng nhau. Nếu một phần tử xuống cấp, toàn bộ phần đó sẽ không còn thông số kỹ thuật. Các yêu cầu về cacbua khuôn hỗn hợp nghiêng về việc lựa chọn cấp độ đồng nhất trên tất cả các bộ phận cắt. Ví dụ, một khuôn giặt phẳng có cả phần tử trống và phần xuyên thấu, hoạt động tốt nhất với các hạt dao cacbua phù hợp để tất cả các cạnh đạt giới hạn sử dụng trong cùng một khoảng thời gian, cho phép một lần mài lại thay vì bảo trì so le.
Ứng dụng của ngành định hình những quyết định này hơn nữa. Các ứng dụng cacbua khuôn dập ô tô thường liên quan đến thép cường độ-và hợp kim nhôm với khối lượng vượt quá một triệu bộ phận mỗi năm, điều này thúc đẩy các khuôn dập lũy tiến và khuôn chuyển hướng tới việc sử dụng rộng rãi cacbua trong các trạm cắt. Trong khi đó, việc dập HVAC thường liên quan đến đồng và nhôm mỏng hơn ở tốc độ cực cao, đặt trọng tâm vào cacbua vào phi công và các chày có đường kính-nhỏ mà nếu không sẽ bị mòn sau nhiều ngày. Vật liệu được đóng dấu tương tác với loại khuôn để xác định chính xác vị trí đầu tư cacbua là hợp lý, điều này trực tiếp dẫn đến câu hỏi rộng hơn về việc liệu cacbua có phù hợp về mặt chi phí-cho một ứng dụng nhất định hay không.
Chọn cacbua phù hợp cho ứng dụng dập của bạn
Biết rằng cacbua tốt hơn thép công cụ là một chuyện. Biết liệu nó có ý nghĩa về mặt tài chính đối với công việc cụ thể của bạn hay không lại là chuyện khác. Không phải mọi trạm khuôn đều cần cacbua và không phải mọi hoạt động sản xuất đều phù hợp với mức phí trả trước. Câu hỏi không phải là "cacbua có tốt hơn không?" mà đúng hơn là "cacbua tự trả tiền ở đâu dựa trên những gì tôi đang dập, tôi cần bao nhiêu bộ phận và máy ép của tôi đang làm gì?"
Các biến ứng dụng chứng minh việc lựa chọn cacbua
Năm biến số tương tác với nhau để xác định xem các thành phần cacbua có tồn tại được trong một khuôn nhất định hay không. Hãy đánh giá chúng cùng nhau thay vì tách biệt, bởi vì một yếu tố thuận lợi duy nhất hiếm khi biện minh cho việc đầu tư.
Chất liệu đang được dán tem.Đây là trình điều khiển mạnh nhất. Các vật liệu mài mòn như thép không gỉ, thép silic và thép hợp kim thấp-có độ bền{2}}cao làm tăng tốc độ mài mòn của thép công cụ một cách đáng kể. Tiêu chí lựa chọn cacbua để dập thép không gỉ nghiêng nhiều về cấp độ dưới micromet vì hàm lượng crom trong dải hoạt động giống như giấy nhám mịn chống lại các cạnh cắt. Các vật liệu mềm hơn như thép-cacbon thấp, đồng và nhôm ít bị ảnh hưởng hơn, nhưng ngay cả nhôm cũng có thể gây ra hiện tượng mài mòn do bám dính (trầy xước) mà bề mặt được đánh bóng của cacbua chống lại tốt hơn nhiều so với thép công cụ. Khi đánh giá vật liệu nền ảnh hưởng như thế nào đến việc lựa chọn dụng cụ,Tài nguyên vật liệu của YICHENcung cấp điểm khởi đầu hữu ích để so sánh các đặc tính vật liệu được dập có ảnh hưởng đến nhu cầu thành phần khuôn trên các ứng dụng nhôm, thép, thép không gỉ, đồng thau và magie.
Khối lượng sản xuất.Ngưỡng khối lượng sản xuất khuôn cacbua thường nằm trong khoảng từ 500.000 đến 1.000.000 lượt truy cập cho hầu hết các ứng dụng. Dưới phạm vi đó, thép công cụ chất lượng thường mang lại tuổi thọ chấp nhận được với chi phí ban đầu thấp hơn. Ngoài ra, khoảng thời gian bảo dưỡng kéo dài của cacbua kết hợp với nhau giúp tiết kiệm đáng kể nhờ giảm thời gian ngừng hoạt động, ít chu kỳ mài lại hơn và chất lượng bộ phận ổn định hơn trong suốt quá trình hoạt động. Các khuôn dập lũy tiến tốc độ cao-chạy các chân đầu nối hoặc các tiếp điểm điện ở hàng triệu hành trình sẽ vượt quá ngưỡng này trong vòng vài tuần, khiến cacbua gần như trở thành bắt buộc.
Trọng tải ép và độ dày dải.Trọng tải cao hơn tập trung vào các khu vực cắt nhỏ tạo ra ứng suất nén vượt quá giới hạn làm việc của thép công cụ nhanh hơn. Vật liệu dải dày (trên 2 mm ở thép) tạo ra lực cắt cao hơn tương ứng ở lưỡi cắt. Cả hai điều kiện đều có lợi cho cường độ nén vượt trội của cacbua, nhưng các ứng dụng có kích thước-dày cũng yêu cầu cấp độ cứng hơn (coban cao hơn) để hấp thụ năng lượng va chạm mà không bị sứt mẻ.
Một phần phức tạp.Các bộ phận có nhiều lỗ cách đều nhau, bán kính góc hẹp hoặc các đặc điểm tinh tế có thể gây nguy hiểm cho các cú đột có đường kính-nhỏ. Những chày này mòn nhanh hơn vì diện tích bề mặt phân bổ lực cắt ít hơn. Cacbua thường là giải pháp thực tế duy nhất khi đường kính chày giảm xuống dưới 1,5 mm hoặc khi thông số kỹ thuật lưỡi cắt cực kỳ chặt chẽ.
Sử dụng danh sách kiểm tra này để xác định thời điểm sử dụng cacbua trong khuôn dập cho một ứng dụng cụ thể:
- Bạn đang dập các vật liệu có độ bền cao hoặc mài mòn-(thép không gỉ, HSLA, thép silicon)?
- Tổng khối lượng sản xuất của bạn có vượt quá 500.000 bộ phận trên mỗi bộ khuôn không?
- Đường kính chày có dưới 2 mm hay tỷ lệ chiều dài-trên-đường kính trên 4:1 không?
- Các thành phần thép công cụ hiện tại có yêu cầu mài nhiều hơn một lần trong 100.000 lần chạm không?
- Thời gian ngừng hoạt động ngoài kế hoạch do dụng cụ bị mòn có tốn nhiều chi phí hơn so với việc bảo trì theo lịch trình không?
- Thông số kỹ thuật bộ phận của bạn có yêu cầu chiều cao lưỡi dao dưới 0,05 mm một cách nhất quán không?
- Bạn có đang chạy với tốc độ sải bơi liên tục trên 400 mỗi phút không?
Nếu áp dụng ba điều kiện trở lên, các thành phần cacbua có thể sẽ mang lại chi phí trên mỗi bộ phận thấp hơn trong quá trình sản xuất, ngay cả với mức đầu tư ban đầu cao hơn.
Quyết định trang bị thêm so với xây dựng mới
Các kỹ sư phải đối mặt với quyết định trang bị thêm khuôn cacbua so với quyết định xây dựng mới có tính linh hoạt cao hơn nhiều người nhận ra. Bản dựng khuôn bằng cacbua hoàn chỉnh sẽ có ý nghĩa khi thiết kế một công cụ mới cho chương trình có khối lượng-cao đã được xác nhận. Bạn có thể tối ưu hóa các khe hở, kích thước tấm đệm và hình dạng đầu cặp cho các yêu cầu cụ thể của cacbua ngay từ đầu, bao gồm các tấm đệm dày hơn (tiêu chuẩn 1,2-1,25x) và dung sai dẫn hướng chặt chẽ hơn mà cacbua yêu cầu.
Trang bị thêm là con đường thông minh hơn khi khuôn thép công cụ hiện có đang chạy nhưng hoạt động kém ở các trạm cụ thể. Bạn không cần phải xây dựng lại toàn bộ khuôn để đạt được những lợi ích của cacbua. Các mục tiêu trang bị thêm phổ biến bao gồm:
- Thay thế các chày-mòn nhanh nhất bằng vật liệu cacbua tương đương trong khi vẫn giữ tấm chày và giá đỡ hiện có.
- Hoán đổi các nút khuôn bằng thép công cụ để lấy hạt dao cacbua tại các trạm cắt điều khiển lịch mài của bạn.
- Nâng cấp phi công lên cacbua khi đăng ký sai dải đang gây ra sự trôi dạt chất lượng ở hạ lưu.
- Thêm các tấm mài mòn cacbua để dẫn hướng các bề mặt có rãnh rõ ràng hoặc tích tụ vật liệu.
Phương pháp trang bị thêm có hiệu quả vì các thành phần cacbua thường có thể được mài theo cùng kích thước bên ngoài như các loại thép công cụ trước đây của chúng, lắp vào các bộ phận giữ và đầu cặp hiện có. Hạn chế chính là đảm bảo cấu trúc khuôn hiện có cung cấp sự hỗ trợ đầy đủ. Máy ép chày cacbua-vừa với giá đỡ được thiết kế để chèn thép mềm hơn có thể cần nâng cấp tấm nền để tránh bị nứt khi chịu tải.
Bắt đầu với dữ liệu. Theo dõi những trạm nào tạo ra nhiều sự kiện ngừng hoạt động và phế liệu nhất, sau đó nhắm mục tiêu các vị trí đó để nâng cấp cacbua trước. Đo lường mức độ cải thiện tuổi thọ sử dụng qua hai hoặc ba chu kỳ mài trước khi mở rộng. Cách tiếp cận gia tăng này hạn chế rủi ro và xây dựng tập dữ liệu chi phí nội bộ-mỗi-bộ phận nhằm chứng minh việc áp dụng cacbua rộng hơn dựa trên điều kiện sản xuất thực tế của bạn thay vì ước tính chung.
Cho dù bạn chọn trang bị thêm hay xây dựng mới, lợi ích thực sự từ cacbua chỉ thành hiện thực khi bạn tính đến toàn bộ tác động kinh tế của nó trong suốt vòng đời sản xuất chứ không chỉ chi tiết đơn hàng của đơn đặt hàng.
Tổng chi phí sở hữu các thành phần khuôn cacbua
Một đơn đặt hàng các thành phần cacbua luôn gây ra cú sốc về nhãn dán. Giá ban đầu có thể cao hơn từ 3 đến 5 lần so với một bộ phận thép công cụ tương đương và đối với các hình dạng phức tạp yêu cầu hoàn thiện EDM, hệ số nhân sẽ tăng cao hơn nữa. Con số đó, nằm một mình trên bảng báo giá, sẽ giết chết các dự án cacbua trước khi chúng bắt đầu. Nhưng nó hầu như không cho bạn biết gì về chi phí thực sự của thành phần đó trong suốt thời gian hoạt động của nó.
Chi phí trả trước so với giá trị lâu dài
Tổng chi phí sở hữu của bộ phận khuôn cacbua tính theo mỗi đô la chi tiêu kể từ thời điểm bộ phận đưa vào khuôn cho đến khi hết tuổi thọ. Điều đó bao gồm giá mua, vâng, nhưng cũng bao gồm chi phí mài lại, thời gian ngừng hoạt động của máy ép trong mỗi lần bảo trì, phế liệu được tạo ra do mòn các cạnh, nhân công kiểm tra chất lượng gắn liền với độ lệch kích thước và chi phí cơ hội của các bộ phận không được sản xuất trong khi máy ép không hoạt động.
Hãy xem điều gì sẽ xảy ra với một nút khuôn bằng thép công cụ cần được mài lại sau mỗi 100.000 lần nhấn. Mỗi sự kiện mài lại có nghĩa là dừng máy ép, kéo khuôn, vận chuyển khuôn đến phòng dụng cụ, thực hiện mài, cài đặt lại khuôn và chạy-xác minh bài viết đầu tiên trước khi tiếp tục sản xuất. Nút cacbua ở cùng vị trí có thể chạy từ 500.000 đến hơn một triệu lượt nhấn trước khi cần bảo trì. Tức là loại bỏ bốn sự kiện bảo trì trở lên, mỗi sự kiện mang theo nhân công, hậu cần và-chi phí sản xuất bị thất thoát.
Việc so sánh tuổi thọ khuôn cacbua và thép công cụ thậm chí còn trở nên sai lệch hơn khi bạn tính đến chất lượng bộ phận. Khi cạnh thép dụng cụ bị mòn, chiều cao lưỡi dao tăng lên, kích thước thay đổi và tỷ lệ phế liệu tăng dần. Bạn có thể không phát hiện được sự xuống cấp cho đến khi việc kiểm tra đánh dấu một lô, tại thời điểm đó việc làm lại hoặc các bộ phận bị loại bỏ sẽ thêm chi phí không bao giờ xuất hiện trên dòng ngân sách dụng cụ. Độ ổn định kích thước của cacbua ngăn chặn hiện tượng rão đó, giữ chất lượng bộ phận ổn định sâu hơn nhiều trong quá trình sản xuất.
| Yếu tố chi phí | Thành phần thép công cụ | Thành phần cacbua |
|---|---|---|
| Chi phí mua ban đầu | Thấp hơn (cơ sở) | Cao hơn 3-5 lần so với thép công cụ |
| Tuổi thọ dự kiến giữa các lần xay lại | 50,000 - 200.000 lượt truy cập (thay đổi tùy theo ứng dụng) | 500,000 - 1,000,000+ lượt truy cập |
| Số lần xay lại trước khi thay thế | Nhiều, nhưng mỗi cái rút ngắn tuổi thọ dần dần | Tổng số lần nghiền lại cần ít hơn so với sản lượng tương đương |
| Tần suất ngừng bảo trì | Cao hơn (dừng nhấn thường xuyên hơn) | Giảm đáng kể |
| Xu hướng tỷ lệ phế liệu trong thời gian sử dụng | Tăng dần khi cạnh bị mòn | Vẫn ổn định lâu hơn trước khi xuống cấp |
| Tính nhất quán của từng phần | Trôi sớm hơn trong quá trình sản xuất | Giữ dung sai trong các lần chạy kéo dài |
| Yêu cầu dịch vụ chuyên biệt | Phòng mài tiêu chuẩn | Yêu cầu mài kim cương hoặc EDM |
| Nguy cơ thất bại thảm hại | Thấp hơn (chế độ hư hỏng dẻo) | Cao hơn nếu được hỗ trợ không đúng cách hoặc bị căn chỉnh sai |
Tính điểm hòa vốn khi nâng cấp cacbua
Phân tích hòa vốn cho các bộ phận dập cacbua không yêu cầu mô hình tài chính phức tạp. Bạn cần bốn điểm dữ liệu từ hoạt động hiện tại của mình: chi phí cho mỗi lần bảo trì thép công cụ (bao gồm nhân công, thời gian ngừng hoạt động và mất sản xuất), tần suất xảy ra các sự kiện đó, chi phí phế liệu và làm lại do mòn cạnh giữa các khoảng thời gian bảo trì và tổng khối lượng sản xuất mà khuôn phải cung cấp.
Việc tính toán tuân theo một cấu trúc đơn giản:
- Tổng chi phí thép công cụ=(chi phí ban đầu) + (chi phí cho mỗi lần bảo trì x số lần xảy ra trong vòng đời sản xuất) + (chi phí phế liệu/làm lại do hao mòn)
- Tổng chi phí cacbua=(chi phí ban đầu) + (chi phí cho mỗi lần bảo trì x số lần giảm) + (giảm chi phí phế liệu/làm lại)
- Điểm hòa vốn=khối lượng sản xuất tại đó tổng chi phí cacbua giảm xuống dưới tổng chi phí thép công cụ
Điểm hòa vốn đạt được nhanh hơn khi bất kỳ điều kiện nào trong số này tăng cường: vật liệu được dập có độ mài mòn cao, chi phí ngừng hoạt động mỗi giờ cao do áp lực sử dụng máy ép, chi phí phế liệu đáng kể do bản thân vật liệu được dập rất đắt tiền hoặc khuôn chạy liên tục ở tốc độ hành trình cao khiến khoảng thời gian bảo trì bị rút ngắn thành ngày thay vì tuần.
Khuôn cacbua giúp giảm chi phí ngừng hoạt động đồng thời tiết kiệm chi phí theo thời gian vì mỗi lần dừng máy ép tránh được sẽ mang một chi phí cố định, cho dù lần dừng kéo dài 30 phút hay hai giờ. Trên dây chuyền ép cung cấp hoạt động lắp ráp đúng-đúng-thời gian, một thay đổi công cụ ngoài kế hoạch có thể làm gián đoạn lịch trình xuôi dòng vượt xa thời gian bảo trì trực tiếp. Chi phí xếp tầng đó hiếm khi xuất hiện trong các so sánh-tuổi thọ công cụ đơn giản nhưng lại thống trị nền kinh tế-thế giới thực.
Lời cảnh báo trung thực: cacbua không phải lúc nào cũng thắng trong phép tính TCO. Khối lượng-thấp chạy dưới 500.000 bộ phận, vật liệu dạng dải mềm hầu như không gây áp lực lên thép công cụ hoặc khuôn mẫu nguyên mẫu dự kiến sẽ trải qua những thay đổi về thiết kế có thể không bao giờ đạt đến điểm hòa vốn. Giá trị của việc chạy những con số này là xác định chính xác thành phần nào vượt qua ngưỡng, do đó bạn đầu tư đô la cacbua vào nơi lợi nhuận là thực chứ không phải giả định.
Tuy nhiên, việc đạt được hiệu quả kinh tế chỉ quan trọng nếu các thành phần cacbua thực sự mang lại tuổi thọ sử dụng định mức trong thực tế. Điều đó phụ thuộc hoàn toàn vào cách chúng được xử lý, bảo trì và giám sát sau khi chúng được lắp vào khuôn.
Duy trì và kéo dài tuổi thọ thành phần cacbua
Cú đấm cacbua được xếp hạng cho một triệu cú đánh giữa các lần mài lại sẽ không đạt được con số đó nếu nó bị rơi trên băng ghế thép, lắp vào khuôn không thẳng hàng hoặc chạy mà không được bôi trơn đầy đủ. Các tính chất vật liệu chỉ là một nửa phương trình. Nửa còn lại là kỷ luật vận hành: cách bạn xử lý, thiết lập, giám sát và bảo trì các bộ phận này sẽ quyết định liệu bạn có thu được toàn bộ lợi nhuận từ khoản đầu tư cacbua của mình hay đốt cháy nó sớm.
Thực hành tốt nhất về bảo trì và mài lại
Cacbua cứng nhưng cũng giòn. Sự kết hợp đó đòi hỏi một tư duy bảo trì khác với tư duy mà hầu hết các cửa hàng áp dụng cho thép công cụ. Bạn không thể dùng búa đập một cú đấm cacbua vào một vật giữ, ném nó vào ngăn kéo bằng các dụng cụ khác hoặc mài nó trên một bánh xe oxit nhôm tiêu chuẩn. Mỗi phím tắt này đều gây ra hư hỏng làm rút ngắn thời gian sử dụng hoặc gây ra lỗi đột ngột.
Bắt đầu với việc xử lý. Luôn coi các thành phần cacbua như dụng cụ chính xác. Bảo quản riêng lẻ trong các hộp đựng có đệm lót, dán nhãn rõ ràng và ngăn cách để chúng không tiếp xúc với nhau hoặc các bề mặt cứng. Ngay cả dầu lấy dấu vân tay cũng có thể gây ra vấn đề theo thời gian, vì vậy hãy xử lý bằng găng tay sạch và giữ cho khu vực bảo quản khô ráo để tránh ăn mòn bất kỳ bộ phận thép nào của tổ hợp.
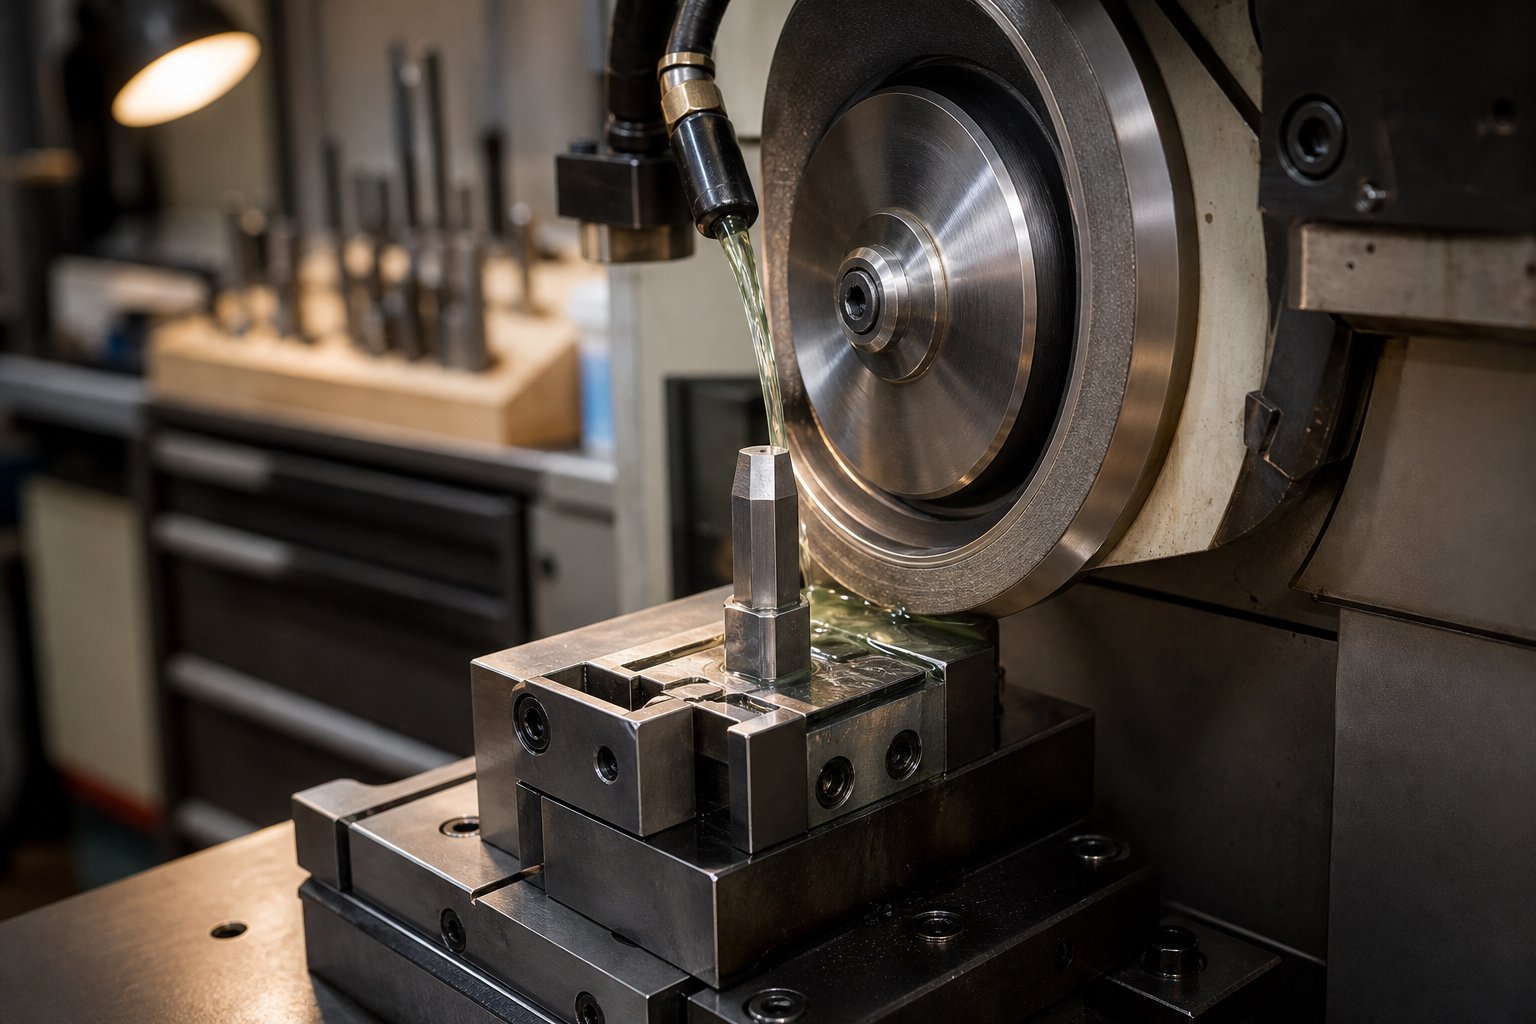
Việc mài lại chày dập cacbua cần có bánh xe kim cương chứ không phải vật liệu mài mòn thông thường. Độ cứng của cacbua chỉ đơn giản là phá hủy bánh xe bằng nhôm oxit hoặc cacbua silic trước khi chúng cắt hiệu quả. Sử dụng bánh xe kim cương được kết dính hoặc thủy tinh hóa bằng nhựa-có dòng chất làm mát thích hợp để ngăn ngừa nứt do nhiệt. Hãy ghi nhớ các thông số này:
- Loại bỏ vật liệu tối thiểu cần thiết để khôi phục lại lưỡi cắt sạch, thường là 0,02 đến 0,05 mm mỗi lần mài lại.
- Duy trì độ bóng bề mặt nhất quán trên toàn bộ mặt cắt. Việc mài không đều để lại các ứng suất tăng lên dẫn đến hiện tượng sứt mẻ cạnh khi sử dụng.
- Bảo toàn hình học ban đầu một cách chính xác. Các góc cắt, độ thuôn phía sau và các tính năng chạm nổi đều phục vụ các chức năng cụ thể và việc thay đổi chúng trong quá trình mài lại sẽ loại bỏ những lợi thế về hiệu suất mà chúng mang lại.
- Kiểm tra độ phẳng và độ vuông góc sau khi mài. Ngay cả độ nghiêng 0,01 mm trên mặt đục lỗ cũng tạo ra tải không đồng đều mà cacbua chịu đựng kém.
- Khử từ tính các bộ phận sau bất kỳ thao tác mài nào để ngăn chặn sự bám dính của các hạt kim loại trong quá trình bảo quản hoặc lắp đặt lại.
Việc bảo trì hoàn thiện bề mặt không chỉ dừng lại ở việc mài lại. Các nút khuôn và tấm mài mòn đã được đánh bóng phải được-đánh bóng lại định kỳ để duy trì đặc tính-ma sát thấp. Sự tích tụ vật liệu hoặc các vết xước nhỏ-từ dải băng làm tăng ma sát, tăng tốc độ sinh nhiệt và thúc đẩy hiện tượng ăn mòn. Đánh bóng nhanh bằng bột kim cương trong quá trình bảo trì theo lịch trình sẽ giúp bề mặt hoạt động như thiết kế.
Chiến lược bôi trơn cũng đóng vai trò trực tiếp trong việc kéo dài tuổi thọ sử dụng của bộ phận khuôn cacbua. Chất bôi trơn thích hợp tạo ra một màng chắn giữa vật liệu dải và bề mặt cacbua, làm giảm cả sự mài mòn và sự truyền chất kết dính. Chọn chất bôi trơn được pha chế đặc biệt cho vật liệu dải của bạn và đảm bảo ứng dụng nhất quán trên toàn bộ chiều rộng dải. Bôi trơn không đủ ở một cạnh của dải sẽ tập trung sự mài mòn ở một bên của các bộ phận khuôn, tạo ra sự xuống cấp không đối xứng làm rút ngắn tuổi thọ và làm sai lệch chất lượng bộ phận.
Việc xác minh căn chỉnh cần có trong mọi quy trình thiết lập khuôn, không chỉ trong quá trình lắp đặt ban đầu.Sai lệch là kẻ giết người thầm lặng đối với tuổi thọ của khuôn cacbua, gây ra sự phân bố ứng suất không đồng đều làm tải một bên của chày hoặc nút vượt quá ngưỡng gãy của nó. Sử dụng chỉ báo quay số để xác nhận độ đồng tâm đột lỗ-đến{2}}trước khi tiến hành sản xuất. Một vài phút xác minh sẽ ngăn chặn việc ngừng hoạt động ngoài dự kiến hàng giờ do một bộ phận bị nứt.
Giám sát hao mòn và thời gian thay thế
Biết khi nào một thành phần cacbua cần được chú ý là sự khác biệt giữa thời gian nghiền lại 30 phút theo lịch trình và việc phá bỏ khẩn cấp các bộ phận bị loại bỏ trong thùng. Cacbua không đưa ra những cảnh báo dần dần giống như thép công cụ. Các cạnh thép cuộn dần dần, tạo ra các gờ xấu đi dần dần. Các cạnh cacbua có xu hướng giữ được độ sắc nét lâu hơn, sau đó xuống cấp nhanh chóng khi độ mòn đạt đến ngưỡng tới hạn. Hành vi đó làm cho việc giám sát chủ động trở nên cần thiết.
Hãy để ý những dấu hiệu cảnh báo này cho thấy bộ phận cacbua cần được bảo dưỡng:
- Chiều cao gờ vượt quá tiêu chuẩn kỹ thuật trên các bộ phận được dập, đặc biệt là tăng đột ngột chứ không có xu hướng tăng dần.
- Có thể nhìn thấy các dải mòn hoặc các vòng được đánh bóng trên vùng cắt của chày hoặc nút khuôn.
- Vết sứt-vi mô dọc theo các cạnh cắt, có thể nhìn thấy dưới độ phóng đại ngay cả khi các bộ phận vẫn nằm trong giới hạn dung sai.
- Các vấn đề về lực tước hoặc nâng dải tăng lên cho thấy bề mặt nhám hoặc độ bám dính của vật liệu trên các thành bên của chày.
- Độ lệch kích thước trong các tính năng được đóng dấu, đặc biệt là đường kính lỗ có xu hướng hướng tới giới hạn dung sai trên.
- Những thay đổi có thể nghe thấy trong âm thanh máy ép trong quá trình dập, có thể báo hiệu các vết nứt đang phát triển hoặc các hạt dao bị lỏng.
Khi bạn phát hiện ra những dấu hiệu này, câu hỏi đặt ra là liệu việc phục hồi có khả thi hay không hay bộ phận đó đã hết tuổi thọ. Việc phục hồi hoạt động khi độ mòn bị giới hạn ở mặt cắt và chiều dài thành phần còn lại cho phép loại bỏ vật liệu mà không giảm xuống dưới kích thước chức năng tối thiểu. Hầu hết các chày cacbua đều chịu được nhiều lần mài lại miễn là chiều dài tổng thể vẫn nằm trong phạm vi điều chỉnh của bộ khuôn. Tương tự, các nút khuôn có thể được mài lại trên mặt cắt của chúng nhiều lần trước khi chiều rộng vùng vượt quá giới hạn chấp nhận được.
Việc thay thế trở nên cần thiết khi sứt mẻ kéo dài bên dưới vùng cắt vào trong thân máy, khi có thể nhìn thấy các vết nứt ở bất kỳ điểm nào dọc theo bộ phận hoặc khi việc mài lại tích lũy đã làm chi tiết bị ngắn lại ngoài phạm vi có thể sử dụng được của nó. Cố gắng cứu vãn một thành phần cacbua bị nứt không bao giờ đáng để mạo hiểm. Khi các vết nứt phát triển, khuôn sẽ trở nên không an toàn và phải được thay thế ngay lập tức để ngăn chặn sự cố nghiêm trọng có thể làm hỏng giá đỡ khuôn, máy ép hoặc các bộ phận xung quanh.
Những lỗi phổ biến làm hư hỏng các bộ phận khuôn cacbua và rút ngắn tuổi thọ sử dụng của chúng thường xuất phát từ việc coi chúng như thép công cụ:
- Khoảng hở khuôn quá mức.Khoảng hở quá lớn giữa nút đục lỗ và nút khuôn khiến lưỡi cắt cacbua bị căng trong quá trình đột phá, điều kiện tải cacbua xử lý kém. Giữ các khoảng trống trong phạm vi thông số kỹ thuật và xác minh chúng trong quá trình thiết lập.
- Trọng tải quá mức.Chạy nhiều lực ép hơn mức cần thiết không cải thiện chất lượng cắt nhưng lại làm tăng độ mỏi do nén. Kích thước máy ép chính xác cho công việc và tránh sử dụng- trọng tải quá mức như một giải pháp giải quyết tình trạng dụng cụ bị cùn.
- Tước không đúng cách.Những cú đấm rút lại mà không có hướng dẫn sẽ chịu lực ngang gây sứt mẻ thành bên. Bộ tháo dỡ lò xo phải tác dụng đủ lực để ngăn dải dính vào chày trong quá trình rút lại.
- Bỏ qua kiểm tra căn chỉnh.Ngay cả độ lệch 0,02 mm giữa đục lỗ và nút cũng tạo ra lực cắt không đối xứng, tập trung ứng suất vào một cạnh, làm tăng đáng kể nguy cơ gãy xương.
- Độ cứng của tấm nền không chính xác.Tấm nền mềm hơn đầu đục lỗ cho phép cacbua đâm vào tấm, tạo ra sự tập trung ứng suất làm lan rộng các vết nứt.Khớp độ cứng của tấm lót với độ cứng của đầu đục lỗđể phân bố tải đều.
- Mài không có chất làm mát.Mài khô tạo ra sốc nhiệt tạo ra các vết nứt nhỏ dưới bề mặt, ban đầu không nhìn thấy được nhưng được đảm bảo lan truyền dưới tải trọng sử dụng.
Việc duy trì hồ sơ bảo trì chi tiết cho từng thành phần cacbua, bao gồm số lần va chạm giữa các lần mài lại, vật liệu bị loại bỏ trong mỗi lần bảo dưỡng và bất kỳ kiểu hao mòn nào được quan sát, sẽ xây dựng bộ dữ liệu bạn cần để dự đoán thời gian bảo trì một cách chính xác. Qua hai hoặc ba chu kỳ dịch vụ, các mô hình sẽ xuất hiện cho phép bạn lên lịch xử lý lại một cách chủ động thay vì phản ứng với các lỗi về chất lượng. Khả năng dự đoán đó là nơi lợi thế tổng chi phí của cacbua trở thành hiện thực trong hoạt động, biến việc kéo dài tuổi thọ lý thuyết thành thời gian hoạt động thực tế trên sàn in.
Các bước tiếp theo để lựa chọn thành phần khuôn cacbua
Dữ liệu bảo trì dự đoán, so khớp cấp độ-với-thành phần và tính toán hòa vốn đều hướng đến cùng một kết luận: các thành phần khuôn dập cacbua mang lại lợi nhuận có thể đo lường được khi quá trình lựa chọn được thúc đẩy bởi dữ liệu ứng dụng thay vì giả định. Câu hỏi dành cho nhóm của bạn không phải là liệu cacbua có hoạt động hay không mà là ở đâu trong khuôn cụ thể của bạn, nó sẽ tự trả giá nhanh nhất.
Những bài học quan trọng dành cho kỹ sư và nhóm tìm nguồn cung ứng
Mọi quyết định được đề cập trong hướng dẫn này đều rút gọn thành một vài nguyên tắc cốt lõi. Giữ những điều này ở vị trí trung tâm khi đánh giá khoản đầu tư cacbua tiếp theo của bạn:
- Việc lựa chọn cấp độ phải phù hợp với dạng hư hỏng chủ yếu của thành phần. Độ mài mòn đòi hỏi phải có công thức hạt-có hàm lượng coban thấp,{2}}mịn. Tải tác động đòi hỏi hàm lượng coban cao hơn và cấu trúc hạt thô hơn.
- Loại khuôn chỉ ra nơi cacbua kiếm được lợi nhuận cao nhất. Các khuôn lũy tiến cần nó rộng rãi trên các phi công, đục lỗ và nút. Khuôn chuyển được hưởng lợi từ vị trí được nhắm mục tiêu tại các trạm tạo hình và cắt độ mài mòn cao-.
- Khối lượng sản xuất đặt ra ngưỡng kinh tế. Hầu hết các ứng dụng đều vượt qua điểm hòa vốn trong khoảng từ 500.000 đến 1.000.000 lượt truy cập, nhưng vật liệu dải mài mòn hoặc tốc độ hành trình cao kéo con số đó xuống thấp hơn.
- Trang bị thêm là một con đường hợp lệ. Bạn không cần phải xây dựng lại toàn bộ khuôn để tận dụng được các lợi ích của cacbua. Bắt đầu tại các trạm gây ra nhiều thời gian ngừng hoạt động và phế liệu nhất, sau đó mở rộng dựa trên kết quả đo được.
- Kỷ luật bảo trì bảo vệ khoản đầu tư. Việc mài kim cương, xác minh căn chỉnh thích hợp và giám sát độ mòn chủ động là những điều không thể-thương lượng được nếu bạn mong muốn cacbua đạt được tuổi thọ sử dụng định mức.
Cacbua mang lại ROI cao nhất khi bạn dập các vật liệu mài mòn ở khối lượng lớn với dung sai kích thước chặt chẽ, trong đó chi phí cho mỗi lần dừng máy đột xuất vượt quá mức phí bảo hiểm mà bạn đã trả cho bộ phận đã ngăn chặn điều đó.
Bắt đầu đánh giá vật liệu cacbua của bạn
Sẵn sàng chuyển từ nghiên cứu sang hành động? Trình tự ưu tiên này cung cấp cho các kỹ sư và nhóm tìm nguồn cung ứng một danh sách kiểm tra lựa chọn thành phần khuôn dập cacbua thực tế để thực hiện:
- Kiểm tra dữ liệu hiệu suất khuôn hiện tại của bạn.Xác định trạm nào tạo ra nhiều sự kiện nghiền lại nhất, tỷ lệ phế liệu cao nhất và thời gian ngừng hoạt động ngoài kế hoạch dài nhất. Đây là những ứng cử viên cacbua đầu tiên của bạn.
- Đặc trưng nhu cầu vật liệu dải của bạn.Xem lại các tính chất cơ học và độ mài mòn của vật liệu bạn đóng dấu.Tài nguyên vật liệu của YICHENcung cấp một điểm khởi đầu thực tế để so sánh các đặc tính bề mặt của nhôm, thép, thép không gỉ, đồng thau và magie, giúp bạn hiểu vật liệu được dập của bạn điều khiển nhu cầu dụng cụ như thế nào.
- Kết hợp lớp hóa học với từng thành phần mục tiêu.Sử dụng các mối quan hệ giữa kích thước hạt và hàm lượng chất kết dính được đề cập trước đó để chọn các công thức giải quyết các dạng lỗi cụ thể của bạn chứ không phải các khuyến nghị chung chung.
- Chạy tính toán hòa vốn cho ba ứng viên hàng đầu của bạn.Nhập chi phí thời gian ngừng hoạt động thực tế, tần suất bảo trì và dữ liệu phế liệu. Nếu các con số phù hợp với những trạm đó thì chúng có thể phù hợp với những trạm khác đang gặp phải tình trạng tương tự.
- Chỉ định cơ sở hạ tầng hỗ trợ thích hợp.Xác nhận rằng các tấm đệm, vật giữ và hệ thống căn chỉnh đáp ứng các yêu cầu của cacbua trước khi đặt hàng các bộ phận. Loại cao cấp được lắp đặt trong giá đỡ không đủ sẽ hỏng nhanh hơn thép công cụ trong giá đỡ phù hợp.
- Thiết lập đường cơ sở đo lường.Ghi lại số lần truy cập, số liệu chất lượng bộ phận và khoảng thời gian bảo trì từ ngày đầu tiên để bạn có thể định lượng sự cải thiện và biện minh cho việc áp dụng cacbua tiếp theo với dữ liệu sản xuất thực tế.
Hướng dẫn kỹ sư về tìm nguồn cung ứng khuôn cacbua cuối cùng đề cập đến việc xử lý từng vị trí bộ phận như vấn đề kỹ thuật của chính nó. Cấu trúc cấp độ, hình học và hỗ trợ hoạt động tại một trạm có thể sai ở trạm tiếp theo. Hãy để dữ liệu sản xuất của bạn hướng dẫn các quyết định, đầu tư vào nơi lợi nhuận đã được chứng minh và phát triển từ đó. Cách tiếp cận có kỷ luật, dựa trên dữ liệu-đó là cách bạn tránh phải trả tiền hai lần: một lần cho cacbua không thành công do sử dụng sai và một lần nữa cho vật liệu thay thế cuối cùng đã thành công.
Các câu hỏi thường gặp về các thành phần khuôn dập cacbua
1. Các thành phần khuôn dập cacbua là gì và tại sao chúng được sử dụng?
Các thành phần khuôn dập cacbua là các bộ phận dụng cụ chính xác được làm từ cacbua vonfram xi măng liên kết với coban hoặc niken. Chúng bao gồm chày, nút khuôn, chày dẫn hướng, bộ tháo khuôn và tấm mài mòn thay thế các bộ phận thép công cụ bên trong cụm khuôn. Các kỹ sư chỉ định chúng vì cacbit có độ cứng xấp xỉ 92 HRA so với thép công cụ ở khoảng 62 HRC, mang lại tuổi thọ dụng cụ dài hơn tới 10 lần khi sản xuất với số lượng lớn. Tuổi thọ sử dụng kéo dài này giúp giảm thời gian ngừng hoạt động của máy ép, duy trì dung sai chặt chẽ hơn trong thời gian dài hơn và giảm chi phí cho mỗi bộ phận được dập.
2. Làm cách nào để chọn loại cacbua phù hợp cho ứng dụng khuôn dập của tôi?
Việc lựa chọn cấp độ phụ thuộc vào dạng hư hỏng chính của thành phần. Đối với các chày cắt vật liệu mỏng hoặc các lỗ có đường kính{1}}nhỏ, cấp độ hạt siêu nhỏ có 3-8% coban và độ cứng 92-94 HRA mang lại khả năng giữ cạnh tối đa. Những cú đột bao hình nặng xử lý vật liệu khổ dày cần cấp độ C12-C13 với 13-16% coban để có độ bền va đập. Nút khuôn có khả năng cắt vừa phải hoạt động tốt với cấp độ C10-C11 ở mức 8-13% coban. Tấm mài mòn được hưởng lợi từ loại C2 có hàm lượng coban thấp được tối ưu hóa cho khả năng chống mài mòn. Hãy kết hợp loại hóa học phù hợp với việc bạn đang thiết kế để chống mài mòn dần dần hay gãy xương do va chạm đột ngột.
3. Khi nào thì việc sử dụng cacbua thay vì thép công cụ trong khuôn dập sẽ có hiệu quả về mặt chi phí?
Cacbua thường trở nên hợp lý về mặt chi phí khi tổng khối lượng sản xuất vượt quá 500.000 đến 1.000.000 lượt truy cập. Điểm hòa vốn đạt được nhanh hơn khi dập các vật liệu mài mòn như thép không gỉ hoặc thép silicon, tốc độ hành trình trên 400 mỗi phút, sử dụng đường kính chày dưới 2 mm hoặc khi chi phí ngừng hoạt động ngoài kế hoạch vượt quá chi phí bảo trì theo lịch trình. Mặc dù cacbua có chi phí trả trước cao hơn 3-5 lần, nhưng khoảng thời gian bảo dưỡng kéo dài giữa các lần nghiền lại, tỷ lệ phế liệu giảm và sản lượng có kích thước ổn định thường mang lại tổng chi phí cho mỗi bộ phận thấp hơn trong toàn bộ quá trình sản xuất.
4. Tôi có thể trang bị thêm các bộ phận khuôn thép công cụ hiện có thành cacbua mà không cần chế tạo lại toàn bộ khuôn không?
Có, trang bị thêm là một cách tiếp cận thực tế và phổ biến. Các bộ phận cacbua có thể được mài để phù hợp với kích thước bên ngoài của các loại thép công cụ tiền thân của chúng, lắp vào các bộ phận giữ và đầu cặp hiện có. Bắt đầu bằng cách xác định các trạm tạo ra nhiều thời gian ngừng hoạt động và phế liệu nhất, sau đó thay thế các chày, nút khuôn, trục dẫn hoặc tấm mài mòn cụ thể đó bằng vật liệu cacbua tương đương. Yêu cầu chính là đảm bảo cơ sở hạ tầng hỗ trợ đầy đủ, đặc biệt là các tấm đệm có độ dày gấp 1,2-1,25 lần tiêu chuẩn và xác minh căn chỉnh phù hợp, vì cacbua yêu cầu hỗ trợ cứng hơn thép công cụ dẻo.
5. Làm cách nào để bảo trì các bộ phận khuôn cacbua nhằm tối đa hóa tuổi thọ sử dụng của chúng?
Việc bảo trì cacbua yêu cầu đá mài kim cương có dòng nước làm mát để mài lại, chỉ loại bỏ 0,02-0,05 mm mỗi lượt trong khi vẫn giữ nguyên hình dạng ban đầu. Bảo quản các bộ phận riêng lẻ trong hộp đựng có đệm để tránh bị sứt mẻ khi tiếp xúc. Xác minh căn chỉnh đục lỗ-để-chết bằng các chỉ báo quay số trong mỗi lần thiết lập, vì sai lệch thậm chí 0,02 mm sẽ tập trung ứng suất và gây ra gãy xương. Duy trì sự bôi trơn thích hợp trên toàn bộ chiều rộng dải, giữ khoảng hở trong khoảng 5-10% độ dày dải mỗi bên và theo dõi các dấu hiệu cảnh báo như chiều cao gờ tăng đột ngột hoặc sứt mẻ vi mô có thể nhìn thấy dọc theo các cạnh cắt.


