


Tìm hiểu về khuôn dập ô tô và vai trò của nó trong sản xuất xe
Hãy tưởng tượng một công cụ duy nhất sản xuất hàng nghìn bộ phận xe giống hệt nhau, ngày này qua ngày khác, vớiđộ chính xác đến từng milimet. Đó chính xác là những gì khuôn dập ô tô làm. Nó là công cụ vô danh đằng sau hầu hết mọi bộ phận kim loại tấm mà bạn nhìn thấy trên một chiếc ô tô hiện đại, từ chắn bùn và tấm cửa cho đến các kết cấu gia cố ẩn bên dưới bề mặt.
Khuôn dập ô tô là gì
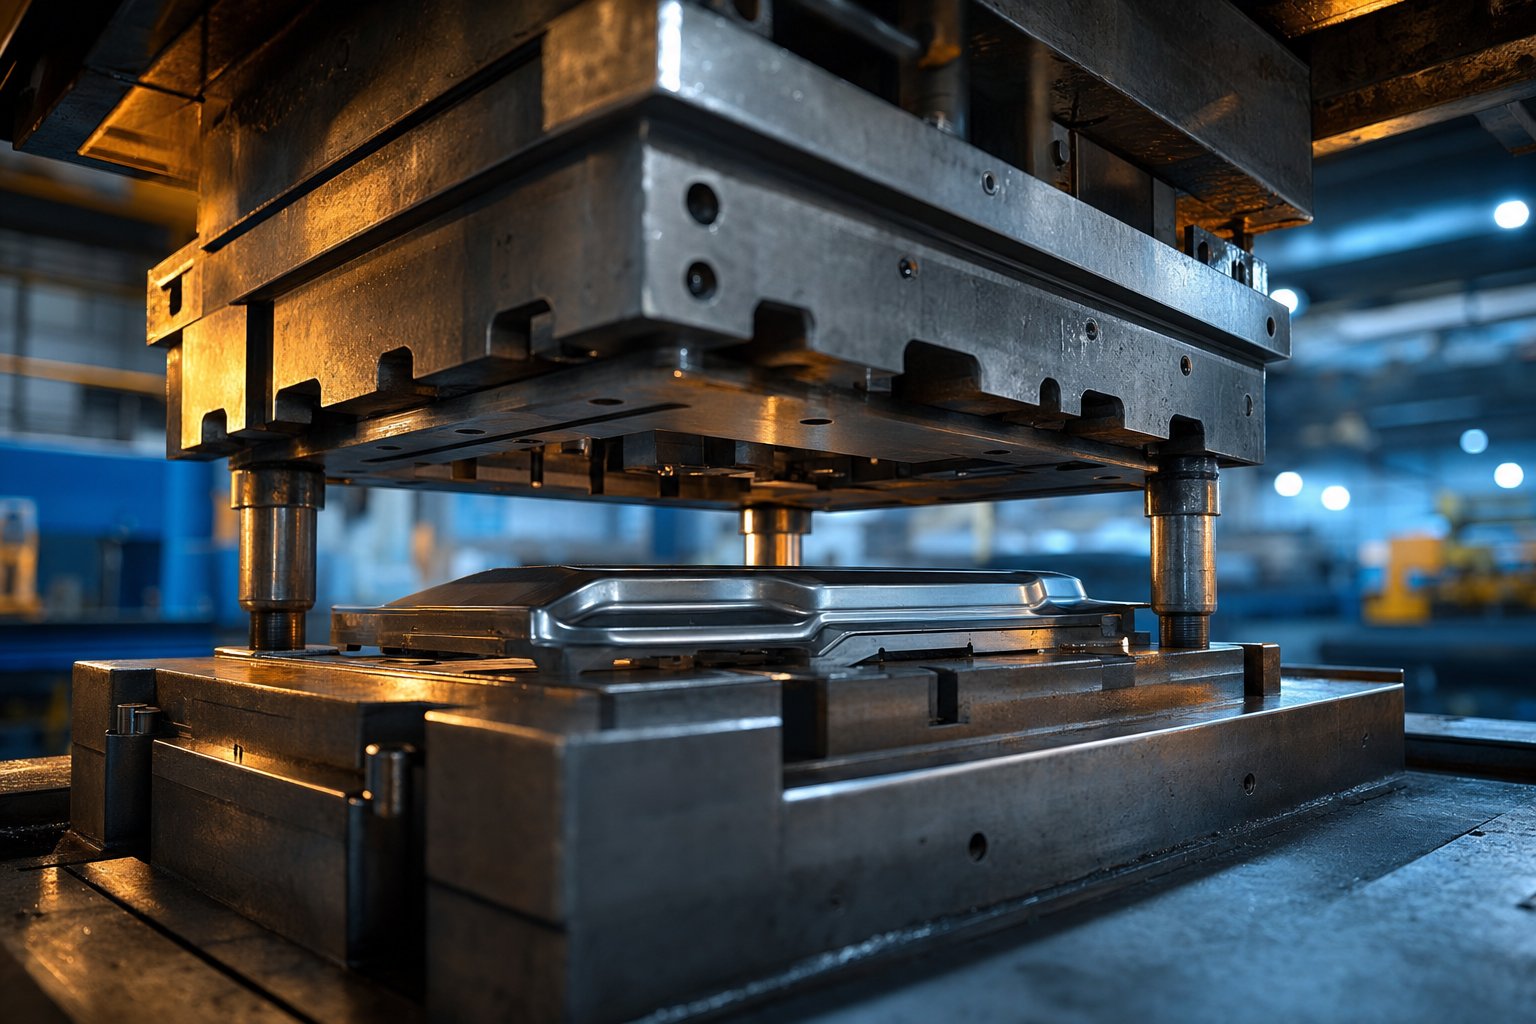
Khuôn dập ô tô là một công cụ được thiết kế chính xác-, bao gồm một bộ các thành phần thép công cụ cứng phù hợp để cắt, uốn cong, kéo hoặc định hình tấm kim loại phẳng thành các bộ phận xe ba-chiều dưới trọng tải ép được kiểm soát.
Hình ảnh hai nửa khuôn được kẹp vào máy dập. Nửa trên hạ xuống với một lực cực lớn và tấm kim loại phẳng giữa chúng biến thành một bộ phận có đường viền phức tạp chỉ trong chưa đầy một giây. Các phần cắt và tạo hình thường được làm từ vật liệu có độ cứng đặc biệt.thép công cụvà ở những khu vực có độ mài mòn cao, lớp lót cacbua hoặc lớp phủ chống mài mòn-sẽ kéo dài tuổi thọ sử dụng của dụng cụ.
Dập là một hoạt động tạo hình nguội. Không có nhiệt bên ngoài nào được cố ý tác dụng lên vật liệu khuôn hoặc tấm. Tuy nhiên, ma sát sinh ra trong quá trình cắt và tạo hình có nghĩa là các bộ phận được dập thường khiến dụng cụ trở nên nóng khi chạm vào. Quá trình này có thể quay vòng với tốc độ phi thường, với một số khuôn hoàn thành hơn 1.000 hành trình mỗi phút đối với các bộ phận nhỏ hơn.
Tại sao việc dập khuôn lại quan trọng trong sản xuất xe
Khuôn dập ô tô chiếm một vị trí quan trọng trong dây chuyền sản xuất xe. Họ đặt trực tiếp giữa máy dập và thân xe-trong-bộ phận màu trắng, biến cuộn dây thô thành các bộ phận chính xác mà robot hàn và hệ thống kết dính kết hợp với nhau để tạo thành cấu trúc và lớp vỏ của xe.
Tại sao điều này lại quan trọng đến thế? Bởi vì các phương tiện hiện đại có hàng trăm bộ phận được dán tem và mỗi bộ phận trong số đó đều phải đáp ứng dung sai kích thước chặt chẽ để đảm bảo độ khít, tính toàn vẹn của cấu trúc và hiệu suất va chạm. Một hệ thống khuôn lũy tiến duy nhất có thể tích hợp nhiều nguyên công tạo hình vào một hành trình liên tục, loại bỏ các lỗi xử lý và thời gian chu kỳ cắt cho giá đỡ, đầu nối và các bộ phận kết cấu nhỏ. Các khuôn chuyển tiếp và đường song song lớn hơn xử lý các tấm thân xe rộng và các bộ phận kết cấu được vẽ sâu-để xác định hình dạng và độ bền của xe.
Độ chính xác và độ bền của các khuôn này ảnh hưởng trực tiếp đến hiệu quả chi phí, tính nhất quán của bộ phận và tốc độ sản xuất. Chúng cho phép các nhà sản xuất sản xuất hàng triệu bộ phận đồng nhất mỗi năm trong khi vẫn giữ được-chi phí cho mỗi bộ phận ở mức thấp. Khi áp lực pháp lý ngày càng tăng xung quanh vấn đề tiết kiệm nhiên liệu, an toàn khi va chạm và điện khí hóa, khuôn dập ô tô đang phát triển nhanh chóng để xử lý các loại thép cường độ cao-tiên tiến, hợp kim nhôm và các dạng hình học thành phần hoàn toàn mới mà nền tảng xe điện yêu cầu.
Bài viết này trình bày toàn bộ bối cảnh đó: các loại khuôn và cách kết hợp chúng với các bộ phận cụ thể, chiến lược lựa chọn vật liệu, quy trình dập lũy tiến một cách chi tiết, cách điện khí hóa đang định hình lại thiết kế khuôn, quy trình thử và xác nhận trước khi sản xuất hàng loạt, xử lý sự cố ở chế độ lỗi và những điều cần tìm ở một đối tác sản xuất khuôn. Mỗi phần xây dựng một khuôn khổ thực tế để các nhóm kỹ thuật đưa ra các quyết định về công cụ trong một ngành-thay đổi nhanh chóng.
Các loại khuôn dập dùng trong sản xuất ô tô
Không phải tất cả các khuôn ô tô đều có thể hoán đổi cho nhau. Hình dạng của bộ phận, khối lượng bạn cần và vật liệu bạn đang dập đều quyết định cấu trúc khuôn nào có ý nghĩa. Chọn sai và bạn sẽ phải đối mặt với chi phí dụng cụ tăng cao, phế liệu quá mức hoặc thời gian chu kỳ không thể theo kịp mục tiêu sản xuất. Vậy các nhóm kỹ thuật sắp xếp các lựa chọn như thế nào?
Giải thích về các đường chết lũy tiến, chuyển giao và song song
Bốn tiểu họccác loại khuôn dậpthống trị sản xuất kim loại tấm ô tô. Mỗi người phục vụ một vai trò riêng biệt trong chuỗi sản xuất.
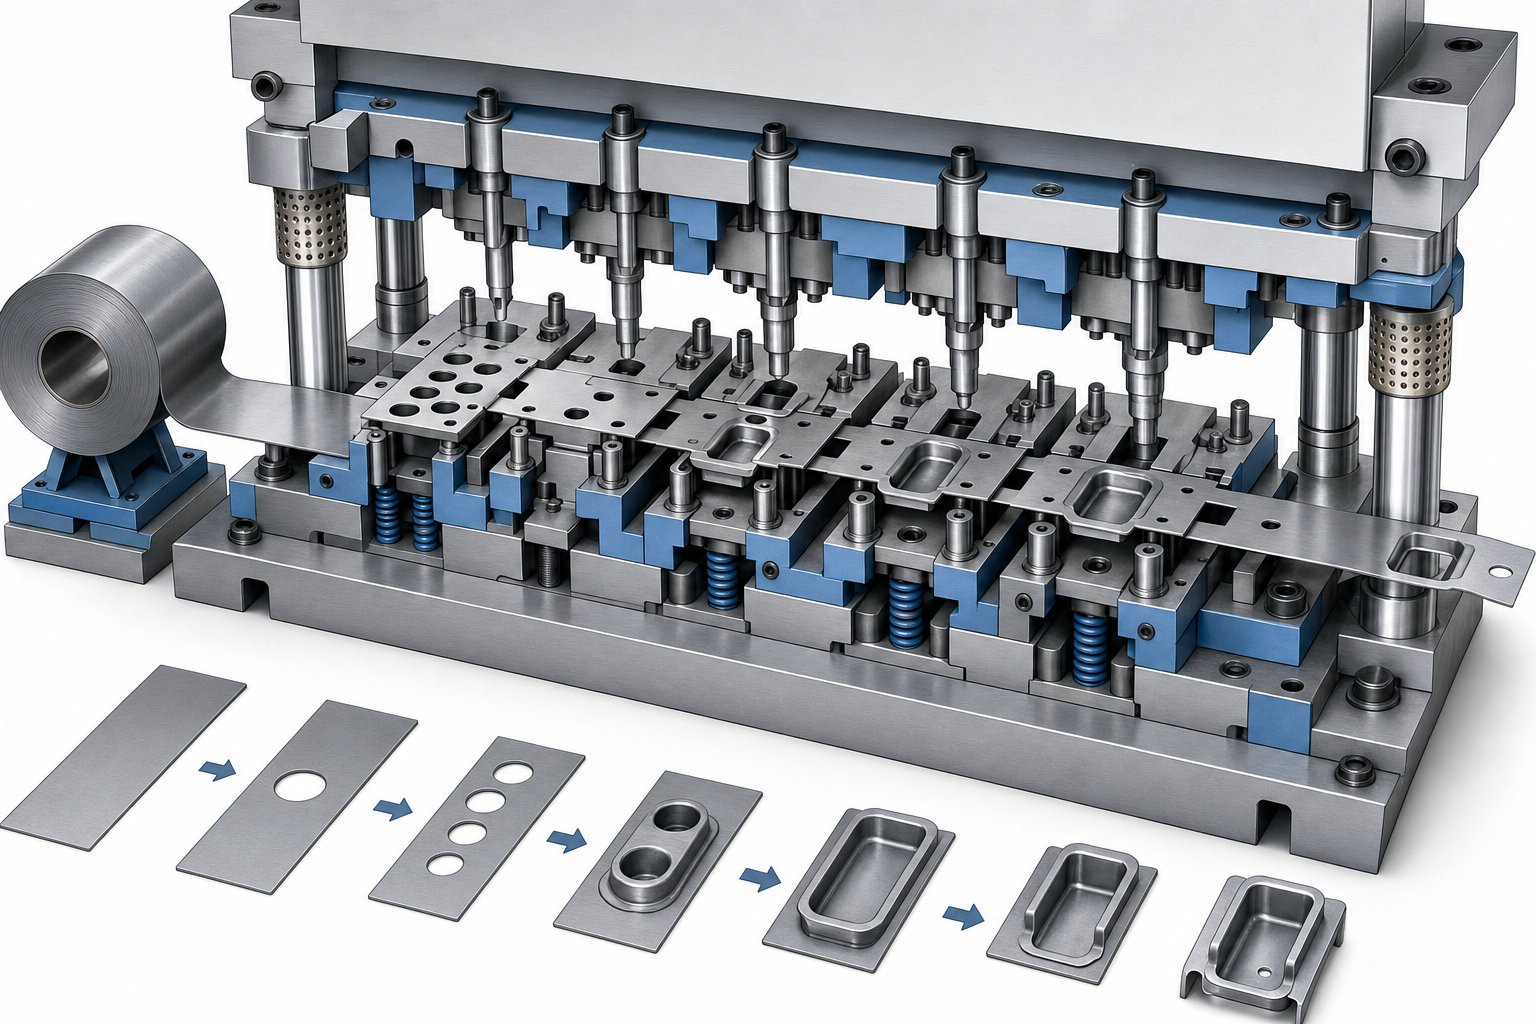
Chết lũy tiếnsử dụng một dải kim loại liên tục tiến qua nhiều trạm trong một bộ khuôn duy nhất. Mỗi trạm thực hiện một thao tác, chẳng hạn như xỏ lỗ, uốn, tạo hình hoặc cắt tỉa, và một bộ phận đã hoàn thiện sẽ rơi ra ở trạm cắt cuối cùng. Khuôn lũy tiến vượt trội khi sản xuất-tốc độ cao các bộ phận nhỏ hơn, thường quay với tốc độ 30 đến 60 nét trở lên mỗi phút. Bạn sẽ thấy họ sản xuất giá đỡ dây an toàn, kẹp gắn, vỏ điện và các vật gia cố kết cấu nhỏ.
Chuyển chếtsắp xếp nhiều trạm khuôn độc lập trên một máy ép-trọng tải lớn duy nhất. Các phôi riêng lẻ, thay vì một dải được kết nối, di chuyển giữa các trạm thông qua các thanh nạp cơ học hoặc cánh tay robot. Thiết lập này xử lý các bộ phận cấu trúc trung bình-đến{4}}lớn quá phức tạp hoặc quá lớn để gia công công cụ tiến bộ. Các sản phẩm điển hình bao gồm các bộ phận kết cấu chéo, bộ phận treo, tấm gia cố và các bộ phận giống dầm-có hình dạng phức tạp.
Đường song song chếthãy linh hoạt hơn nữa. Nhiều máy ép được sắp xếp theo trình tự, mỗi máy ép chứa một khuôn vận hành- duy nhất. Cánh tay robot tải, chuyển và dỡ các bộ phận giữa các máy ép. Dây chuyền song song là lựa chọn tiêu chuẩn cho các tấm thân ngoại thất lớn như mui xe, cửa, tấm mui và chắn bùn, trong đó mỗi giai đoạn tạo hình yêu cầu trọng tải ép độc lập và kiểm soát quy trình.
Hợp chất chếtthực hiện hai hoặc nhiều thao tác cắt trong một lần nhấn, thường là đột bao hình và xuyên thủng đồng thời. Chúng chiếm một vị trí thích hợp cho các thành phần phẳng có độ phức tạp trung bình-trong đó độ đồng tâm và căn chỉnh cạnh là rất quan trọng. Trong bối cảnh ô tô, bạn sẽ thấy họ sản xuất các tấm gia cố và giá đỡ đơn giản trong đó tốc độ và độ chính xác của vị trí quan trọng hơn khả năng tạo hình sâu.
Kết hợp loại khuôn với hình học thành phần ô tô
Việc lựa chọn giữa khuôn chuyển và khuôn lũy tiến trong các ứng dụng ô tô phụ thuộc vào kích thước bộ phận, độ phức tạp hình thành và yêu cầu khối lượng hàng năm. Giá đỡ được đóng dấu ở mức 500.000 đơn vị mỗi năm chứng minh cho công cụ tiến bộ. Một nhà ở có kết cấu được vẽ sâu-được sản xuất với số lượng 150.000 chiếc phù hợp với thiết lập chuyển giao. Tấm ốp ngoài loại A với tiêu chuẩn chất lượng bề mặt chặt chẽ thuộc về dòng song song.
Bảng bên dưới coi đây là một công cụ hỗ trợ{0}}ra quyết định, so sánh bốn loại khuôn dập chính theo các thông số quan trọng nhất đối với người lập kế hoạch chương trình ô tô.
| Loại khuôn | Phụ tùng ô tô điển hình | Phạm vi độ dày vật liệu | Khối lượng sản xuất phù hợp | Chi phí dụng cụ tương đối |
|---|---|---|---|---|
| Chết tiến bộ | Giá đỡ, kẹp, vật gia cố nhỏ, vỏ điện | 0,3 mm - 3.2 mm | Cao (300K+ đơn vị/năm) | Vừa phải |
| chuyển khuôn | Cấu kiện ngang, bộ phận treo, cốt thép lớn | 0,8 mm - 6.0 mm | Trung bình đến Cao (100K - 500K đơn vị/năm) | Cao |
| Đường song song chết | Mui xe, cửa ra vào, chắn bùn, tấm nóc, hai bên thân xe lớn | 0,6 mm - 2.0 mm | Trung bình (50K - 300K đơn vị/năm) | Thấp trên mỗi khuôn, Tổng thể cao (nhiều lần nhấn) |
| Hợp chất chết | Tấm gia cố, giá đỡ đơn giản, các bộ phận kết cấu phẳng | 0,5 mm - 4.0 mm | Trung bình đến Cao (100 nghìn+ đơn vị/năm) | Thấp đến trung bình |
Hãy chú ý đến sự đánh đổi. Khuôn lũy tiến mang lại chi phí trên mỗi bộ phận-thấp nhất với khối lượng lớn nhưng không thể xử lý hình dạng bảng lớn. Dây chuyền song song mang lại tính linh hoạt cao nhất và khả năng kiểm soát quy trình độc lập cho từng giai đoạn, tuy nhiên chúng yêu cầu không gian sàn đáng kể và tích hợp robot. Hệ thống truyền tải phân chia sự khác biệt, xử lý hình học phức tạp ở tốc độ hợp lý mà không cần nhiều máy ép.
Sự lựa chọn đúng đắn cũng phụ thuộc vào hành vi vật chất. Thép cường độ-cao cấp và hợp kim nhôm làm phức tạp các hoạt động tạo hình, đôi khi đẩy các bộ phận thường phù hợp với công cụ tiến bộ vào các thiết lập chuyển trong đó mỗi trạm có thể được điều chỉnh độc lập. Sự tương tác giữa loại khuôn và đặc tính vật liệu định hình mọi quyết định đầu tư dụng cụ trong lĩnh vực ô tô.
Lựa chọn và thi công vật liệu khuôn dập
Loại khuôn xác định cấu trúc quy trình, nhưng khuôn được làm bằng gì sẽ xác định thời gian tồn tại của nó, các bộ phận trông đẹp như thế nào và chi phí thực tế cho mỗi lần nhấn của bạn là bao nhiêu. Một khuôn lũy tiến chạy ở tốc độ 40 hành trình mỗi phút sẽ chịu hàng triệu tác động trong suốt tuổi thọ của nó. Nếu thép công cụ không thể giải quyết được sự lạm dụng đó, thì bạn đang phải đối mặt với tình trạng hao mòn sớm, thời gian ngừng hoạt động ngoài dự kiến và các bộ phận phế liệu không bao giờ được lắp ráp.
Các loại thép công cụ và vật liệu chèn cacbua cho khuôn ô tô
Ba dòng thép công cụ chiếm ưu thế trong kết cấu khuôn dập ô tô, mỗi dòng được thiết kế để đạt được sự cân bằng khác nhau về độ cứng, độ bền và khả năng chống mài mòn.
AISI D2là loại thép gia công nguội cổ điển dành cho nguyên công đột bao hình và đột lỗ. Được làm cứng đến 58-62 HRC, nó mang lại khả năng chống mài mòn tuyệt vời nhờ hàm lượng crôm và carbon cao. D2 vượt trội trong các trạm cắt nơi việc duy trì cạnh là quan trọng nhất. Sự đánh đổi? Nó tương đối giòn, dễ bị sứt mẻ khi chịu tải va đập mạnh.
AISI A2mang lại mức trung bình, cân bằng khả năng chống mài mòn vừa phải với độ bền tốt hơn D2. Nó được làm cứng bằng không khí, giúp giảm biến dạng trong quá trình xử lý nhiệt và hoạt động tốt cho các hoạt động tạo hình với khối lượng sản xuất trung bình. Các nhóm kỹ thuật thường chỉ định A2 cho các trạm cắt và gọt mép, nơi cần có khả năng chống va đập cùng với tuổi thọ dụng cụ tốt.
AISI S7ưu tiên khả năng chống sốc hơn hết. Được làm cứng đến 54-58 HRC, nó hấp thụ tải trọng đột ngột mà không bị nứt, khiến nó trở nên lý tưởng cho các hoạt động tạo hình và kéo nặng trong đó khuôn chịu được ứng suất cơ học đáng kể trong mỗi chu kỳ. Các bộ phận có cấu trúc phức tạp thường dựa vào S7 ở các vùng chịu va đập cao.
Đối với các trạm bị mài mòn cực độ,chèn cacbuakéo dài tuổi thọ khuôn thêm 500-1000% so với thép công cụ thông thường. Các thành phần cacbua vonfram này được hàn đồng hoặc gắn chặt về mặt cơ học vào thân khuôn tại các khu vực-mòn cục bộ cao, chẳng hạn như các cạnh cắt và bán kính vẽ. Giới hạn độ giòn của chúng áp dụng cho các vùng có tác động-thấp, nhưng lợi ích từ việc giảm khoảng thời gian bảo trì là rất đáng kể đối với các chương trình ô tô số lượng lớn.
Thép công cụ luyện kim bột (PM) đại diện cho một cấp độ mới hơn. Quy trình sản xuất của họ tạo ra các cacbua mịn hơn, phân bố đều hơn so với luyện kim phôi thông thường, mang lại hiệu quảcải thiện gần gấp 10 lần về độ bền va đậpở độ cứng tương đương. Khi dụng cụ D2 tiêu chuẩn bị hỏng chỉ sau 5.000-7.000 chu kỳ tạo thành thép ferit-bainite 580 MPa, chuyển sang loại PM đã khôi phục tuổi thọ dụng cụ lên 40.000-50.000 chu kỳ.
Lớp phủ chuyên dụng nâng cao hơn nữa hiệu suất bất kể loại thép cơ bản:
- TiN (Titan nitrit):Lớp phủ-có mục đích chung giúp giảm ma sát và kéo dài tuổi thọ dụng cụ thêm 30-50% trong nhiều ứng dụng
- TiCN (Titan cacbonitrit):Độ cứng cao hơn TiN, phù hợp để cắt và xuyên các lớp AHSS
- CrN (Crom Nitrat):Chống lại sự ăn mòn hiệu quả khi tạo hình thép mạ kẽm, trong đó lớp phủ PVD như TiAlN có thể gây ra sự tích tụ kẽm
- TiAlN (Titan nhôm Nitrua):Tuyệt vời cho thép cường độ cao-tiên tiến không tráng phủ, tạo ra các cạnh cắt sạch hơn ngay cả sau 200,000+ bộ phận
Phương pháp ứng dụng cũng quan trọng. Lớp phủ PVD liên kết ở nhiệt độ thấp hơn, bảo toàn độ cứng của khuôn mà không có nguy cơ bị biến dạng kích thước. Quá trình CVD và khuếch tán nhiệt tạo ra các liên kết luyện kim mạnh hơn nhưng đòi hỏi nhiệt độ khoảng 1000 độ C, có khả năng làm mềm chất nền và cần phải đông cứng lại. Một số nhà sản xuất ô tô toàn cầu hiện chỉ định-lớp phủ PVD vì lý do này.
Khuôn bề mặt loại A và khuôn thành phần kết cấu
Không phải mọi khuôn dập đều yêu cầu triết lý xây dựng giống nhau. Sự khác biệt giữa khuôn bề mặt Loại A và khuôn thành phần cấu trúc sẽ định hình mọi quyết định về vật liệu và hoàn thiện.
Bề mặt loại A chếtsản xuất các tấm thân bên ngoài: cửa, mui xe, chắn bùn và vỏ nóc. Các bộ phận này được sơn phủ hoàn thiện trong suốt, có nghĩa là mọi khiếm khuyết trên bề mặt trên khuôn sẽ chuyển trực tiếp đến bảng điều khiển và người tiêu dùng có thể nhìn thấy được. Những người chế tạo công cụ-nghiền và đánh bóng các khuôn này bằng tay để đạt độ hoàn thiện bề mặt Ra 0,2-0,4 micromet hoặc tốt hơn, sử dụng đá và giấy đánh bóng mịn hơn dần. Ngay cả một khiếm khuyết nhỏ như sợi tóc người rơi vào khuôn loại A cũng sẽ để lại dấu vết rõ ràng trên bảng được đóng dấu. Thép công cụ và xử lý bề mặt được chọn ở đây ưu tiên tính toàn vẹn bề mặt, độ bôi trơn và khả năng chống bám vật liệu hơn là khả năng chống mài mòn thô.
Thành phần kết cấu chếtưu tiên độ chính xác kích thước và kiểm soát độ đàn hồi. Các chi tiết gia cố bên trong, cột B{1}} và các bộ phận khung gầm không yêu cầu lớp hoàn thiện gương nhưng chúng phải đảm bảo dung sai GD&T chặt chẽ qua hàng triệu chu kỳ. Ở đây, việc lựa chọn vật liệu khuôn tập trung vào cường độ nén và tuổi thọ mỏi, với thép dụng cụ cứng hơn và lớp phủ mạnh có thể chấp nhận được vì chất lượng bề mặt thẩm mỹ chỉ là thứ yếu.
Khi lựa chọn vật liệu khuôn cho bất kỳ chương trình ô tô nào, các kỹ sư đều cân nhắc một số yếu tố tương tác:
- Khối lượng sản xuất:Chạy ngắn dưới 100.000 bộ phận có thể sử dụng A2; khối lượng trên 1.000.000 phù hợp với hạt dao cacbua hoặc thép PM
- Tấm kim loại được dập:Các loại AHSS có độ bền kéo trên 980 MPa tiếp cận độ cứng của chính dụng cụ, đòi hỏi chất nền cứng hơn và lớp phủ bắt buộc
- Vẽ độ sâu và mức độ hình thành:Rút sâu làm tăng áp lực tiếp xúc và nhiệt, tăng nguy cơ mài mòn và mòn
- Yêu cầu hoàn thiện bề mặt:Các tấm loại A cần bề mặt khuôn có độ bóng cao với lớp phủ-ma sát thấp; các bộ phận cấu trúc chịu đựng được sự hoàn thiện tiện dụng hơn
Hợp kim AHSS và nhôm đáng được quan tâm đặc biệt trong việc lựa chọn vật liệu khuôn dập. Thép hai pha và thép martensitic có thể đạt giá trị độ cứng cao hơn bốn đến năm lần so với thép nhẹ và một số loại martensitic vượt quá 57 HRC. Ở mức đó, độ cứng của kim loại tấm gần đạt đến độ cứng của khuôn. Tiêu chuẩn D2 không tráng phủ là không đủ; Chất nền được phủ PVD-hoặc ion{6}}nitrided trở nên cần thiết để duy trì tuổi thọ công cụ có thể chấp nhận được.
Nhôm đưa ra một thách thức khác. Thay vì mài mòn do mài mòn, nhôm có xu hướng bị mài mòn và bám dính,-tự hàn vi mô vào bề mặt khuôn dưới ma sát và nhiệt. Bề mặt có độ bóng cao với lớp phủ-ma sát thấp sẽ chống lại xu hướng này. Sự kết hợp đúng đắn giữa việc làm cứng bề mặt cộng với xử lý bề mặt có thể mang lại sự khác biệt giữa một khuôn có độ bền 50.000 chi tiết và một khuôn sản xuất được hơn 1,2 triệu chi tiết.
Lựa chọn vật liệu chỉ là điểm khởi đầu. Cách khuôn hoạt động trong thực tế phụ thuộc như nhau vào những gì xảy ra trong quá trình thử và xác nhận, trong đó các dự đoán mô phỏng đáp ứng thực tế vật lý và các điều chỉnh lặp đi lặp lại giúp công cụ sẵn sàng sản xuất.
Quy trình dập khuôn tiến bộ cho linh kiện ô tô
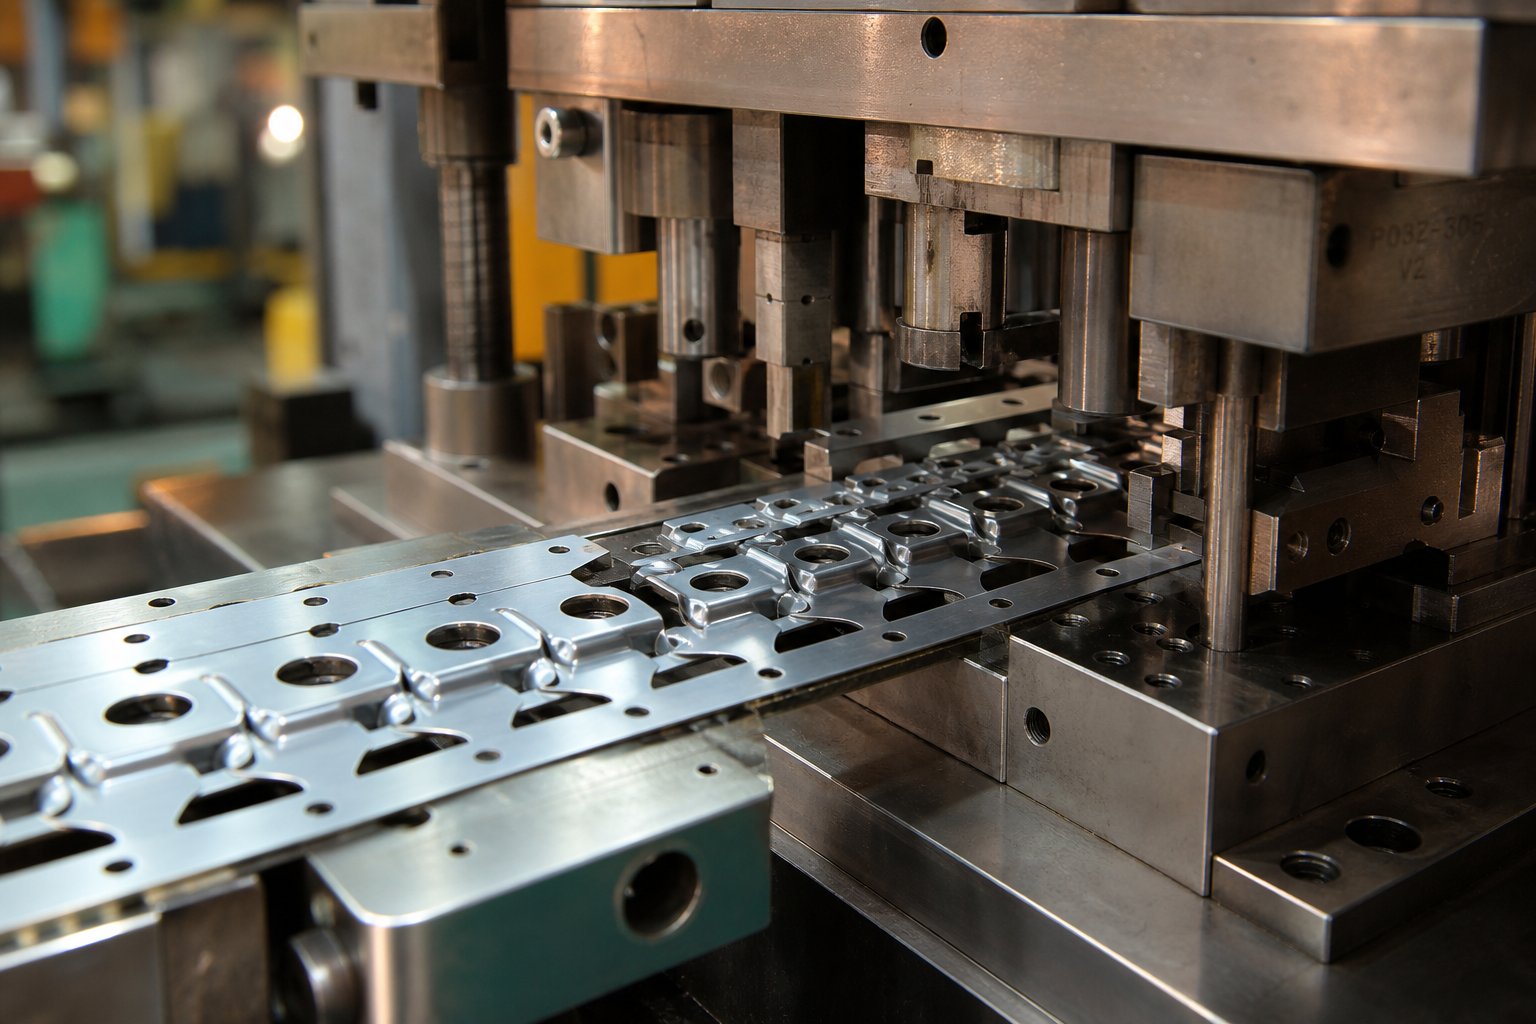
Biết được xúc xắc được làm từ gì chỉ kể được một nửa câu chuyện. Điều kỳ diệu thực sự của việc dập liên tục các bộ phận ô tô khối lượng lớn{1}} nằm ở cách quy trình sắp xếp hàng chục thao tác thành một quy trình liên tục, duy nhất. Với máy ép chạy với tốc độ 25 đến 200 nét/phút hoặc hơn, khuôn lũy tiến sẽ tạo ra sản phẩm hoàn thiện sau mỗi hành trình sau khi dải được nạp đầy đủ. Tốc độ và khả năng lặp lại đó khiến nó trở thành phương pháp sản xuất vượt trội cho các bộ phận ô tô cỡ nhỏ-đến-trung bình được sản xuất với số lượng hàng triệu chiếc.
Quy trình dập khuôn lũy tiến hoạt động như thế nào theo từng trạm
Hãy tưởng tượng một cuộn kim loại tấm được trải vào máy dập. Dải tiến lên với mức tăng chính xác, được gọi là bước khuôn và mỗi trạm mà nó đi qua thực hiện chính xác một thao tác. Vào thời điểm dải này đến trạm cuối cùng, một bộ phận đã được tạo hình hoàn chỉnh sẽ tách ra và rơi vào thùng thu gom. Đây là quy trình dập khuôn lũy tiến được chia thành các giai đoạn tuần tự:
- Cấp cuộn và làm thẳng:Cuộn dây kim loại đi qua máy ép tóc để loại bỏ độ cong còn sót lại, sau đó đi vào bộ cấp liệu phụ để đẩy dải ở khoảng cách bước chính xác với mỗi lần nhấn.
- Xỏ lỗ thí điểm:Trạm đầu tiên đục lỗ thí điểm trên dải vận chuyển. Những lỗ nhỏ này đóng vai trò là điểm đăng ký chính xác cho mọi trạm tiếp theo.
- Gắn chốt thí điểm:Khi dải tiến lên, các chốt dẫn hướng đã được tôi cứng ở mỗi trạm phía sau sẽ đi vào các lỗ dẫn hướng, điều chỉnh bất kỳ sai sót cấp liệu nhỏ nào và khóa dải ở vị trí trước khi máy ép đóng lại.
- Đục lỗ và làm trống:Các trạm cắt đục các lỗ, rãnh bên trong và các đường viền trống một phần cần thiết cho hình dạng bộ phận cuối cùng.
- Tạo hình và vẽ:Các trạm uốn, kéo và tạo hình định hình phôi phẳng thành một thành phần ba{0}}chiều. Mỗi bước tạo hình đều tăng dần, phân bổ sức căng trên nhiều trạm thay vì ép vật liệu vào một lần nhấn.
- Đúc và dập nổi:Các trạm áp dụng áp suất cao cục bộ để đạt được dung sai chặt chẽ trên các tính năng quan trọng như bề mặt ổ trục hoặc tab định vị.
- Cắt và cắt cuối cùng:Trạm cuối cùng cắt phần hoàn thiện khỏi dải vận chuyển. Phế liệu khung còn lại thoát ra khỏi khuôn để tái chế.
Mỗi trạm được đồng bộ hóa về mặt cơ học với hành trình ép, do đó toàn bộ trình tự diễn ra đồng thời trên dải được tải. Một phần sẽ thoát ra trong khi sáu hoặc bảy phần tiếp theo đang ở giữa quá trình{1}}ở các trạm ngược dòng.
Tối ưu hóa bố cục dải cho các bộ phận ô tô
Thiết kế bố trí dải khuôn tiến bộ là nơi bắt đầu kiểm soát chi phí. Bố cục về cơ bản là bản thiết kế chi tiết cách định hướng, khoảng cách và kết nối của bộ phận trên dải kim loại. Mục tiêu bố cục được tối ưu hóa-tốttrên 75% sử dụng vật liệu, nghĩa là chưa đến một phần tư số cuộn dây sẽ trở thành phế liệu. Khi bạn dập hàng triệu dấu ngoặc hoặc vật gia cố mỗi năm, thậm chí mức cải thiện sử dụng 2-3% cũng có nghĩa là tiết kiệm đáng kể nguyên liệu thô.
Một số chiến lược bố trí tồn tại để tối đa hóa hiệu quả:
- Một hàng, một lượt:Các bộ phận theo đường thẳng dọc theo dải. Thiết kế khuôn đơn giản nhưng năng suất vật liệu thường thấp hơn.
- Đường chuyền góc (lồng nhau):Các bộ phận nghiêng một góc để chúng lồng vào nhau như những mảnh ghép, thu hồi vật liệu lẽ ra chỉ là bộ xương vụn.
- Bố cục nhiều{0}}hàng:Hai hoặc nhiều bộ phận được sản xuất cạnh nhau từ một cuộn dây rộng hơn, giúp tăng công suất trên mỗi hành trình.
Điều quan trọng đối với bất kỳ bố cục nào làdải vận chuyển, khung xương giữ các bộ phận lại với nhau khi chúng tiến qua khuôn. Thiết kế khung vận chuyển phải cân bằng hai nhu cầu cạnh tranh: đủ độ cứng để đẩy dải một cách đáng tin cậy qua mọi trạm mà không bị vênh và đủ linh hoạt để đáp ứng chuyển động thẳng đứng khi các trạm hình thành kéo vật liệu xuống dưới. Các kỹ sư sử dụng vật mang rắn cho các bộ phận phẳng có đường uốn cong đơn giản và vật mang lưới kéo căng với các đường cắt giảm chiến lược cho các bộ phận yêu cầu kéo sâu hoặc tạo hình dọc phức tạp.
Cầu, một phần vật liệu mỏng giữa các bộ phận liền kề và giữa các bộ phận và mép dải, duy trì tính toàn vẹn của cấu trúc. Một quy tắc kỹ thuật chung đặt ra độ dày cầu tối thiểu ở mức 1,25 đến 1,5 lần độ dày vật liệu, giữ cho giá đỡ ổn định mà không lãng phí vật liệu dư thừa.
Vị trí chốt điều khiển bên trong sóng mang cũng quan trọng không kém. Các chốt phải có các lỗ tròn, sạch sẽ được đục lỗ ở các trạm ban đầu và các lỗ đó cần được đặt trên các phần ổn định của vật mang sẽ không bị biến dạng trong quá trình tạo hình ở hạ lưu. Sự sai lệch ở đây sẽ xảy ra ở mọi trạm tiếp theo, tạo ra các bộ phận vượt quá-ngoài-cho phép.
Phần mềm mô phỏng đã thay đổi cách các kỹ sư tiếp cận cả cách bố trí dải và xác nhận quy trình. Nền tảng CAE hiện đại cho phép các nhà thiết kế lập mô hình ảo toàn bộ trình tự dập, từng nét một, dự đoán dòng vật liệu, độ mỏng và các khuyết tật tiềm ẩn như vết nứt hoặc nếp nhăn trước khi cắt bất kỳ loại thép nào.Thử ảosử dụng sơ đồ giới hạn hình thành và biểu đồ độ dày để xác định sớm các khu vực có vấn đề, cho phép sửa đổi hình dạng bộ phận, vẽ vị trí hạt hoặc trình tự trạm mà không cần lặp lại vật lý tốn kém. Phương pháp dự đoán-và-tối ưu hóa này có thể loại bỏ 80-90% thời gian thử truyền thống, bởi vì người chế tạo khuôn đã biết công cụ này sẽ tạo ra chi tiết tốt khi nó được ép lần đầu tiên.
Việc kéo dài web của nhà cung cấp dịch vụ cũng được mô phỏng. Các kỹ sư lập mô hình cách web biến dạng trong các trạm tạo hình, xác minh rằng các lỗ thí điểm vẫn ổn định và chất mang duy trì đủ độ bền để đẩy dải dọc theo toàn bộ chiều dài của dụng cụ. Nếu không có bước này, giá đỡ hoạt động cho hai hoặc ba bộ phận thử nghiệm có thể bị hỏng nghiêm trọng trong quá trình sản xuất kéo dài.
Đối với các chương trình ô tô sản xuất hàng triệu bộ phận giống hệt nhau, quy trình dập khuôn lũy tiến mang đến sự kết hợp chưa từng có giữa tốc độ, tính nhất quán và hiệu quả chi phí. Tuy nhiên, bản thân công cụ này chỉ sẵn sàng sản xuất-sau khi vượt qua được trình tự thử nghiệm và xác thực nghiêm ngặt, trong đó các dự đoán ảo đáp ứng được kim loại tấm vật lý và quá trình lặp lại việc quay số dung sai bắt đầu.
Điện khí hóa và trọng lượng nhẹ đang thay đổi khuôn dập cho xe điện như thế nào
Mọi khuôn dập tiến bộ, hệ thống truyền tải và dây chuyền song song được thảo luận cho đến nay đều được phát triển trong thời đại bị chi phối bởi các tấm thân bằng thép nhẹ và kiến trúc đốt trong. Thời đại đó đang kết thúc. Nền tảng xe điện đòi hỏi các thành phần kim loại tấm khác nhau về cơ bản, các vật liệu khác nhau và kết quả là kỹ thuật khuôn khác nhau. Riêng bộ pin, thường chiếm từ 20 đến 25% tổng trọng lượng của xe điện, giới thiệu các bộ phận được đóng dấu chưa từng có trong thiết kế xe thông thường. Đối với các kỹ sư khuôn, sự thay đổi này không tăng dần. Nó viết lại các quy tắc xung quanh trọng tải, chiến lược phủ và đền bù đàn hồi.
Yêu cầu về vỏ pin EV và khuôn kết cấu
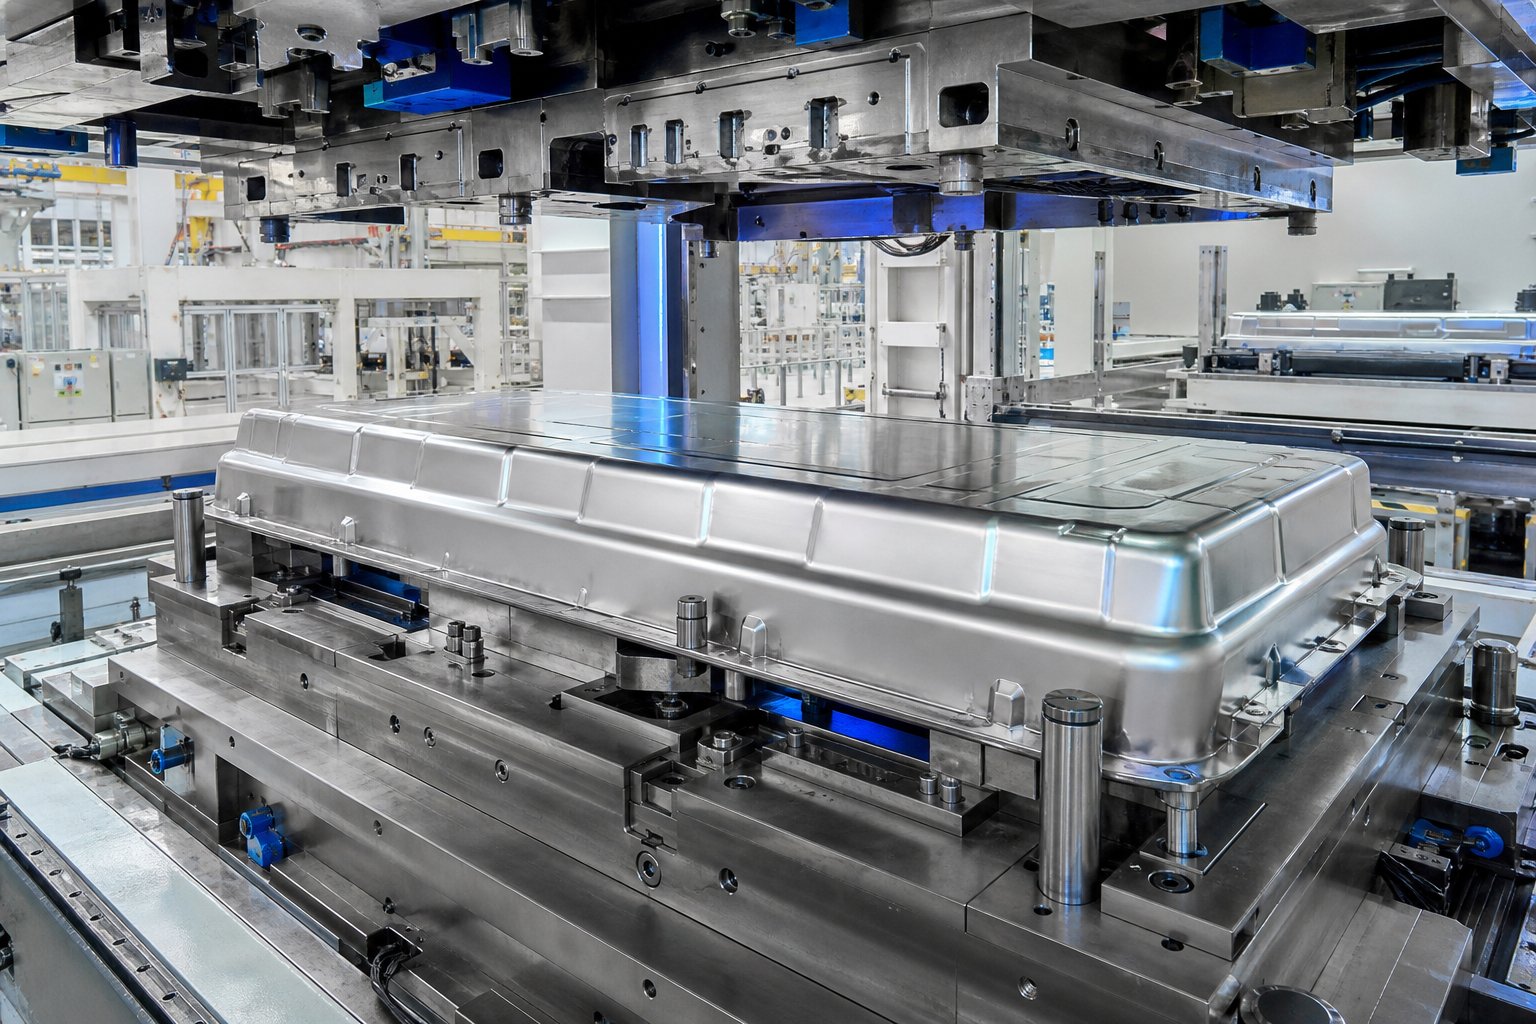
Hình ảnh mặt dưới của một chiếc xe điện. Trong khi ô tô truyền thống có đường hầm truyền động và đường dẫn khí thải thì xe điện lại có vỏ pin phẳng kiểu ván trượt{1}}kéo dài gần như toàn bộ chiều dài cơ sở. Việc dập vỏ này từ tấm kim loại sẽ tạo ra một số tấm có chiều sâu lớn nhất và sâu nhất trong sản xuất ô tô.
Khay pin yêu cầu khuôn có kích thước lớn{0}}có khả năng tạo thành các tấm có chiều dài trên 2 mét. Độ sâu kéo rất nghiêm trọng vì vỏ phải chứa các mô-đun pin trong khi vẫn duy trì độ cứng kết cấu để bảo vệ khi va chạm. Lựa chọn vật liệu tạo nên thách thức. Hợp kim nhôm (dòng 5000 và 6000) phổ biến vì tiết kiệm trọng lượng, nhưng xu hướng bị lõm và đàn hồi khiến thiết kế khuôn phức tạp hơn đáng kể so với các thành phần thép nhẹ tương đương.
Các giải pháp dựa trên thép-cũng đang phát triển nhanh chóng. Cleveland-Cliffs và AutoForm đã trình diễn một-khay pin được đóng dấu một mảnh bằng cách sử dụng phôi hàn-được thiết kế riêng (TWB) kết hợp thép cường độ cao-tiên tiến để bảo vệ tác động dưới sàn với thép-có cường độ thấp hơn, dễ định hình hơn ở những khu vực cần biến dạng nghiêm trọng. Thiết kế ban đầu của họ đặt AHSS (cấp M1500 hoặc M1700) ở đáy phẳng và thép nhẹ ở các góc và thành bên, tạo ra cấu hình hình hashtag giúp giảm thiểu chuyển động của đường hàn trong quá trình dập.Đã xác nhận các thử nghiệm mô phỏng và vật lýkhay thu được đáp ứng các yêu cầu về độ phẳng của mặt bích với độ biến thiên không quá cộng hoặc trừ 1,5 mm, không có vết nứt hoặc nếp nhăn, tất cả được hình thành chỉ bằng một lần nhấn.
Cách tiếp cận này giúp loại bỏ nhu cầu cần có thêm lớp bảo vệ sàn dưới pin và giảm số lượng bộ phận so với cụm nhôm ép đùn nhiều mảnh. Nhưng bản thân khuôn phải quản lý các đặc tính tạo hình cực kỳ khác nhau của hai loại thép trong cùng một dụng cụ. Các hạt rút cần được điều chỉnh cục bộ, các vùng áp suất của giá đỡ trống trở thành vật liệu-đặc trưng và việc bù đàn hồi phải tính đến sự phục hồi chênh lệch giữa AHSS và các phần thép nhẹ.
Ngoài khay pin, các thành phần cấu trúc dành riêng cho EV{0}}bao gồm giá đỡ động cơ, phần gia cố khung phụ phía trước và phía sau được thiết kế xung quanh bộ truyền động điện và cấu trúc chống va chạm được thiết kế để bảo vệ hệ thống-điện áp cao. Mỗi chiếc đều giới thiệu những hình dạng mà kỷ nguyên ICE thông thường-không bao giờ gặp phải, với những hạn chế về đóng gói do vị trí đặt mô-đun pin thay vì định tuyến động cơ và hệ thống truyền động.
Thiết kế khuôn cho thép và nhôm cường độ cao-nâng cao
Chiến lược-thân vật chất hỗn hợp hiện là tiêu chuẩn trong các chương trình xe điện. Một khung gầm xe có thể sử dụng thép cường độ cực cao-cứng-cho lồng an toàn, thép hai pha hoặc thép TRIP để gia cố kết cấu và nhôm để làm nắp và vỏ pin. Mỗi vật liệu đặt ra những yêu cầu riêng biệt đối với khuôn dập kim loại tấm tạo thành vật liệu đó.
Nghe có vẻ phức tạp? Đúng vậy. Các loại AHSS có độ bền kéo trên 980 MPa có thể đạt giá trị độ cứngcao hơn bốn đến năm lần so với thép nhẹ, với một số loại martensitic vượt quá 57 HRC. Ở mức đó, tấm kim loại đạt đến độ cứng của khuôn. Chiến lược công cụ tiêu chuẩn sụp đổ trong những điều kiện này. Thép công cụ D2 có tuổi thọ 50.000 chu kỳ trên thép nhẹ có thể bị hỏng nghiêm trọng sau 5.000 đến 7.000 chu kỳ trên cấp độ bainite-ferite 580 MPa, chưa nói đến thép hai pha 1180 MPa.
Vật liệu có độ bền-cao hơn cũng yêu cầu trọng tải ép lớn hơn, đôi khi gấp hai đến bốn lần lượng thép nhẹ yêu cầu đối với hình dạng bộ phận tương đương. Lực gia tăng này truyền qua toàn bộ hệ thống khuôn: đế khuôn nặng hơn, cọc dẫn hướng cứng hơn, bộ đệm ép được gia cố và thiết kế hạt rút được sửa đổi để kiểm soát dòng nguyên liệu mà không làm nứt tấm. Độ dày giảm do AHSS mang lại làm tăng xu hướng nhăn một cách nghịch lý, đòi hỏi lực giữ phôi cao hơn để tăng tốc độ mài mòn trên bán kính kéo và bề mặt chất kết dính.
Thiết kế khuôn dập nhôm thể hiện một chế độ hỏng hóc hoàn toàn khác. Thay vì bị mài mòn từ các bề mặt tấm cứng, nhôm bám dính vào dụng cụ thông qua mối hàn vi mô-tại các điểm tiếp xúc được làm nóng bằng ma sát{2}}. Cơ chế ăn mòn này tích tụ dần dần, với các hạt nhôm di chuyển sẽ ghi điểm vào các tấm tiếp theo và làm giảm chất lượng bề mặt. Bề mặt khuôn phải được đánh bóng đến giá trị độ nhám cực thấp (dưới Ra 0,2 micromet) và được bảo vệ bằng lớp phủ-ma sát thấp được tối ưu hóa cho đặc tính bám dính của nhôm.
Bảng dưới đây so sánh những thay đổi vật liệu này dẫn đến sự khác biệt về kỹ thuật khuôn bê tông như thế nào:
| tham số | Thép nhẹ truyền thống | AHSS (DP/CHUYẾN ĐI 780-1180 MPa) | Nhôm (Dòng 5000/6000) |
|---|---|---|---|
| Hệ số trọng tải (so với đường cơ sở thép nhẹ) | 1x | 2x - 4x | 0.6x - 0.8x |
| Cơ chế mài mòn chính | mài mòn | Mài mòn + mòn keo, sứt mẻ | Chất kết dính mòn / mòn |
| Yêu cầu lớp phủ chết | Tùy chọn (mạ crom thông thường) | Bắt buộc (PVD TiAlN hoặc thấm nitơ ion) | Bắt buộc (PVD, DLC ma sát thấp hoặc CrN được đánh bóng) |
| Thép công cụ được đề xuất | D2, chèn gang | Thép công cụ PM, hạt dao cacbua ở vùng-mòn cao | Đánh bóng D2 hoặc A2 bằng sơn phủ chuyên dụng |
| Chiến lược đền bù mùa xuân | Uốn cong tối thiểu (1-3 độ) | Uốn cong quá mức (5-10+ độ), tạo hình nhiều-bước, bù theo hướng mô phỏng- | Độ uốn vừa phải, tính năng giảm căng thẳng, cân nhắc độ cứng-theo tuổi tác |
| Vẽ thiết kế hạt | Hạt tròn tiêu chuẩn | Hình học được sửa đổi, lực cản cao hơn, nguy cơ nứt cạnh | Hạt nông, bề mặt được đánh bóng, vùng bôi trơn được kiểm soát |
| Độ nhạy hoàn thiện bề mặt | Vừa phải | Thấp (phần cấu trúc chiếm ưu thế) | Rất cao (ngăn chặn hiện tượng lõm + tấm loại A) |
Hãy chú ý đến sự khác biệt trong chiến lược. AHSS yêu cầu độ bền-lực mạnh từ nền khuôn, với lớp phủ chủ yếu đóng vai trò là rào cản chống mài mòn đối với vật liệu tấm có độ cứng gần bằng công cụ. Nhôm đòi hỏi sự tinh tế, với-bề mặt được đánh bóng như gương và lớp phủ giảm thiểu ma sát- ngăn tấm mềm hơn liên kết với mặt khuôn. Một thân EV-trong-chương trình màu trắng có thể yêu cầu triển khai cả hai chiến lược trên các bộ khuôn khác nhau, đôi khi trong các trạm khác nhau của cùng một khuôn chuyển.
Mô phỏng đóng một vai trò quan trọng trong thiết kế khuôn dập nhôm cũng như kỹ thuật khuôn AHSS. Sự hồi phục nghiêm trọng được quan sát thấy ở các khay pin bằng thép có độ bền-cao, trong đó các thiết kế TWB ban đầu tạo ra hiện tượng xoắn vi phạm yêu cầu về độ phẳng 1,5 mm đối với mặt bích kín-bị rò rỉ, đã được xác định và giải quyết thông qua mô phỏng AutoForm lặp đi lặp lại trước khi quá trình tạo nguyên mẫu vật lý xác nhận việc khắc phục. Thử ảo không còn là tùy chọn đối với những tài liệu này. Đó là cách khả thi về mặt kinh tế duy nhất để hội tụ một thiết kế khuôn đang hoạt động khi việc lặp lại vật lý trên một công cụ vẽ sâu dài 2-m- tốn hàng tuần và hàng trăm nghìn đô la mỗi vòng.
Những thách thức về vật liệu và hình học này không dừng lại ở việc thiết kế khuôn. Chúng được đưa trực tiếp vào quá trình thử nghiệm, trong đó các dự đoán mô phỏng đáp ứng hành vi thực của kim loại tấm và quy trình lặp đi lặp lại để xác thực độ chính xác về kích thước, chất lượng bề mặt và hiệu suất kết cấu sẽ xác định liệu khuôn có thực sự sẵn sàng để sản xuất hay không.
Thử khuôn và xác nhận trước khi sản xuất hàng loạt
Một công cụ dập và khuôn có thể trông hoàn hảo trên sàn xưởng nhưng vẫn tạo ra các tấm có vết nứt, nếp nhăn hoặc sai lệch kích thước mà không nhà máy lắp ráp nào chấp nhận. Khoảng cách giữa khuôn mới được gia công và công cụ sản xuất-được phê duyệt được thu hẹp bằng quá trình thử, một trình tự xác thực lặp đi lặp lại, nghiêm ngặt thường tiêu tốn 30% tổng chi phí dụng cụ và khoảng 40% tổng thời gian kỹ thuật. Bỏ qua hoặc gấp rút giai đoạn này và các vấn đề về chất lượng sẽ di chuyển xuống phần thân-trong-bộ phận màu trắng, nơi việc khắc phục chúng sẽ trở nên tốn kém hơn theo cấp số nhân.
Vậy điều gì thực sự xảy ra giữa thời điểm khuôn rời khỏi trung tâm gia công và ngày nó chạy ở tốc độ sản xuất tối đa? Quá trình thử khuôn dập tuân theo một trình tự có cấu trúc gồm các kiểm tra vật lý, vòng đo lường và sửa lỗi lặp đi lặp lại, tất cả đều được điều chỉnh bởi các tiêu chuẩn chấp nhận cụ thể của OEM.
Các giai đoạn thử khuôn từ phát hiện đến phê duyệt OEM
Mọi khuôn dập ô tô đều trải qua các giai đoạn xác nhận cơ bản giống nhau, mặc dù độ sâu và mức độ nghiêm ngặt của từng giai đoạn sẽ tùy theo mức độ quan trọng của từng bộ phận. Khuôn bảng bên ngoài Loại A sẽ mất nhiều tháng để thử. Một khuôn khung đơn giản có thể hoàn thiện trong vài ngày. Đây là quy trình làm việc tuần tự:
- Đốm chết:Bề mặt khuôn được kiểm tra sự phân bố tiếp xúc thích hợp trước khi bất kỳ bộ phận nào được dập. Một phôi sạch được đặt giữa hai nửa khuôn trên và dưới, được sơn bằng thuốc nhuộm bố cục màu xanh lam. Máy ép đóng lại và mẫu chuyển thuốc nhuộm cho thấy nơi xảy ra tiếp xúc và nơi vẫn còn các khoảng trống. Người chế tạo công cụ-nghiền các điểm cao bằng tay, loại bỏ ít nhất0,05 mm mỗi lần, sau đó-kiểm tra lại. Chu kỳ này lặp lại cho đến khi đạt được tối thiểu 80% diện tích tiếp xúc trên các vùng có đốm. Đối với một bộ khuôn đầy đủ gồm bốn thao tác, riêng việc phát hiện vết có thể cần từ bốn đến năm tháng làm việc thủ công tỉ mỉ.
- Lần thử đầu tiên trên báo chí-có ý định sản xuất:Khuôn được lắp đặt trên máy ép phù hợp hoặc sao chép gần giống các đặc tính trọng tải, tốc độ và đệm của dây chuyền ép sản xuất. Các tấm đầu tiên được đóng dấu ở tốc độ giảm và các kỹ sư kiểm tra trực quan các khuyết tật lớn: vết nứt, nếp nhăn nghiêm trọng hoặc các vấn đề về dòng chảy vật liệu.
- Đo bảng và xác minh GD&T:Các tấm được đóng dấu được đặt trên một thiết bị kiểm tra và được đo dựa trên các chú thích kích thước hình học và dung sai (GD&T) do OEM xác định. Các mốc quan trọng, vị trí lỗ, góc mặt bích và dung sai biên dạng được xác minh bằng máy đo tọa độ (CMM) hoặc cánh tay đo cầm tay.
- Quét bằng ánh sáng xanh-hoặc trắng{1}}:Quét 3D toàn bộ{0}}bề mặt ghi lại hàng triệu điểm dữ liệu trên bảng được đóng dấu, tạo ra bản sao kỹ thuật số được phủ lên hình học danh nghĩa CAD. Bản đồ độ lệch màu ngay lập tức hiển thị các khu vực vượt quá dung sai, hiển thị cho các kỹ sư chính xác nơi khuôn cần chỉnh sửa.
- Lặp lại thay đổi kỹ thuật:Dựa trên dữ liệu đo lường, các kỹ sư khuôn sửa đổi bề mặt dụng cụ, điều chỉnh các hạt kéo, thêm hoặc loại bỏ vật liệu khỏi bán kính tạo hình hoặc -cắt lại thép bằng máy. Mỗi sửa đổi sẽ kích hoạt một vòng thử khác: đóng dấu bảng, đo, so sánh với dung sai, điều chỉnh lại.
- Sự chấp thuận của bảng điều khiển OEM và-mua đứt:Nhóm chất lượng của khách hàng kiểm tra các tấm mẫu cuối cùng dựa trên các tiêu chuẩn về hình thức, thông số kỹ thuật về kích thước và kiểm tra lắp ráp chức năng. Đối với các tấm bên ngoài, việc kiểm tra bằng mắt dưới ánh sáng được kiểm soát (kiểm tra-dầu hoặc đánh dấu bằng ánh sáng) sẽ phát hiện ra những khiếm khuyết trên bề mặt mà thiết bị đo lường không nhìn thấy được. Chỉ sau khi tất cả các tiêu chí được đáp ứng thì OEM mới chính thức chấp nhận khuôn.
Số vòng lặp khác nhau. Các bộ phận kết cấu đơn giản có thể cần hai hoặc ba vòng. Các tấm loại A phức tạp có yêu cầu về độ đàn hồi và bề mặt chặt chẽ có thể trải qua mười vòng điều chỉnh trở lên trước khi mua-.
Mô phỏng-đến-Quy trình xác thực vật lý
Thử ảo bằng phần mềm mô phỏng tạo hình đã thay đổi căn bản cách các kỹ sư tiếp cận việc xác nhận và phê duyệt khuôn trong các chương trình ô tô. Trước khi cắt bất kỳ loại thép nào, phân tích phần tử hữu hạn sẽ dự đoán dòng nguyên liệu, sự phân bố mỏng đi, vùng nguy cơ nhăn và cường độ đàn hồi trên toàn bộ chuỗi tạo hình. Những dự đoán này hướng dẫn việc bù bề mặt khuôn ban đầu, vị trí hạt rút và cài đặt áp suất của bộ phận giữ phôi.
Nhưng mô phỏng không loại bỏ việc thử sức. Nó nén nó.Thử xúc xắc ảoxác định và giải quyết phần lớn các vấn đề về tạo hình bằng kỹ thuật số, do đó khuôn vật lý đến máy ép đã gần đạt chất lượng sản xuất. Thay vì phát hiện ra vết nứt ngay lần truy cập đầu tiên và mất hàng tuần để khắc phục sự cố, các kỹ sư đã biết vật liệu đang mỏng đi ở đâu và đã-bù đắp trước cho phù hợp. Việc thử thể chất sau đó đóng vai trò xác nhận hơn là khám phá.
Khi xuất hiện sự khác biệt giữa dự đoán mô phỏng và kết quả vật lý, các kỹ sư sẽ điều tra nguyên nhân gốc rễ: sự khác biệt về đặc tính vật liệu giữa đầu vào mô phỏng và cuộn dây thực tế, độ lệch của máy nén dưới tải mà mô phỏng không nắm bắt được hoặc các điều kiện ma sát khác với hệ số được mô hình hóa. Mỗi sai lệch sẽ phản hồi lại mô hình mô phỏng, cải thiện độ chính xác cho chương trình tiếp theo.
Mối quan hệ hoạt động theo cả hai cách. Dữ liệu thử vật lý, đặc biệt là các kết quả quét ánh sáng-màu xanh lam được phủ lên các dự đoán mô phỏng, xác thực độ chính xác của mô phỏng tạo hình. Các OEM ngày càng yêu cầu mối tương quan này như một phần của tiêu chuẩn ô tô phê duyệt và xác nhận khuôn của họ. Nếu mô phỏng của bạn dự đoán độ đàn hồi cộng hoặc trừ 0,5 mm và bảng điều khiển vật lý hiển thị cộng hoặc trừ 2,0 mm thì nhà chế tạo công cụ phải chứng minh sự hiểu biết về nguyên nhân cốt lõi trước khi OEM chấp nhận đường dẫn hiệu chỉnh.
Các vấn đề thường gặp được phát hiện trong quá trình dùng thử thuộc các loại có thể dự đoán được:
- Chia tách:Vật liệu mỏng đi vượt quá giới hạn tạo hình, thường ở bán kính hẹp hoặc nơi độ sâu kéo vượt quá độ dẻo của vật liệu. Các hành động khắc phục bao gồm tăng bán kính, thêm các hạt kéo để chuyển hướng dòng vật liệu hoặc sửa đổi hình dạng trống.
- Nếp nhăn:Lực cản không đủ ở vùng kết dính hoặc vật liệu bị nén quá mức. Các giải pháp bao gồm từ tăng áp lực giữ phôi đến thêm các hạt khóa hoặc sửa đổi hình dạng chất kết dính.
- Độ lệch hồi xuân:Sự phục hồi đàn hồi sau khi máy ép mở sẽ khiến bảng vượt quá mức cho phép. Việc sửa chữa liên quan đến việc-gia công lại các bề mặt khuôn để bù đắp-quá mức, đôi khi yêu cầu nhiều lần lặp lại vì mỗi thay đổi sẽ dịch chuyển mô hình hồi phục ở nơi khác trên bảng điều khiển.
- Khuyết tật bề mặt:Các khiếm khuyết chỉ có thể nhìn thấy dưới ánh sáng được kiểm soát, bao gồm các vết lõm trên các gân cốt thép, vết khuôn do đốm không hoàn chỉnh hoặc vết trượt do dòng vật liệu không phù hợp. Việc giải quyết những vấn đề này trên khuôn loại A đòi hỏi phải mài và đánh bóng lại cục bộ cực kỳ chính xác.
Mỗi hành động khắc phục đều tuân theo cùng một vòng lặp: sửa đổi khuôn, đóng dấu các tấm mới, đo lường, so sánh. Đó là một công việc khó khăn nhưng nó là yếu tố tạo nên sự khác biệt giữa một công cụ dập các bộ phận có thể chấp nhận được với một công cụ có dung sai Loại A ở 12 hành trình mỗi phút, hết ca này đến ca khác, trong 5 năm sản xuất trở lên.
Việc xác nhận khuôn xác nhận rằng công cụ này có thể tạo ra các bộ phận tốt. Việc giữ cho nó hoạt động tốt qua hàng triệu chu kỳ đưa ra một nguyên tắc hoàn toàn khác: bảo trì theo kế hoạch, giám sát hao mòn và quản lý chế độ lỗi có hệ thống nhằm ngăn chặn các sự cố nhỏ trở thành điểm dừng dây chuyền ngoài dự kiến.
Các chế độ lỗi khuôn dập và khắc phục sự cố bảo trì
Việc xác nhận xác nhận khuôn có thể tạo ra các chi tiết tốt. Giữ cho nó tạo ra các bộ phận tốt qua hàng triệu chu kỳ là một thách thức hoàn toàn khác. Trong-việc dán tem ô tô tốc độ cao, một giờ ngừng hoạt động ngoài dự kiến có thể tiêu tốn từ 26.000 đến 260.000 USD trở lên tùy thuộc vào quy mô nhà máy. Tuy nhiên, hầu hết các chế độ hỏng khuôn dập và các tình huống sửa chữa đều có thể dự đoán được, nghĩa là chúng có thể phòng ngừa được. Khoảng cách giữa chữa cháy phản ứng và kiểm soát chủ động nằm ở việc hiểu được khuôn xuống cấp như thế nào và xây dựng lịch bảo trì khuôn dập để tránh bị mài mòn trước khi nó trở thành phế liệu.
Các chế độ lỗi khuôn phổ biến trong dập ô tô
Mỗi khuôn đều kể một câu chuyện thông qua các mẫu trang phục của nó. Khi bạn biết cần tìm kiếm điều gì, bằng chứng vật lý sẽ chỉ thẳng vào nguyên nhân gốc rễ. Dưới đây là các dạng lỗi mà đội sản xuất gặp phải thường xuyên nhất trên dây chuyền dập ô tô:
Sự hao mòn và hư hỏng tiên tiến.Đây là chế độ thất bại phổ biến nhất. Ma sát giữa tấm kim loại và bề mặt cắt dần dần làm tròn biên dạng cạnh, tạo ra các gờ lớn dần trên các bộ phận được dập. Với cấp độ AHSS, tốc độ mài mòn tăng lên đáng kể do độ cứng của vật liệu tấm gần bằng độ cứng của dụng cụ. Khuôn dập cacbua tại các trạm xuyên có khả năng chống lại sự xuống cấp này lâu hơn nhiều so với thép công cụ thông thường, nhưng ngay cả hạt dao cacbua cuối cùng cũng cần phải mài lại hoặc thay thế.
Vẽ phân tích bán kính.Bán kính tạo hình chịu áp lực tiếp xúc mạnh khi tấm kim loại chảy qua chúng trong mỗi hành trình. Theo thời gian, quá trình-đánh bóng vi mô chuyển sang mài mòn, sau đó chuyển sang làm nhám bề mặt để đánh dấu mọi tấm nền đi qua. Trên khuôn loại A, thậm chí sự suy giảm bán kính tinh vi cũng có thể nhìn thấy được trên bề mặt bảng được đóng dấu.
Nứt do mỏi nhiệt và quá tải cơ học.Tải theo chu kỳ tạo ra các vết nứt vi mô-tại các điểm tập trung ứng suất chẳng hạn như các góc nhọn bên trong, phần chuyển tiếp góc và các khu vực có khuyết tật bề mặt. Những vết nứt này lớn dần theo mỗi lần nhấn. Độ mỏi do nhiệt làm phức tạp thêm vấn đề, đặc biệt là trong các hoạt động-tốc độ cao trong đó chu trình nhiệt-do ma sát tạo ra tạo ra ứng suất giãn nở và co lại trên bề mặt khuôn. Nếu không bị phát hiện, các vết nứt-vi mô sẽ lan truyền cho đến khi xảy ra hiện tượng gãy xương nghiêm trọng.
Phiền phức.Đặc biệt là vấn đề với nhôm và thép cường độ cao-cao cấp, hiện tượng ăn mòn xảy ra khi vật liệu chuyển từ tấm sang bề mặt khuôn thông qua mối hàn vi mô-tại các điểm tiếp xúc ma sát-làm nóng. Với nhôm, vật liệu được chuyển giao sẽ hình thành dần dần, tạo thành các tấm tiếp theo. Với AHSS, áp suất tiếp xúc cực lớn có thể làm bong lớp phủ PVD và bắt đầu mài mòn chất kết dính trên bề mặt tiếp xúc. Sự dồn nén đặc biệt nguy hiểm vì nó tăng tốc sau khi bắt đầu, mỗi chu kỳ sẽ ép vật liệu được chuyển trước đó sâu hơn vào bề mặt khuôn.
Lỗi liên quan đến thời gian và nguồn cấp dữ liệu-.Các khuôn lũy tiến phụ thuộc vào sự đồng bộ hóa chính xác giữa hành trình ép, tiến trình nạp dải và sự gắn kết của chốt dẫn hướng. Khi bước tiến của nguồn cấp dữ liệu bị lệch, sự thay đổi thời gian của phi công hoặc bộ nâng dải bị ràng buộc, dải sẽ đến các vị trí hơi lệch một chút. Kết quả là từ các lỗ được đục lỗ sai và các đặc điểm bị biến dạng cho đến hiện tượng kéo trượt thảm khốc khi các vật liệu cắt bị kéo ngược vào mặt khuôn, làm hỏng các cạnh cắt và bề mặt tạo hình chỉ trong một cú đột quỵ.
Bảng bên dưới ánh xạ các chế độ lỗi này tới nguyên nhân gốc rễ, các triệu chứng có thể nhìn thấy trên sàn sản xuất và các hành động khắc phục để giải quyết chúng:
| Chế độ lỗi | Nguyên nhân gốc rễ | Triệu chứng có thể nhìn thấy | Hành động khắc phục |
|---|---|---|---|
| Sự mài mòn tiên tiến | Tiếp xúc mài mòn với tấm kim loại, độ cứng khuôn không đủ cho loại vật liệu, bôi trơn không đủ | Gia tăng các gờ trên các bộ phận được dập, tăng lực cắt, các cạnh cắt thô | Làm sắc nét hoặc mài lại các cạnh cắt, phủ lớp phủ PVD, nâng cấp lên hạt dao cacbua cho các trạm mài mòn-cao, xác minh việc cung cấp chất bôi trơn |
| Vẽ phân tích bán kính | Áp lực tiếp xúc cao trong quá trình tạo hình, bám vật liệu, bán kính hoàn thiện bề mặt kém, lớp phủ không đủ | Ghi điểm trên các tấm định hình, có thể nhìn thấy vết lõm trên bán kính vẽ, làm nhám bề mặt trên các bộ phận Loại A | Đánh bóng và khôi phục các bề mặt bán kính, áp dụng lớp phủ-ma sát thấp (CrN hoặc DLC), tăng khả năng bôi trơn ở bán kính kéo, xác minh cài đặt áp suất của đầu cặp trống |
| nứt mỏi nhiệt | Làm nóng/làm mát theo chu kỳ trên bề mặt khuôn,-vận hành tốc độ cao, các góc bên trong sắc nét tạo ra sự tập trung ứng suất | Mạng lưới vết nứt mịn (kiểm tra nhiệt) trên bề mặt làm việc, cuối cùng là sứt mẻ hoặc nứt vỡ | Tăng bán kính phi lê để giảm sự tập trung ứng suất, giảm tốc độ máy ép nếu có thể, chọn thép công cụ có khả năng chống mỏi nhiệt cao hơn (S7 hoặc cấp công việc-nóng), lên lịch kiểm tra dựa trên số lần truy cập |
| Nứt do quá tải cơ học | Trọng tải ép quá mức, xếp chồng sên, sự kiện-đập đôi, độ dày phần khuôn không đủ | Các thành phần khuôn bị gãy đột ngột, vết nứt lan rộng có thể nhìn thấy từ các góc hoặc lỗ lắp | Xác minh cài đặt trọng tải, lắp đặt bảo vệ quá tải, thiết kế lại các đoạn có mặt cắt-không đủ, kiểm tra sự tích tụ sên trong các khoảng thời gian thay đổi |
| Mạ kẽm (nhôm) | Mòn dính do mối hàn vi mô-, bề mặt không được đánh bóng đủ, tiếp xúc khô hoặc được bôi trơn kém, khe hở rút quá chặt | Vật liệu tích tụ trên bề mặt khuôn, vết xước tăng dần trên các bộ phận được dập, tăng lực kéo | Đánh bóng bề mặt khuôn dưới Ra 0,2 micromet, áp dụng lớp phủ DLC hoặc CrN được đánh bóng, tối ưu hóa loại và phạm vi bôi trơn, mở khe hở khi có thể |
| Sự dồn nén (AHSS) | Lớp phủ loại bỏ áp lực tiếp xúc cực cao, độ cứng tấm cao, lớp phủ tách khỏi bề mặt | Mất lớp phủ ở các khu vực-bị mài mòn cao, chuyển vật liệu kết dính, tạo vết bề mặt trên các bộ phận định hình | Nâng cấp lên nền thép công cụ PM, áp dụng hệ thống PVD nhiều lớp (TiAlN), tăng độ cứng khuôn ở mức nền, xác minh độ bám dính của lớp phủ trong quá trình dừng PM |
| Lỗi nguồn cấp dữ liệu và thời gian | Độ lệch cao độ, độ mòn của phi công, liên kết đường ray nâng, lỗi cấp liệu servo, vênh dải | Đục lỗ sai, biến đổi chiều từng phần, kéo sên, kẹt dải, nhấn nút dừng khẩn cấp | Xác minh bước cấp liệu và tình trạng phi công, kiểm tra đường ray nâng xem có mảnh vụn hoặc độ mòn không, kiểm tra hiệu chỉnh bộ cấp liệu servo, làm sạch các đường dẫn phế liệu để tránh bị kéo trượt |
Lịch trình bảo trì phòng ngừa và quy trình kiểm tra
Chi phí bảo trì phản ứng cao gấp ba đến năm lần so với can thiệp theo kế hoạch. Lịch trình bảo trì khuôn dập có cấu trúc tốt-kết hợp các nhiệm vụ kiểm tra và dịch vụ với các trình kích hoạt dựa trên sản xuất-, cụ thể là số lần đột quỵ, thay vì chỉ dựa vào ngày theo lịch. Chết không mặc ở mức độ tương tự. Một công cụ chạy 200.000 lượt truy cập mỗi tháng trên thép hai pha 1180 MPa xuống cấp nhanh hơn nhiều so với một công cụ dập 50.000 khung thép nhẹ.
Cách tiếp cận hiệu quả nhất kết hợp việc kiểm tra-dựa trên thời gian vớitrình kích hoạt dựa trên hành trình-số-đột quỵở các lần truy cập được ghi lại-mỗi-các khoảng thời gian bảo dưỡng đối với các mặt hàng hao mòn đã biết. Đây là một khuôn khổ thực tế:
- Mỗi ca:Kiểm tra trực quan các gờ trên các bộ phận, tiếng ồn ép bất thường, sự tích tụ sên trong đường dẫn phế liệu và xác nhận cung cấp dầu bôi trơn. Gắn cờ bất kỳ thay đổi chất lượng nào liên quan đến cạnh-ngay lập tức.
- Hằng ngày:Kiểm tra trục điều khiển, lò xo, thanh dẫn hướng, theo dõi dải và các trạm có sự cố lặp lại. Làm sạch đường dẫn phế liệu và bề mặt tiếp xúc. Ghi lại mọi lỗi, điều chỉnh hoặc nguyên nhân ngừng hoạt động.
- hàng tuần:Đo lường các mặt hàng hao mòn định kỳ dựa trên các tiêu chí đã được ghi lại. Mô-men xoắn-kiểm tra các ốc vít có lịch sử bị lỏng. Cập nhật lịch sử lượt truy cập-mỗi-dịch vụ cho từng trạm quan trọng.
- Dựa trên-số lượng- nét (thường là 50.000 đến 150.000 lần truy cập tùy thuộc vào độ phức tạp của vật liệu và khuôn):Đánh giá độ sắc nét toàn diện của tất cả các cạnh cắt, kiểm tra bán kính rút xem có bị lõm hoặc làm nhám không, đánh giá tình trạng lớp phủ, kiểm tra chiều dài-không có lò xo, chốt dẫn hướng và dịch vụ ống lót cũng như xác minh kích thước của các đặc điểm hình thành quan trọng.
- Các mốc quan trọng hàng năm hoặc ở các mốc quan trọng{0}}về số lượng:Phân tích hoàn chỉnh, đánh giá đo lường đầy đủ, phân tích xu hướng mài mòn tích lũy và sửa đổi tiêu chuẩn PM dựa trên dữ liệu lịch sử.
Trình kích hoạt đếm nhịp-rất quan trọng vì nó phản ánh tải khuôn thực tế hơn là thời gian đã trôi qua. Khuôn không hoạt động trong ba tuần cần được làm sạch và chống rỉ sét, không được mài sắc. Một con súc sắc đạt 400.000 lượt truy cập trong hai tuần cần được kiểm tra toàn bộ cạnh bất kể lịch có ghi gì.
Việc ghi lại các phát hiện tại mỗi điểm dừng PM sẽ xây dựng nền tảng dữ liệu để cải tiến liên tục. Khi bạn có thể theo dõi rằng cú đấm xuyên của Trạm 4 luôn cần mài lại ở mức 120.000 lần đánh trong khi Trạm 7 kéo dài 200.000 lần, bạn có thể lập kế hoạch mài sắc để ngăn chặn chất lượng liên quan đến bavia- thoát ra ngoài mà không cần rút khuôn ra khỏi máy ép sớm. Lịch sử đó cũng tiết lộ khi việc bảo trì định kỳ không còn đủ nữa, khi khoảng thời gian phục vụ của trạm tiếp tục rút ngắn, báo hiệu rằng vấn đề cốt lõi đã chuyển từ hao mòn thông thường sang sự không tương thích về thiết kế hoặc vật liệu mà không cần mài giũa nhiều sẽ giải quyết được.
Bảo trì khuôn chủ động giúp kéo dài tuổi thọ dụng cụ, giảm thời gian ngừng hoạt động ngoài kế hoạch và ổn định chất lượng bộ phận trong các chiến dịch sản xuất kéo dài nhiều năm. Nó cũng tạo ra kiến thức mang tính thể chế mà các nhóm kỹ thuật cần khi đánh giá liệu một đối tác có thể hỗ trợ toàn bộ vòng đời của chương trình hay không, từ giai đoạn xây dựng ban đầu cho đến dịch vụ sản xuất kéo dài hàng thập kỷ.
Lựa chọn nhà cung cấp khuôn dập ô tô phù hợp
Một khuôn dập các bộ phận hoàn hảo chỉ đáng tin cậy khi đối tác chế tạo nó, bảo trì nó và hỗ trợ nó trong một chương trình xe có thể kéo dài một thập kỷ trở lên. Các phần trước đề cập đến mọi thứ, từ lựa chọn vật liệu đến ngăn ngừa chế độ hư hỏng, nhưng tất cả kiến thức đó tồn tại hay không dựa trên một quyết định: nhà sản xuất khuôn dập kim loại nào mà bạn tin tưởng đầu tư vào công cụ của mình. Hãy lựa chọn đúng đắn và bạn sẽ có được mối quan hệ hợp tác kỹ thuật có thể dự đoán trước các vấn đề trước khi chúng được đưa lên sàn báo chí. Chọn sai và bạn sẽ phải gánh chịu sự không ổn định về chất lượng, sự chậm trễ trong giao hàng cũng như phát hiện tốn kém rằng đối tác cung cấp công cụ của bạn không thể hỗ trợ các thay đổi kỹ thuật giữa-chương trình.
Vậy điều gì tạo nên sự khác biệt giữa một nhà cung cấp khuôn dập ô tô có năng lực với một nhà cung cấp chỉ báo giá cạnh tranh? Việc đánh giá đi sâu hơn nhiều so với so sánh chi phí-mỗi-công cụ.
Tiêu chí chính để đánh giá một nhà sản xuất khuôn dập
Khi các nhóm kỹ thuật tiếp cận việc lựa chọn đối tác sản xuất khuôn dập, họ cần một khuôn khổ có cấu trúc bao gồm năng lực kỹ thuật, hệ thống chất lượng và mức độ sẵn sàng cho vòng đời. Dưới đây là những tiêu chí quan trọng nhất:
- Khả năng kỹ thuật và mô phỏng:Nhà cung cấp có thể thực hiện mô phỏng dập (AutoForm, PAM-STAMP hoặc tương đương) tại nhà- không? Họ có đưa ra phản hồi về thiết kế-cho-khả năng sản xuất (DFM) trong quá trình phát triển bộ phận không? Một đối tác có chuyên môn về mô phỏng xác định các rủi ro hình thành trước khi bắt đầu xây dựng khuôn, nén các mốc thời gian thử và giảm các vòng lặp.
- Chuyên môn về vật liệu và quy trình:Nhà sản xuất có tài liệu kinh nghiệm về các vật liệu cụ thể mà chương trình của bạn yêu cầu không? Mỗi loại vật liệu tạo hình AHSS, nhôm và{0}}hỗn hợp đều yêu cầu các chiến lược gia công khác nhau. Một nhà cung cấp chỉ có kinh nghiệm sâu sắc về thép nhẹ sẽ phải vật lộn với những thách thức về lớp phủ, trọng tải và độ đàn hồi mà các nền tảng xe điện nhẹ và xe điện hiện đại đưa ra.
- Công suất máy ép dùng thử:Người chế tạo khuôn không có đủ trọng tải máy ép và kích thước bệ để-thử nội bộ phải thuê ngoài để xác thực, bổ sung chi phí, thời gian thực hiện và các lớp giao tiếp. Xác minh rằng máy ép thử của họ khớp hoặc sao chép chặt chẽ các đặc tính máy ép sản xuất của bạn, bao gồm hệ thống đệm, tốc độ trượt và khả năng chịu tải.
- Chứng nhận chất lượng: IATF 16949Chứng nhận là tiêu chuẩn quản lý chất lượng của ngành ô tô và là tín hiệu cho thấy nhà cung cấp duy trì kỷ luật quy trình, truy xuất nguồn gốc và hệ thống cải tiến liên tục mà OEM yêu cầu. ISO 9001 cung cấp nền tảng quản lý chất lượng rộng hơn. Cả hai đều phải là những yêu cầu cơ bản không thể-thương lượng được đối với bất kỳ chương trình chế tạo dụng cụ ô tô nghiêm túc nào.
- Hỗ trợ trọn đời:Mối quan hệ hợp tác tốt nhất mở rộng từ công cụ nguyên mẫu cho đến khởi động sản xuất, bảo trì liên tục và thực hiện thay đổi kỹ thuật. Nhà cung cấp chế tạo khuôn nhưng không thể hỗ trợ việc tân trang-giữa vòng đời, chế tạo linh kiện dự phòng hoặc-tái kỹ thuật để thay đổi vật liệu sẽ khiến bạn bị mắc kẹt khi yêu cầu sản xuất thay đổi.
- Dịch vụ tạo mẫu và lấy mẫu:Khả năng sản xuất các bộ phận nguyên mẫu trước khi đưa vào sử dụng công cụ sản xuất cho phép nhóm của bạn sớm xác nhận tính phù hợp, chức năng và khả năng tương thích lắp ráp. Điều này phát hiện ra các vấn đề về thiết kế khi thay đổi rẻ, không phải sau khi khuôn sản xuất cứng đã được cắt.
- Khối lượng sản xuất linh hoạt:Khối lượng chương trình của bạn có thể thay đổi do nhu cầu thị trường thay đổi hoặc phần mở rộng nền tảng. Một đối tác có cả khả năng chết lũy tiến khối lượng lớn và tính linh hoạt để chuyển khối lượng- thấp hơn hoặc chạy nguyên mẫu sẽ thích ứng với chương trình của bạn thay vì buộc bạn phải tìm nguồn cung từ nhiều nhà cung cấp.
- Cơ sở hạ tầng truyền thông và cộng tác:Hỗ trợ kỹ thuật đáp ứng, theo dõi mốc quan trọng của dự án rõ ràng và giao tiếp kỹ thuật minh bạch trong quá trình lặp lại thử nghiệm cũng quan trọng như độ chính xác gia công. Giao tiếp kém là một trong những dấu hiệu cảnh báo phổ biến nhất trong mối quan hệ với nhà cung cấp, thường chỉ ra các vấn đề sâu sắc hơn về mặt tổ chức sẽ xuất hiện trong các mốc quan trọng của chương trình.
Ngoài các tiêu chí riêng lẻ, hãy đánh giá cách tích hợp các khả năng này. Một nhà cung cấp có khả năng gia công CNC xuất sắc nhưng không có khả năng mô phỏng sẽ xây dựng chính xác những gì bạn vẽ, ngay cả khi thiết kế có chứa các rủi ro hình thành mà mô phỏng đã cảnh báo vài tuần trước đó. Một nhà cung cấp có kỹ thuật mạnh nhưng cơ sở hạ tầng báo chí không đầy đủ thì không thể xác nhận công việc của chính họ. Bạn muốn chuỗi đầy đủ được kết nối dưới một mái nhà.
YICHEN hỗ trợ các chương trình dập ô tô như thế nào
Áp dụng các tiêu chí đánh giá này cho các nhà cung cấp-trên thế giới thực,YICHENđưa ra một ví dụ cụ thể về một đối tác sản xuất được xây dựng dựa trên sự hỗ trợ của chương trình dán tem ô tô. Khả năng của họ bao gồm đầy đủ các tiêu chí mà nhóm kỹ thuật cần đánh giá.
YICHEN hỗ trợ các nhóm kỹ thuật OEM, Cấp{2}}1 và Cấp 2 với các dịch vụ dập và chế tạo kim loại tấm bao gồm các bộ phận kết cấu, bộ phận bên trong, bộ phận khung gầm và cụm kim loại liên quan đến xe tải. Chiều rộng này quan trọng vì nó thể hiện kinh nghiệm trên nhiều loại khuôn và họ vật liệu thay vì chuyên môn hóa hẹp trong một danh mục thành phần duy nhất. Một đối tác đã sản xuất giá đỡ khung gầm, cốt thép kết cấu và chi tiết trang trí bằng kim loại bên trong hiểu được các cấu trúc khuôn, cấp vật liệu và yêu cầu dung sai khác nhau tương tác như thế nào trong một chương trình xe.
Của họtrang công nghiệp ô tôcung cấp các nghiên cứu điển hình về quy trình mà các nhóm kỹ thuật có thể xem xét khi đánh giá liệu năng lực đã được chứng minh của nhà cung cấp có phù hợp với các yêu cầu chương trình cụ thể của họ hay không. Đối với các nhóm đang trong giai đoạn đầu của quá trình lựa chọn đối tác sản xuất khuôn dập, loại bằng chứng dự án được ghi lại này có giá trị hơn các tuyên bố về năng lực chung.
Điều làm cho loại đối tác tích hợp này có giá trị là tính liên tục của vòng đời. Khi tổ chức thiết kế và chế tạo khuôn cũng hỗ trợ thử nghiệm, tăng tốc sản xuất và bảo trì liên tục thì kiến thức của tổ chức vẫn còn nguyên vẹn. Các kỹ sư hiểu lý do tại sao một hạt rút cụ thể được đặt ở một vị trí cụ thể cũng chính là những người chẩn đoán vấn đề hình thành sau ba năm sản xuất. Tính liên tục đó giúp loại bỏ những lỗ hổng kiến thức gây khó khăn cho các chương trình trong đó việc thiết kế, xây dựng và bảo trì được phân chia giữa các nhà cung cấp không được kết nối.
Bất kể cuối cùng bạn chọn nhà cung cấp nào, khung đánh giá ở trên sẽ cung cấp cho nhóm của bạn một lộ trình có cấu trúc để đưa ra quyết định. Giá cả sẽ luôn là vấn đề quan trọng, nhưng trong lĩnh vực dập ô tô, khuôn rẻ nhất hiếm khi là khuôn rẻ nhất trong toàn bộ vòng đời của chương trình. Đối tác phù hợp cung cấp công cụ chạy đáng tin cậy trong nhiều năm, thích ứng khi có thay đổi kỹ thuật và duy trì độ ổn định về kích thước giúp dây chuyền lắp ráp của bạn luôn hoạt động mà không bị gián đoạn.
Những câu hỏi thường gặp về khuôn dập ô tô
1. Sự khác biệt giữa khuôn lũy tiến và khuôn chuyển trong quá trình dập ô tô là gì?
Khuôn lũy tiến sử dụng dải kim loại liên tục tiến qua nhiều trạm trong một bộ khuôn, tạo ra các bộ phận nhỏ như giá đỡ và kẹp ở tốc độ cao (30-60+ nét mỗi phút). Khuôn chuyển sử dụng các khoảng trống riêng lẻ được di chuyển giữa các trạm độc lập bằng thanh cơ khí hoặc rô-bốt, xử lý các bộ phận cấu trúc từ trung bình-đến-lớn quá phức tạp đối với tiến trình dựa trên dải-. Sự lựa chọn phụ thuộc vào kích thước bộ phận, độ phức tạp hình thành và khối lượng hàng năm. Các bộ phận dưới 300 mm với khối lượng trên 300.000 đơn vị mỗi năm thường phù hợp với công cụ tiên tiến, trong khi các bộ phận kết cấu lớn hơn với các thiết lập chuyển giao phù hợp với hình học phức tạp trong đó mỗi trạm có thể được điều chỉnh độc lập để kiểm soát trọng tải và dòng nguyên liệu.
2. Dập khuôn ô tô sử dụng được bao lâu thì cần thay thế?
Tuổi thọ của khuôn thay đổi đáng kể dựa trên tấm kim loại được dập, tốc độ sản xuất và chất lượng bảo trì. Một loại thép nhẹ dập khuôn lũy tiến được bảo trì tốt-có thể tạo ra 1 triệu bộ phận trở lên trước khi tiến hành đại tu. Tuy nhiên, khi dập các loại thép cường độ cao-tiên tiến (AHSS) trên 980 MPa, tuổi thọ của dụng cụ có thể giảm xuống còn 50.000-100.000 lần dập nếu không có lớp phủ thích hợp và thép công cụ cấp PM{11}}. Hạt dao cacbua ở các trạm mài mòn-cao giúp kéo dài tuổi thọ thêm 500-1000% so với thép công cụ thông thường. Bảo trì phòng ngừa gắn liền với kích hoạt đếm hành trình, thay vì theo ngày theo lịch, là chiến lược hiệu quả nhất để tối đa hóa tuổi thọ khuôn và tránh những hỏng hóc ngoài ý muốn.
3. Tại sao việc thử khuôn lại quan trọng trước khi sản xuất hàng loạt công nghệ dập ô tô?
Quá trình thử khuôn sẽ thu hẹp khoảng cách giữa một công cụ mới được gia công và hiệu suất-sẵn sàng sản xuất. Nó thường tiêu tốn 30% tổng chi phí dụng cụ và 40% thời gian kỹ thuật vì ngay cả khuôn được gia công hoàn hảo cũng có thể tạo ra các tấm có vết nứt, nếp nhăn hoặc sai lệch kích thước. Quy trình này bao gồm phát hiện khuôn để xác minh mối liên hệ, dập bảng ban đầu, đo GD&T bằng CMM, quét 3D toàn bộ-bề mặt dựa trên hình học CAD và chỉnh sửa lặp đi lặp lại cho đến khi đáp ứng tiêu chí chấp nhận OEM. Việc bỏ qua hoặc thử gấp rút sẽ đẩy các vấn đề về chất lượng xuống phần thân-trong-bộ phận màu trắng, nơi việc sửa chữa trở nên tốn kém hơn theo cấp số nhân.
4. Khuôn dập của xe điện khác với xe truyền thống như thế nào?
Nền tảng xe điện giới thiệu các bộ phận được đóng dấu chưa từng có trong thiết kế xe thông thường, đặc biệt là vỏ pin có thể dài hơn 2 mét với độ sâu kéo lớn. Những khay pin này thường sử dụng hợp kim nhôm dễ bị lõm hoặc các phôi hàn-được thiết kế riêng kết hợp AHSS với thép nhẹ, yêu cầu khuôn xử lý các hành vi tạo hình cực kỳ khác nhau trong một công cụ. Cấu trúc thân xe điện cũng sử dụng các chiến lược vật liệu-hỗn hợp trong đó một nền tảng duy nhất có thể cần các khuôn được tối ưu hóa cho thép tôi-ép, thép hai pha và cửa nhôm, mỗi loại yêu cầu các lớp phủ, cài đặt trọng tải và phương pháp bù lò xo khác nhau mà công cụ tạo ra-thép-nhẹ truyền thống không bao giờ yêu cầu.
5. Tôi nên chú ý điều gì khi lựa chọn nhà sản xuất khuôn dập ô tô?
Đánh giá nhà cung cấp qua nhiều khả năng tích hợp:-mô phỏng dập khuôn nội bộ để xác định sớm rủi ro hình thành, kiến thức chuyên môn về vật liệu được ghi lại phù hợp với cấp độ thép hoặc nhôm trong chương trình của bạn, công suất ép tái tạo các điều kiện sản xuất của bạn để thử, chứng nhận IATF 16949 cho nguyên tắc chất lượng ô tô và hỗ trợ toàn bộ vòng đời từ nguyên mẫu cho đến bảo trì sản xuất. Các đối tác như YICHEN hỗ trợ các nhóm OEM, Cấp-1 và Cấp 2 về các bộ phận có đóng dấu liên quan đến kết cấu, khung gầm, nội thất và xe tải chứng tỏ phạm vi cần thiết cho các chương trình phức tạp. Ưu tiên các nhà cung cấp có thiết kế, xây dựng và bảo trì dưới một mái nhà để kiến thức về thể chế được giữ nguyên trong suốt thời gian hoạt động của chương trình.


